Rýchla odpoveď: PEEK vs PTFE hadičky pre zdravotnícke pomôcky Hadičky PEEK a hadičky PTFE sú vhodné pre rôzne úlohy v dizajne zdravotníckych pomôcok a nie sú priamymi náhradami jednej druhej. Rúrka PEEK ponúka vyššiu mechanickú pevnosť, väčšiu tuhosť a stabilný výkon pri teplotách nad 250 °C , vďaka čomu je vhodný pre konštrukčné komponenty a opakovanú vysokoteplotnú sterilizáciu, zatiaľ čo hadičky z PTFE ponúkajú nižší koeficient trenia a väčšiu flexibilitu, vďaka čomu sú preferovaným materiálom pre lubrikačné vnútorné vložky v aplikáciách katétrov a vodiacich drôtov. Táto príručka porovnáva lekárske PEEK hadičky proti PTFE a polyimidu naprieč pevnosťou, teplotnou odolnosťou a prispôsobením aplikácii, čo pomáha konštruktérom zariadení vybrať ten správny materiál pre konkrétnu požiadavku na hadičky. Čo je Lekárske PEEK hadičky ? PEEK alebo polyéteréterketón je vysoko výkonný termoplastický polymér známy kombináciou vysokej pevnosti s vysokou lomovou húževnatosťou. Rúrky PEEK lekárskej kvality sa vyrábajú presným extrúznym procesom a používajú sa v aplikáciách, kde sa vyžaduje kombinácia mechanickej pevnosti, rozmerovej stability a chemickej odolnosti v rámci relatívne malého profilu hadičiek. Charakteristika základného materiálu PEEK Vysoká pevnosť v kombinácii s vysokou lomovou húževnatosťou, podporujúce konštrukčné úlohy rúrok Stabilný rozmerový výkon v širokom rozsahu teplôt Dobrá chemická stabilita voči väčšine rozpúšťadiel používaných pri montáži a čistení zariadenia Odolnosť voči ohňu a opotrebeniu vhodná pre opakovaný mechanický kontakt Dobrá biokompatibilita vhodná pre aplikácie v zdravotníckych pomôckach Vysoká kryštalinita PEEK je jedným z hlavných dôvodov jeho tepelnej stability, pretože usporiadanejšia molekulárna štruktúra odoláva deformácii pri zvýšených teplotách lepšie ako polyméry s nižšou kryštalinitou. stabilná prevádzka do 250 °C . Prečo sa PEEK používa v zdravotníckych pomôckach? PEEK sa vyberá pre komponenty zdravotníckych pomôcok, keď projekt vyžaduje štrukturálnu pevnosť, ktorú štandardné fluórpolymérové alebo polyamidové hadičky nedokážu poskytnúť, najmä v aplikáciách zahŕňajúcich opakovanú sterilizáciu pri vysokej teplote alebo úlohy nesúce mechanické zaťaženie. Nižšie uvedená tabuľka porovnáva pevnosť v ťahu medzi PEEK, PTFE a polyimidovými hadicovými materiálmi. Pevnosť v ťahu podľa materiálu hadice (MPa) 97 MPa PEEK 231 MPa Polyimid (PI) 31 MPa PTFE Zatiaľ čo polyimid vykazuje najvyššiu surovú pevnosť v ťahu spomedzi troch materiálov, PEEK ponúka výraznú kombináciu pevnosti a húževnatosti vďaka tomu je odolnejší voči prasknutiu pri náhlom náraze, čo je vlastnosť, ktorá je často dôležitejšia ako samotná maximálna pevnosť v ťahu pre komponenty vystavené opakovanému mechanickému namáhaniu. Na porovnanie, PTFE je výrazne mäkší a pružnejší, a preto sa vo všeobecnosti používa skôr pre svoje povrchové vlastnosti s nízkym trením než pre štrukturálnu pevnosť. Teplotná odolnosť: PEEK vs PTFE vs Polyimid Teplotný výkon je jedným z najčastejšie uvádzaných dôvodov pre výber PEEK hadičiek, najmä pre zariadenia vyžadujúce opakované cykly sterilizácie v autokláve. Čiarový graf nižšie ukazuje relatívnu mechanickú stabilitu v rámci rastúceho teplotného rozsahu pre všetky tri materiály. Relatívna mechanická stabilita vs. teplota (%) 100 50 0 100 °C 150 °C 200 °C 250 °C 300 °C 350 °C Polyimid PEEK PTFE PEEK hadica si zachováva silnú mechanickú stabilitu 250 °C , podporujúce opakované vysokoteplotné sterilizačné cykly bez výraznej straty výkonu, čo je jedna z jeho najpraktickejších výhod oproti PTFE. Hadičky PTFE vykazujú strmší pokles, keď teploty stúpajú nad spodný prevádzkový strop, zatiaľ čo polyimid, hoci vykazuje najsilnejšiu stabilitu pri najvyšších uvedených teplotách, sa zvyčajne používa v inej kategórii aplikácií kvôli svojmu odlišnému procesu vytláčania a poťahovania v porovnaní so štandardným vytláčaním PEEK a PTFE. PEEK vs PTFE vs Polyimid: Úplné porovnanie výkonu Výber medzi týmito tromi materiálmi závisí od toho, ktoré vlastnosti výkonu sú pre konkrétnu úlohu hadíc najdôležitejšie. Radarová tabuľka nižšie hodnotí každý materiál podľa piatich kritérií relevantných pre výber lekárskych hadičiek. PEEK vs PTFE vs Polyimid Tuhosť Teplotná odolnosť Mazavosť Schopnosť tenkých stien Lomová húževnatosť PEEK PTFE Polyimid PEEK dosahuje najsilnejšie výsledky v tuhosti, lomovej húževnatosti a teplotnej odolnosti, čo potvrdzuje jeho úlohu ako konštrukčného materiálu pre komponenty, ktoré musia odolávať deformácii pri mechanickom alebo tepelnom namáhaní. PTFE dosahuje najvyššie skóre v lubricite so širokým rozpätím, a preto zostáva štandardnou voľbou pre povrchy s vnútorným lúmenom, kde sa vodiace drôty alebo iné zariadenia musia posúvať s minimálnym trením. Polyimid zaujíma strednú pozíciu s dôrazom na schopnosť tenkostenných stien a silnú tepelnú odolnosť, vďaka čomu je vhodnejší pre konštrukčné aplikácie s veľmi malým priemerom, ako sú drieky mikrokatétrov, kde môže byť typická hrúbka steny PEEK menej praktická. Referenčná tabuľka vlastností materiálu Nižšie uvedená tabuľka sumarizuje všeobecné referenčné vlastnosti troch materiálov na podporu výberu materiálu v počiatočnom štádiu. Všeobecné porovnanie vlastností PEEK, PTFE a polyimidových lekárskych hadičiek Nehnuteľnosť PEEK PTFE Polyimid Dlhodobá prevádzková teplota Až do 250°C Až do 260°C Nad 350 °C Relatívna tuhosť Vysoká Nízka Vysoká Koeficient trenia Mierne Veľmi nízka Mierne Typický rozsah hrúbky steny Štandardné až hrubostenné Štandardné Ultra tenké steny Biokompatibilita Dobre Dobre Dobre Úvahy o sterilizácii a biokompatibilite Kompatibilita opakovanej sterilizácie je bežným rozhodujúcim faktorom pri výbere medzi PEEK a PTFE pre opakovane použiteľné alebo vysokoteplotne spracované komponenty zariadenia. Vysoká kryštalinita a tepelná stabilita PEEK umožňuje vydržať opakované sterilizačné cykly v autokláve nad 250 °C bez výrazného rozmerového posunu, čo je výhoda pre opakovane použiteľné súčasti nástrojov, ktoré počas životnosti zariadenia prechádzajú mnohými sterilizačnými cyklami. Hodnotenie biokompatibility pre oba materiály sa vo všeobecnosti posudzuje oproti ISO 10993 , medzinárodná norma pre biologické hodnotenie zdravotníckych pomôcok, ktorá sa zaoberá testovaním cytotoxicity, senzibilizácie a podráždenia relevantnými pre hadičky s kontaktom s pacientom (International Organization for Standardization, ISO 10993). Hadičky PEEK aj PTFE určené na lekárske použitie sa zvyčajne hodnotia podľa tohto rámca pred integráciou zariadenia. Kde sa používa hadička Medical PEEK Rúrka PEEK je špecifikovaná v niekoľkých kategóriách zariadení, kde konštrukčná pevnosť a tepelná stabilita prevažuje nad potrebou extrémnej flexibility alebo nízkeho trenia. V tabuľke nižšie sú uvedené bežné oblasti použitia. Bežné aplikácie medicínskych zariadení pre PEEK katéter a inštrumentálne hadičky Kategória zariadenia Primárna požiadavka Prečo je vybraný PEEK Zavádzacie plášte Konštrukčná tuhosť, odolnosť proti zlomeniu Vysoká strength at moderate wall thickness Opakovane použiteľné komponenty chirurgických nástrojov Opakovaná sterilizácia v autokláve Stabilné nad 250°C Komponenty hriadeľa katétra Stláčateľnosť, rozmerová stálosť Vysoká strength and fracture toughness Komponenty na manipuláciu s kvapalinou Chemická odolnosť Stabilný voči väčšine rozpúšťadiel V mnohých konštrukciách katétrov z viacerých materiálov sa PEEK používa skôr spolu s PTFE než namiesto neho, pričom PEEK poskytuje štrukturálnu podporu vo vonkajšej alebo medzivrstve, zatiaľ čo PTFE tvorí vnútorný povrch lúmenu a kombinuje sily oboch materiálov v jednom zariadení. Vlastné možnosti hadičiek PEEK Zákazkové projekty lekárskych hadičiek PEEK zvyčajne zahŕňajú úpravu rozmerov a parametrov spracovania tak, aby vyhovovali špecifickým požiadavkám zariadenia. Presné extrudované PEEK hadičky môžu byť prispôsobené niekoľkým premenným. Ladenie vnútorného a vonkajšieho priemeru podľa špecifického profilu katétra alebo nástroja Nastavenie hrúbky steny na vyváženie medzi tuhosťou a flexibilitou pre danú aplikáciu Možnosti povrchovej úpravy na podporu lepenia so susednými komponentmi zariadenia Farebné kódovanie pre viaczložkové alebo viaclúmenové zostavy zariadení Pretože PEEK kombinuje tvrdosť s húževnatosťou, vlastné projekty rúrok môžu často dosiahnuť tenšiu stenu, než by bola štrukturálne spoľahlivá v menej tuhom materiáli, podporujúc kompaktnejšie dizajny zariadení bez obetovania mechanického výkonu. Práca s výrobcom rúrok PEEK: Čo overiť Získavanie lekárskych hadičiek PEEK vyžaduje potvrdenie presnosti vytláčania dodávateľa, dokumentáciu kvality a skúsenosti špecifické pre aplikáciu, pretože vysoká teplota topenia PEEK a kryštalinita spôsobujú, že je náročnejšie na konzistentné spracovanie ako mnoho iných medicínskych polymérov. Potvrdenie certifikácie ISO a zdokumentovaného systému manažérstva kvality Schopnosť presného vytláčania vhodná pre požiadavky na spracovanie PEEK Skúsenosti s výrobou vlastných výliskov PEEK v špecifickom rozsahu požadovaných priemerov Podpora pre OEM a ODM vývojové pracovné postupy vrátane opakovania vzorky pred plnou produkciou Ningbo Linstant Polymer Materials Co., Ltd. pôsobí od roku 2014 ako profesionálny výrobca a dodávateľ lekárskych hadičiek OEM a ODM, v súčasnosti zamestnáva viac ako 400 zamestnancov naprieč technológiami extrúzneho spracovania, poťahovania a následného spracovania pre medicínske polymérové hadičky. Potrubie PEEK spoločnosti je postavené na materiáli kombinujúcim tvrdosť s húževnatosťou, ktorý ponúka vysokú presnosť a stabilnú prevádzku v prostrediach až do 250 °C podporujúce opakovanú sterilizáciu za podmienok vysokej teploty. Vysoká kryštalinita materiálu prispieva k lepšej tepelnej stabilite a záväzok spoločnosti k presnosti, bezpečnosti a konzistentnej kvalite produktov podporuje výrobcov zariadení pri vývoji konštrukčných komponentov naprieč aplikáciami katétrov, nástrojov a tekutín. Často kladené otázky Q1: Čo je to lekárska hadička PEEK? Lekárske PEEK hadičky sú precízne extrudované hadičky vyrobené z polyéteréterketónu, vysokovýkonného termoplastu známeho vysokou pevnosťou, húževnatosťou a tepelnou stabilitou. Q2: Prečo sa PEEK používa v zdravotníckych pomôckach? PEEK sa používa pre svoju kombináciu mechanickej pevnosti, rozmerovej stálosti, chemickej odolnosti a schopnosti odolať opakovanej vysokoteplotnej sterilizácii. Otázka 3: Je PEEK biokompatibilný? Lekársky stupeň PEEK sa vo všeobecnosti hodnotí podľa kritérií biologického hodnotenia ISO 10993 a vykazuje dobrú biologickú kompatibilitu so zariadeniami, ktoré sú v kontakte s pacientom. Q4: Môžu byť PEEK hadičky sterilizované? Áno, PEEK hadičky odolávajú teplotám nad 250 °C, čo umožňuje opakovanú sterilizáciu v podmienkach autoklávu pri vysokej teplote bez výrazného rozmerového posunu. Q5: PEEK vs PTFE hadičky, čo je lepšie? Ani jedno nie je univerzálne lepšie: PEEK ponúka vyššiu pevnosť a teplotnú odolnosť, zatiaľ čo PTFE ponúka vynikajúcu mazivosť, takže správna voľba závisí od úlohy hadičky. Q6: PEEK vs Polyimid, aký je rozdiel? Polyimid supports thinner walls and higher short-term temperature resistance, while PEEK offers greater fracture toughness and rigidity at standard wall thicknesses. Q7: Na čo sa PEEK používa v zdravotníckych pomôckach? PEEK sa používa v zavádzacích puzdrách, opakovane použiteľných komponentoch chirurgických nástrojov, častiach drieku katétrov a komponentoch na manipuláciu s tekutinami, ktoré vyžadujú chemickú odolnosť. Q8: Prečo sa PEEK používa v katétroch? PEEK poskytuje štrukturálnu podporu a rozmerovú stabilitu v komponentoch hriadeľa katétra, často v spojení s PTFE pre klzký povrch vnútorného lúmenu.


-
23Jul-2026PEEK vs PTFE hadičky: Čo je lepšie pre zdravotnícke pomôcky?

-
16Jul-2026Čo je to lekárske balónové potrubie? Kompletný sprievodca (2026)Rýchla odpoveď: Čo Lekárske balónové hadičky Je a prečo na tom záleží Lekárska balónová hadička je precízne extrudovaná polymérová hadička používaná na vytvorenie balónového tela balónikového dilatačného katétra a jej konzistencia steny priamo určuje, ako sa balónik nafúkne, roztiahne a udrží tlak vo vaskulatúre. Tolerancia hadičiek, sústrednosť steny a konštrukcia vrstvy sú tri faktory, ktoré priamo ovplyvňujú výkon balónika , pretože aj malé odchýlky v hrúbke steny môžu spôsobiť nerovnomernú expanziu alebo predčasné zlyhanie pod tlakom. Táto príručka vysvetľuje ako lekárske balónové hadičky je skonštruovaný, ako sa líšia vyhovujúce a nevyhovujúce konštrukcie a aké špecifikácie údajových zariadení by mali inžinieri zariadení používať pri získavaní hadičiek balónikového katétra pre nový alebo existujúci dizajn zariadenia. Čo je to lekárske balónové potrubie? Balóniková hadička je špecializovaná extrudovaná hadička, ktorá po procese vyfukovania tvorí nafukovací balónový segment balónikového katétra. Na rozdiel od štandardných hadičiek katétra, balónikové hadičky musia byť skonštruované tak, aby sa predvídateľne roztiahli na cieľový priemer pri definovanom tlaku nafúknutia, potom sa po vyfúknutí vrátili blízko pôvodného profilu, a to všetko pri zachovaní konzistentnej hrúbky steny po celom obvode. Kľúčové atribúty kvality balónových hadičiek Pevná rozmerová tolerancia na podporu predvídateľnej expanzie balónika Dobrá sústrednosť, čo znamená, že vnútorné a vonkajšie steny zostávajú rovnomerne vycentrované Nízka elipticita, čo znamená, že prierez trubice zostáva blízko skutočného kruhu Konzistentné vlastnosti predĺženia na podporu rovnomerných výsledkov vyfukovania Spoľahlivý výkon pri roztrhnutí tlaku vhodný pre zamýšľaný postup Pretože často sa dodržiavajú tolerancie balónových hadičiek v rozmedzí ±0,01 mm Proces extrúzie vyžaduje prísne kontrolovanú teplotu taveniny, rýchlosť ťahania a podmienky chladenia, a preto sa výroba balónových hadičiek zvyčajne považuje za osobitnú špecialitu v rámci extrúzie medicínskych polymérov. Čo je zhoda s balónom a prečo na tom záleží? Poddajnosť balónika popisuje, ako veľmi sa mení priemer balónika so zvyšujúcim sa tlakom nafúknutia. Toto správanie je do značnej miery determinované polymérnym materiálom použitým v balónovej hadici a tým, ako sa tento materiál spracováva počas tvarovania vyfukovaním. Pochopenie súladu pomáha konštruktérom zariadení prispôsobiť materiál balónika zamýšľanej klinickej funkcii, či už ide o jemné rozšírenie cievy alebo presné nasadenie stentu. Vyhovujúce vs. Semi-vyhovujúce vs Rast priemeru Trhací tlak Rozmerová presnosť Flexibilita Tenkosť steny Vyhovujúce Nevyhovujúce Polovyhovujúce Vyhovujúce balónikové hadičky, zvyčajne vyrobené z mäkších materiálov, ako je nylon, vykazujú najväčší rast priemeru pri zvyšovaní tlaku, čo vyhovuje procedúram, kde sa uprednostňuje postupná, jemná expanzia. Nekompatibilná balóniková hadička, často vyrábaná z materiálov s vyšším modulom, ako sú konštrukcie na báze Pebax alebo PET, si zachováva oveľa stabilnejší priemer v širokom rozsahu tlaku, čo z neho robí preferovanú voľbu pre nasadenie stentu, kde je rozhodujúca presná a predvídateľná veľkosť. Polovyhovujúca balónová hadička je umiestnená medzi týmito dvoma a ponúka mierny rast priemeru spolu s dobrou rozmerovou presnosťou, čo je dôvod, prečo zostáva bežnou univerzálnou voľbou pre niekoľko katétrových aplikácií. Ako konštrukcia vrstvy ovplyvňuje tlak pri roztrhnutí Balónová hadica môže byť vyrobená ako jednovrstvová, dvojvrstvová alebo trojvrstvová konštrukcia a počet vrstiev je jedným z najsilnejších determinantov dosiahnuteľného tlaku pri roztrhnutí. Viacvrstvové konštrukcie kombinujú materiály s doplnkovými vlastnosťami, ako je vonkajšia vrstva orientovaná na pevnosť spárovaná s pružnejšou vnútornou vrstvou, aby sa zvýšila odolnosť proti tlaku bez výrazného zvýšenia hrúbky steny. Menovitý tlak prasknutia podľa konštrukcie vrstvy (atm) 45-55 atm Triple-Layer 28-35 atm Dvojvrstvová 14-20 atm Jednovrstvový Ako ukazuje graf, trojvrstvová balónová hadica môže dosiahnuť hodnoty tlaku pri roztrhnutí 45-55 atm , podstatne vyššia ako pri jednovrstvových konštrukciách, a preto sú viacvrstvové konštrukcie typicky špecifikované pre vysokotlakové aplikácie, ako je liečba kalcifikovaných lézií. Dvojvrstvové konštrukcie ponúkajú praktickú strednú cestu, poskytujú zmysluplne vyššiu odolnosť voči tlaku ako jednovrstvové rúrky, pričom zostávajú jednoduchšie na výrobu ako kompletná trojvrstvová konštrukcia. Jednovrstvové potrubie zostáva vhodné pre aplikácie s nižším tlakom, kde je prioritou jednoduchosť profilu a nákladovo efektívna výroba. Výkon predĺženia a vyfukovania Správanie sa pri predlžovaní počas procesu vyfukovania určuje, ako rovnomerne sa balónik rozťahuje zo svojho tvaru predlisku do konečného cieľového priemeru. Výber materiálu a parametre spracovania ovplyvňujú túto krivku a nezhodné vlastnosti predĺženia sú bežnou príčinou nerovnomernej hrúbky steny hotových balónov. Čiarový graf nižšie znázorňuje typické relatívne rozšírenie priemeru, keď sa tlak pri vyfukovaní zvyšuje pre dve bežné skupiny materiálov balónových hadičiek. Relatívna expanzia priemeru počas vyfukovania (%) 100 50 0 1. fáza 2. fáza 3. fáza 4. fáza 5. fáza 6. fáza Hadičky na báze nylonu Hadičky na báze Pebax Hadičky na báze nylonu dosahujú svoju cieľovú expanziu skôr v cykle vyfukovania, čo je v súlade s ich kompatibilnejším správaním, zatiaľ čo hadičky na báze Pebax sa rozťahujú postupne a pokračujú v raste pri vyššom tlaku, čo odráža ich typický polovyhovujúci až nevyhovujúci profil výkonu. Tento rozdiel v správaní sa pri expanzii je jedným z dôvodov, prečo by sa výber materiálu mal dokončiť na začiatku vývoja balónovej hadičky, pretože priamo formuje procesné okno používané počas vyfukovania a dosiahnuteľnú konečnú geometriu balónika. Rozmerová referencia pre lekársku balónovú hadičku Balónikové hadičky sú dostupné v širokom rozsahu veľkostí na podporu všetkého od koronárnych aplikácií až po väčšie periférne cievne zariadenia. Nižšie uvedená tabuľka sumarizuje všeobecné rozmerové referenčné body podľa kategórie použitia. Všeobecná rozmerová referencia pre lekárske balónové hadičky podľa kategórie použitia Aplikácia Typický vnútorný priemer Konštrukcia spoločnej vrstvy Typická zhoda Koronárna angioplastika 0,10 mm - 0,60 mm Dvojvrstvový Polovyhovujúce Dodanie stentu 0,20 mm - 1,00 mm Trojvrstvový Nevyhovujúce Rozšírenie periférnych ciev 1,00 mm - 4,00 mm Jedno alebo dvojvrstvové Vyhovujúce to semi-compliant Dilatácia prístupu s veľkým otvorom 4,00 mm - 8,00 mm Jednovrstvový Vyhovujúce Výroba balónových hadíc v plnej veľkosti zvyčajne zahŕňa rozsah vnútorného priemeru od 0,10 mm do 8,00 mm pokrýva takmer všetky bežné koronárne, periférne a veľkodierové prístupové aplikácie v rámci jednej výrobnej kapacity. Ako kvalita hadičiek ovplyvňuje výkon balóna Kvalita balónovej hadičky má priamy, merateľný vplyv na hotový výkon balónika, pretože akákoľvek nekonzistentnosť prítomná v surovej hadici má tendenciu preniknúť do vyfukovaného balóna. Pochopenie týchto vzťahov pomáha inžinierom uprednostniť, ktoré špecifikácie hadičiek sú pre ich konkrétne zariadenie najdôležitejšie. Zlá sústrednosť v surových hadičkách zvyčajne vedie k nerovnomernej hrúbke steny balónika po vyfukovaní, čím sa zvyšuje riziko asymetrického prasknutia Nekonzistentná elipticita môže spôsobiť nerovnomernú expanziu počas nafukovania, čo ovplyvňuje kontakt balónika so stenou cievy Zmena tolerancie hrúbky steny priamo ovplyvňuje konzistenciu tlaku pri roztrhnutí vo výrobnej dávke Variabilita predĺženia medzi šaržami hadičiek môže posunúť okno procesu vyfukovania, čo si vyžaduje opätovné overenie parametrov procesu To je dôvod, prečo inžinieri zariadení zvyčajne požadujú rozmerové údaje na úrovni šarží, vrátane meraní sústrednosti a elipticity, namiesto toho, aby sa pri kvalifikovaní nového dodávateľa balónových hadičiek spoliehali len na nominálne špecifikácie. Možnosti prispôsobenia rúrok hriadeľa balónika Zákazkové projekty balónových hadičiek vo všeobecnosti začínajú s požiadavkou na cieľové predĺženie a tlak pri roztrhnutí, z ktorých sa odvíja výber materiálu a konštrukcia vrstvy. Bežné požiadavky na prispôsobenie zahŕňajú nasledujúce. Výber materiálu medzi nylonom, Pebaxom a inými rodinami polymérov na základe správania pri dodržiavaní cieľov Počet vrstiev a párovanie materiálu vrstiev na dosiahnutie špecifického cieľového tlaku pri roztrhnutí Ladenie predĺženia, aby zodpovedalo špecifickému oknu procesu vyfukovania Prispôsobenie rozmerov v celom rozsahu vnútorného priemeru od 0,10 mm do 8,00 mm Výroba s tesnou toleranciou až do ±0,01 mm pre vysoko presné aplikácie Skúsený tím výskumu a vývoja pracujúci spolu s požiadavkami inžiniera zariadenia na predĺženie a tlak na prasknutie môže pomôcť skrátiť vývojový cyklus zúžením možností materiálu a procesu pred začatím formálnej výroby vzoriek. Kto vyrába lekárske balónové hadičky Ningbo Linstant Polymer Materials Co., Ltd. pôsobí od roku 2014 ako profesionálny výrobca a dodávateľ lekárskych hadičiek OEM a ODM, v súčasnosti zamestnáva viac ako 400 zamestnancov naprieč technológiami extrúzneho spracovania, poťahovania a následného spracovania pre medicínske polymérové hadičky. Vďaka rozsiahlym skúsenostiam s vytláčaním spoločnosť poskytuje balónové hadičky s úzkymi toleranciami a dobrými mechanickými vlastnosťami, ktoré podporujú minimálnu toleranciu ±0,01 mm a výroba v plnej veľkosti pokrývajúca rozsah vnútorného priemeru od 0,10 mm do 8,00 mm, vrátane všetkých bežných veľkostí používaných v koronárnych, periférnych a veľkodierových aplikáciách. K dispozícii sú jedno, dvoj a trojvrstvové balónové hadičky s viacvrstvovou tlakovou odolnosťou balónika 45-55 atm a skúsený výskumný a vývojový tím spoločnosti môže vyvinúť prispôsobené balónové hadičky podľa špecifických požiadaviek na predĺženie a tlak na prasknutie. Dobrá sústrednosť a elipticita sa zachovávajú počas celej výroby, čo podporuje konzistentný a opakovateľný výkon balónov pre výrobcov zariadení. Často kladené otázky Q1: Čo je to lekárska balónová hadička? Lekárska balónová hadička je precízne extrudovaná polymérová hadička používaná na vytvorenie nafukovacieho balónového segmentu balónikového dilatačného katétra procesom vyfukovania. Q2: Na čo sa používa balónová hadička? Používa sa na výrobu balónových katétrov pre procedúry, ako je dilatácia ciev a rozmiestnenie stentu, kde je potrebná kontrolovaná a predvídateľná expanzia. Otázka 3: Čo je zhoda s balónom? Poddajnosť balónika popisuje, o koľko sa priemer balónika zväčšuje so stúpajúcim tlakom nafúknutia, v rozsahu od poddajného cez polovyhovujúce až po nevyhovujúce správanie. Q4: Ako hadičky ovplyvňujú výkon balónika? Sústrednosť, elipticita a tolerancia steny priamo ovplyvňujú rovnomernosť steny balónika, správanie pri expanzii a konzistenciu tlaku pri roztrhnutí po vyfukovaní. Q5: Je možné prispôsobiť balónikové hadičky? Áno, materiál, počet vrstiev, predĺženie a rozmerové parametre je možné prispôsobiť tak, aby spĺňali špecifické požiadavky na tlak pri roztrhnutí a súlad. Q6: Kto vyrába lekárske balónové hadičky? Špecializované spoločnosti zaoberajúce sa extrúziou medicínskych polymérov s možnosťami OEM a ODM vyrábajú balónové hadičky pomocou procesov riadenej extrúzie, aby splnili prísne požiadavky na toleranciu.

-
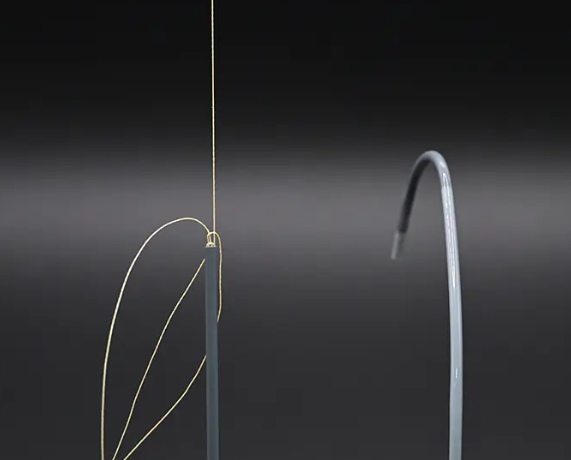
09Jul-2026Vystužené polyimidové hadičky vs. štandardný polyimid: kľúčové rozdielyRýchla odpoveď: Základný rozdiel medzi vystuženými a štandardnými polyimidovými hadicami Vystužená polyimidová hadica vkladá do polyimidovej steny kovový oplet alebo špirálovú vrstvu, zatiaľ čo štandardná polyimidová hadica sa spolieha na pevnosť samotného polyméru. Tento konštrukčný rozdiel znamená vystužené polyimidové rúrky poskytuje výrazne vyššiu odolnosť proti zalomeniu a prenos krútiaceho momentu , čo z neho robí preferovanú voľbu pre dlhšie drieky katétrov a zariadenia, ktoré musia prechádzať kľukatou vaskulatúrou, zatiaľ čo štandardná polyimidová hadička zostáva vhodná pre kratšie, menej náročné úseky, kde je prioritou nižší profil. Táto príručka porovnáva vystužené polyimidové rúrky oproti štandardnému polyimidu naprieč údajmi o sile, flexibilite a aplikácii, čo pomáha konštruktérom zariadení rozhodnúť, ktorá konštrukcia sa hodí pre daný dizajn katétra alebo mikrokatétra. Čo sú vystužené polyimidové rúrky? Vystužená polyimidová rúrka sa vytvára pridaním vrstvy kovového drôtu, zvyčajne nehrdzavejúcej ocele, do steny rúrky počas procesu poťahovania. Táto výstužná vrstva je úplne zapuzdrená medzi vnútorným a vonkajším polyimidovým povlakom, takže dokončená hadica si zachováva hladký vnútorný a vonkajší povrch a zároveň získava podstatne vyšší mechanický výkon ako nevystužená polyimidová hadica s rovnakou hrúbkou steny. Dva spoločné vzory výstuže Pletená výstuž: jemné drôty sú tkané v krížovom vzore okolo steny rúrky, čím sa zlepšuje prenos krútiaceho momentu a odolnosť proti roztrhnutiu Výstuž cievky: jeden drôt je navinutý v špirálovom vzore pozdĺž dĺžky trubice, čím sa uprednostňuje flexibilita a odolnosť proti zalomeniu pred kontrolou krútiaceho momentu Opletená hadička katétra a hadička vystužená špirálou nie sú vzájomne zameniteľné; správny vzor závisí od toho, či dizajn zariadenia uprednostňuje rotačné ovládanie, ako sú napríklad ovládateľné katétre, alebo plynulé sledovanie pomocou zakrivenej anatómie, ako sú mnohé aplikácie mikrokatétrov. Prečo sa v lekárskych hadičkách používa výstuž Štandardná polyimidová hadička už ponúka silné ťahové vlastnosti pre svoju hrúbku steny, ale dlhé, tenké drieky katétrov stále čelia dvom pretrvávajúcim problémom: zalomeniu pri navigácii v ostrých anatomických krivkách a strate krútiaceho momentu, keď lekár potrebuje otočiť proximálny koniec, aby ovládal distálny hrot. Vystuženie rieši oba problémy priamo rozložením mechanického zaťaženia pozdĺž vrstvy drôtu, a nie spoliehaním sa len na polymérnu stenu. Účinnosť prenosu krútiaceho momentu podľa konštrukcie (%) 92 % Pletené vystužené 71 % Cievka vystužená 39 % Štandardný Polyimid Ako ukazuje graf, pletená výstuž poskytuje najvyššiu účinnosť prenosu krútiaceho momentu , čo je dôvod, prečo ovládateľné násady katétrov vyžadujúce presné ovládanie rotácie jedna k jednej zvyčajne špecifikujú pletenú konštrukciu. Vystuženie cievky zlepšuje prenos krútiaceho momentu v porovnaní so štandardným polyimidom, ale kladie väčší dôraz na flexibilitu a odolnosť voči zlomeniu, zatiaľ čo štandardná polyimidová hadica, ktorej chýba vrstva drôtu, prenáša úmerne menšiu rotačnú silu pozdĺž svojej dĺžky. Zlepšuje vystužená hadica odolnosť proti zalomeniu? Odolnosť voči zalomeniu opisuje schopnosť hadičky udržať si svoj vnútorný priemer lúmenu, keď je ohnutá okolo malého polomeru, čo priamo ovplyvňuje, či tekutiny, zariadenia alebo vodiace drôty môžu počas navigácie naďalej prechádzať cez katéter. Čiarový graf nižšie porovnáva minimálny polomer ohybu pred začiatkom obmedzenia lúmenu v rámci troch typov konštrukcií, testovaných v narastajúcich uhloch ohybu. Zadržanie lúmenu vs. uhol ohybu (%) 100 50 0 30° 60° 90° 120° 150° 180° Cievka vystužená Pletené vystužené Štandardný Polyimid Hadička vystužená špirálou vykazuje najsilnejšiu retenciu lúmenu so zväčšujúcim sa uhlom ohybu, čo je dôvod, prečo sú špirálové konštrukcie často uprednostňované pre hadičky mikrokatétra, ktoré musia viesť cez vysoko kľukaté cievne cesty bez obmedzenia prietoku. Splietaná výstuž tiež dobre drží, aj keď o niečo menej ako cievka pri extrémnych uhloch ohybu, pretože vzor kríženia drôtu je optimalizovaný viac pre krútiaci moment než pre flexibilitu s malým polomerom. Štandardná polyimidová hadička bez vrstvy drôtu vykazuje najstrmší pokles retencie lúmenu so zvyšujúcim sa uhlom ohybu, čo potvrdzuje, že vystuženie výrazne zlepšuje odolnosť proti zalomeniu v náročných anatomických dráhach. Vystužený vs štandardný polyimid: Porovnanie plného výkonu Okrem odolnosti voči krútiacemu momentu a zalomeniu musia konštruktéri zariadení zvyčajne zvážiť viacero kritérií výkonu spoločne. Radarová tabuľka nižšie porovnáva štandardné polyimidové, pletené vystužené hadičky a hadičky vystužené cievkou v rámci piatich faktorov relevantných pre konštrukciu hriadeľa katétra. Štandardné verzus pletené verzus špirálové vystužené Kontrola krútiaceho momentu Kink Resistance Štíhlosť profilu Sledovateľnosť Trhací tlak Pletené vystužené Cievka vystužená Štandardný Polyimid Splietané vystužené hadičky dosahujú najvyššie skóre v oblasti riadenia krútiaceho momentu a odolnosti voči tlaku pri roztrhnutí, pričom podporujú zariadenia, ktoré vyžadujú presnú rotačnú odozvu a vyššiu toleranciu vnútorného tlaku, ako sú dráhy vstrekovania kontrastu. Hadičky vystužené cievkou dosahujú najsilnejšie výsledky v oblasti sledovania a zostávajú konkurencieschopné v oblasti odolnosti proti zalomeniu, vďaka čomu sú vhodné pre hadičky mikrokatétra, ktoré vedú malé zakrivené cievy. Štandardné polyimidové rúrky dosahujú najvyššie skóre v štíhlosti profilu, pretože absencia drôtenej vrstvy udržuje celkovú hrúbku steny na minime, čo zostáva cenné pre najvzdialenejšie časti zariadenia s najmenším priemerom, kde sa nevyžaduje vystuženie. Rozmerová a mechanická referenčná tabuľka Nižšie uvedená tabuľka uvádza všeobecné rozmerové a mechanické referenčné body v rámci troch typov konštrukcií hadičiek, ktoré sú užitočné pri plánovaní návrhu katétra v počiatočnom štádiu. Všeobecné referenčné porovnanie štandardných, špirálou vystužených a opletených vystužených polyimidových rúrok Stavebníctvo Typická hrúbka steny Výstužná vrstva Najlepšie sa hodí pre Štandardný Polyimid 0,006 mm - 0,020 mm žiadne Časti distálneho hrotu, potreby malého profilu Cievka vystužená 0,015 mm - 0,035 mm Jednodrôtová špirálová cievka Drieky mikrokatétrov, kľukaté dráhy Pletené vystužené 0,020 mm - 0,050 mm Prekrížený drôtený oplet Riaditeľné katétre, zariadenia kritické krútiaceho momentu Pretože výstužné vrstvy zvyšujú celkovú hrúbku steny, inžinieri často kombinujú konštrukčné typy pozdĺž jedného drieku katétra, pričom používajú silnejšiu vystuženú časť proximálne a tenšiu štandardnú polyimidovú časť distálne, aby sa vyrovnala pevnosť, profil a flexibilita pozdĺž dĺžky zariadenia. Kde sa používa vystužená polyimidová hadička Vystužená polyimidová hadička sa objavuje v celom rade kategórií zariadení na báze katétra, najmä tam, kde zariadenie musí prejsť cez cievny systém zmysluplnú vzdialenosť pri zachovaní integrity drieku a kontroly. Neurovaskulárne katétre, kde presná navigácia cez malé, zakrivené mozgové cievy vyžaduje spoľahlivú odolnosť proti zalomeniu Riaditeľné elektrofyziologické katétre, kde je pre umiestnenie hrotu nevyhnutná presná reakcia na krútiaci moment jedna ku jednej Vodiace katétre a vodiace puzdrá, kde stabilný hriadeľ podporuje prechod sekundárnych zariadení Periférne cievne prístupové zariadenia, kde väčšie dĺžky drieku zvyšujú riziko zalomenia bez vystuženia Katétre na podanie liečiva a kontrastnej látky, kde odolnosť proti prasknutiu tlaku podporuje vyššie injekčné tlaky V neurovaskulárnych katétroch sa bežne používa vystužený polyimid konkrétne preto, že tieto zariadenia musia navigovať niektoré z najkľukatejších cievnych anatómií v tele, pričom stále dodávajú stent, cievku alebo iné terapeutické zariadenie na presné miesto, čo je úloha, ktorá vo veľkej miere závisí od odolnosti proti zalomeniu a predvídateľnej odozvy krútiaceho momentu. Vlastné možnosti výstuže pre hadičky katétra Výstužné hadičky katétra môžu byť prispôsobené špecifickým požiadavkám zariadenia úpravou vzoru drôtu, stúpania a zloženia materiálu výstužnej vrstvy popri okolitých parametroch polyimidového povlaku. Nastaviteľné parametre výstuže Počet opletení a uhol, ktoré ovplyvňujú rovnováhu medzi kontrolou krútiaceho momentu a flexibilitou Rozstup cievky a priemer drôtu ovplyvňujúci odolnosť proti zalomeniu a celkovú tuhosť hriadeľa Zóny s premenlivou tuhosťou pozdĺž jedného hriadeľa, prechádzajúce od vystužených k štandardným polyimidovým profilom Hrúbka zapuzdrenia, vyrovnávajúci celkový vonkajší priemer s mechanickým výkonom Konštrukcie s premenlivou tuhosťou, kde sa hustota výstuže postupne mení pozdĺž dĺžky drieku, sú čoraz viac žiadané pre zariadenia, ktoré potrebujú tuhšiu proximálnu časť na tlačenie spojenú s mäkšou, flexibilnejšou distálnou časťou na atraumatickú navigáciu. Spolupráca s výrobcom vystužených rúrok: čo treba overiť Získavanie vystužených polyimidových hadičiek zahŕňa väčšiu zložitosť procesu ako štandardné hadičky, pretože krok vystuženia drôtom musí byť prísne kontrolovaný, aby sa zachovali konzistentné rozmery lúmenu a zabránilo sa vystaveniu drôtu na povrchu hadičky. Niekoľko overovacích bodov môže pomôcť znížiť kvalifikačné riziko pri hodnotení dodávateľa. Potvrdenie certifikácie ISO a zdokumentovaný systém manažérstva kvality pre výrobu vystužených lekárskych hadičiek Vlastná schopnosť opletenia a navíjania integrovaná s procesom polyimidového povlaku Skúsenosti s výrobou hriadeľov s premenlivou tuhosťou alebo viaczónovo vystužených hriadeľov, nielen jednotných rúrok Podpora pre OEM a ODM vývojové pracovné postupy s opakovaním vzorky pred úplným spustením výroby Postupy manipulácie so sterilnými hadičkami vhodné pre výrobu v čistých priestoroch alebo v kontrolovanom prostredí Ningbo Linstant Polymer Materials Co., Ltd. pôsobí od roku 2014 ako profesionálny výrobca a dodávateľ lekárskych hadičiek OEM a ODM, v súčasnosti zamestnáva viac ako 400 zamestnancov naprieč technológiami extrúzneho spracovania, poťahovania a následného spracovania pre medicínske polymérové hadičky. Záväzok spoločnosti voči výrobcom zdravotníckych pomôcok sa sústreďuje na presnosť, bezpečnosť, rozmanité možnosti spracovania a konzistentnú kvalitu produktov, pričom podporuje štandardné aj vystužené konštrukcie polyimidových hadičiek pre aplikácie katétrov a mikrokatétrov. Ako zmluvný výrobca hadičiek katétrov spoločnosť naďalej investuje do nezávislých inovácií a vlastného výskumu a vývoja na podporu vyvíjajúcich sa požiadaviek na dizajn zariadenia. Často kladené otázky Q1: Čo je to vystužená polyimidová trubica? Vystužená polyimidová trubica je polyimidová trubica s kovovým opletením alebo vrstvou vinutého drôtu zabudovanou do steny, zapuzdrená medzi vnútorným a vonkajším polyimidovým povlakom pre väčšiu pevnosť. Q2: Čo je to opletená hadička katétra? Opletená hadička katétra využíva vzor krížiaceho sa drôtu tkaného okolo steny hadičky na zlepšenie prenosu krútiaceho momentu a odolnosti proti roztrhnutiu, čo je ideálne pre ovládateľné zariadenia. Q3: Prečo sa výstuž používa v lekárskych hadičkách? Vystuženie zlepšuje odolnosť proti zalomeniu a prenos krútiaceho momentu, čím pomáha hriadeľom katétrov udržiavať integritu lúmenu a kontrolu rotácie počas navigácie cez vaskulatúru. Otázka 4: Zlepšuje vystužená hadica stláčateľnosť? Áno, pridaná vrstva drôtu rozdeľuje mechanické zaťaženie pozdĺž hriadeľa, zlepšuje tlačnosť a znižuje pravdepodobnosť vybočenia hriadeľa počas posúvania zariadenia. Q5: Čo je to odpor proti zalomeniu v katétroch? Odolnosť voči zalomeniu sa vzťahuje na schopnosť hadičky zachovať si svoj vnútorný tvar lúmenu, keď je ohýbaná, čím sa zabráni obmedzeniu prietoku alebo problémom s prechodom zariadenia počas navigácie. Q6: Aká silná je vystužená polyimidová trubica? Vystužené konštrukcie vo všeobecnosti vykazujú podstatne vyšší prenos krútiaceho momentu a odolnosť voči tlaku pri roztrhnutí v porovnaní so štandardnými polyimidovými rúrkami s rovnakou hrúbkou steny. Q7: Aké zariadenia používajú vystužené hadičky? Vystužená polyimidová hadička sa bežne používa v neurovaskulárnych katétroch, ovládateľných elektrofyziologických katétroch, vodiacich katétroch a zariadeniach na podávanie liečiv alebo kontrastných látok. Otázka 8: Používa sa vystužený polyimid v neurovaskulárnych katétroch? Áno, vystužený polyimid je široko používaný v neurovaskulárnych katétroch, pretože tieto zariadenia vyžadujú spoľahlivú odolnosť proti zalomeniu a kontrolu krútiaceho momentu cez kľukaté mozgové cievy.
-
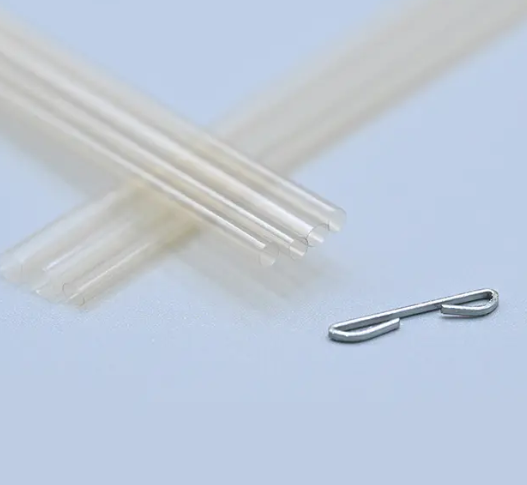
02Jul-2026Čo sú lekárske polyimidové hadičky? Vlastnosti, použitia a aplikácie (2026)Rýchla odpoveď: Čo Lekárske polyimidové hadičky Používa sa na Lekárska polyimidová hadička je tenkostenná polymérová hadička používaná vo vnútri katétrov, mikrokatétrov a iných minimálne invazívnych zariadení, kde vysoká pevnosť v ťahu, chemická odolnosť a rozmerová presnosť sú potrebné vo veľmi malom priemere. Najčastejšie sa špecifikuje pre drieky mikrokatétrov, výstelky vodiacich drôtov a komponenty zavádzacieho systému, pretože môže byť vytlačený s vnútornými priemermi až 0,10 mm, pričom si stále zachováva tesné tolerancie pri opakovanom ohýbaní. Táto príručka obsahuje vlastnosti materiálov, výrobné úvahy a aplikačné údaje lekárske polyimidové hadičky , s vizuálnymi porovnaniami, ktoré pomôžu konštruktérom zariadení a tímom zdrojov hodnotiť polyimid v porovnaní s inými bežnými materiálmi hadičiek, ako sú PTFE a vložky na báze nylonu. Čo sú lekárske polyimidové hadičky? Polyimidové hadičky LINSTANT (PI hadičky) sa vyrábajú nanášaním tekutej polyimidovej živice v po sebe nasledujúcich vrstvách na odnímateľný tŕň, potom sa každá vrstva vytvrdzuje pri vysokej teplote, kým sa nedosiahne požadovaná hrúbka steny. Tento proces na báze povlaku, skôr než samotné tradičné vytláčanie, umožňuje dosiahnuť polyimidové rúrky ultra tenké hrúbky steny pričom sa stále zachováva štrukturálna integrita pri veľmi malých priemeroch, čo je ťažké dosiahnuť s mnohými inými materiálmi polymérnych rúrok. Charakteristika základného materiálu Vysoká pevnosť v ťahu v pomere k hrúbke steny, ktorá podporuje tlačenie v driekoch katétrov Silná rozmerová stabilita počas opakovaných cyklov ohýbania a krútiaceho momentu Chemická odolnosť voči väčšine rozpúšťadiel a sterilizačným procesom používaným pri montáži zariadenia Tolerancia vysokej teploty, podporujúca dlhodobú prevádzku nad 350 °C a krátkodobú expozíciu až do 450 °C Dobrá biokompatibilita pre aplikácie s interným kontaktom s pacientom Kvôli tejto kombinácii pevnosti a presnosti je polyimidová hadička široko špecifikovaná ako vonkajšia alebo stredná konštrukčná vrstva v konštrukciách viacvrstvových hadičiek katétra, často spárovaná s lubrikačným materiálom vnútornej vložky. Prečo sa polyimid používa pri konštrukcii katétrov a mikrokatétrov Katéter a hadička mikrokatétra musia vyvážiť tri navzájom si konkurujúce potreby: dostatočne malý profil na navigáciu v úzkej vaskulatúre, dostatočnú silu stĺpca, aby sa dal pretlačiť cez telo bez zauzlenia, a dostatočnú flexibilitu na sledovanie zakrivenej anatómie. Polyimidové hadičky riešia túto rovnováhu lepšie ako mnohé alternatívne materiály pri veľmi malých priemeroch, a preto sú bežnou voľbou pre konštrukciu mikrokatétrových hadičiek. Pevnosť v ťahu podľa materiálu hadice (relatívna, stredný bod rozsahu MPa) 231 MPa Polyimid (PI) 31 MPa PTFE 45 MPa Nylon (PA12) 20 MPa Pebax Ako je znázornené vyššie, pevnosť v ťahu polyimidu je podstatne vyššia ako u PTFE, nylonu alebo Pebaxu pri porovnateľnej hrúbke steny, čo umožňuje konštruktérom zariadení znížiť hrúbku steny a pritom stále spĺňať konštrukčné požiadavky. To je obzvlášť cenné v hadičkách mikrokatétra, kde každý zlomok milimetra hrúbky steny priamo ovplyvňuje dosiahnuteľný vnútorný priemer lúmenu a celkový profil zariadenia. Je polyimid lepší ako PTFE? Porovnanie vedľa seba Polyimid a PTFE sa často používajú skôr spoločne než ako priame náhrady, pretože každý materiál prispieva k odlišným výkonnostným charakteristikám hotovej zostavy hadičky katétra. Radarová tabuľka nižšie porovnáva oba materiály plus kompozitnú konštrukciu PI/PTFE v rámci piatich výkonnostných kritérií na relatívnej stupnici 1-10. PI vs PTFE vs PI/PTFE kompozit Pevnosť v ťahu Mazavosť Schopnosť tenkých stien Konštrukčná tuhosť Chemická odolnosť Polyimid PTFE Kompozit PI/PTFE Polyimid jednoznačne vedie v pevnosti v ťahu, tenkostennej schopnosti a štrukturálnej tuhosti, a preto sa často používa ako vonkajšia konštrukčná vrstva drieku katétra. PTFE, naopak, dosahuje najvyššie skóre v klzkosti, čo z neho robí preferovaný materiál pre povrch vnútorného lúmenu, kde sa vodiace drôty a iné zariadenia musia posúvať s minimálnym trením. A Kompozitná konštrukcia PI/PTFE spája obe sily, pričom využíva vrstvu PI na zabránenie deformácii a podporuje tlačenie, zatiaľ čo vrstva PTFE udržuje vnútornú stenu hladkú, a preto sú kompozitné konštrukcie bežné pri konštrukciách vysokovýkonných hadičiek katétrov. Referenčné štandardné rozmery a hrúbka steny Pretože sa polyimidové rúrky vyrábajú skôr procesom vrstveného poťahovania než samotným priamym vytláčaním, hrúbku steny je možné kontrolovať s vysokou presnosťou. Nasledujúca tabuľka uvádza typické rozsahy rozmerov, na ktoré sa odkazuje pri návrhu zariadenia v počiatočnom štádiu. Všeobecná rozmerová referencia pre lekársku polyimidovú hadičku podľa kategórie použitia Aplikácia Typický vnútorný priemer Typická hrúbka steny Spoločná konštrukcia Driek mikrokatétra 0,10 mm - 0,60 mm 0,006 mm - 0,015 mm Jednovrstvový PI Vložka vodiaceho drôtu 0,15 mm - 0,80 mm 0,008 mm - 0,020 mm Kompozit PI/PTFE Plášť podávacieho systému 0,50 mm - 2,00 mm 0,02 mm - 0,05 mm Viacvrstvové PI Zavádzacia / prístupová hadička 1,00 mm - 5,00 mm 0,03 mm - 0,08 mm Zosilnené PI Zatiaľ čo rozsah štandardného vnútorného priemeru pre väčšinu aplikácií polyimidových rúrok spadá medzi 0,10 mm a 2 mm Schopnosť hromadnej výroby sa v posledných rokoch rozšírila na podporu vnútorných priemerov až do 5,00 mm pre väčšie komponenty dodávacieho systému a prístupových hadičiek. Teplotná a chemická odolnosť Teplotná odolnosť je kľúčovým rozdielom pre polyimidové hadičky, najmä počas výrobných krokov zariadenia, ako je pretavenie, laserové spracovanie alebo sterilizačné cykly, ktoré zahŕňajú zvýšené teploty. Čiarový graf nižšie ukazuje relatívnu mechanickú stabilitu polyimidových hadičiek v rámci rastúceho teplotného rozsahu v porovnaní so štandardným materiálom hadičiek na báze nylonu. Relatívna mechanická stabilita vs. teplota (%) 100 50 0 100 °C 150 °C 200 °C 250 °C 300 °C 350 °C Polyimid Tubing Hadičky na báze nylonu Polyimidové rúrky si zachovávajú vysoké percento svojej mechanickej stability, aj keď teploty stúpajú k 300 °C a viac, čím podporujú dlhodobá prevádzková teplota nad 350°C a krátkodobá expozícia do 450°C. Na porovnanie, hadičky na báze nylonu začínajú strácať štrukturálnu stabilitu ešte pred dosiahnutím týchto teplôt, čo obmedzuje ich vhodnosť pre výrobné procesy, ktoré zahŕňajú spájanie na báze tepla alebo kroky sterilizácie pri vysokej teplote. Úvahy o biokompatibilite a sterilizácii Pre každý komponent s priamym alebo nepriamym kontaktom s pacientom sú základnými požiadavkami testovanie biokompatibility a sterilizačná kompatibilita. Polyimidové hadičky určené na použitie v zdravotníckych pomôckach sa vo všeobecnosti hodnotia podľa uznávaných rámcov biologického hodnotenia, na ktoré sa odkazuje v ISO 10993 , medzinárodná norma pre biologické hodnotenie zdravotníckych pomôcok, ktorá zahŕňa testovanie cytotoxicity, senzibilizácie a podráždenia týkajúce sa komponentov katétra a mikrokatétra (International Organization for Standardization, ISO 10993). Kompatibilita sterilizácie Polyimidové hadičky si vo všeobecnosti zachovávajú rozmerovú a mechanickú stabilitu naprieč bežnými sterilizačnými metódami používanými pri výrobe zdravotníckych pomôcok, vrátane procesov etylénoxidu (EtO), gama žiarenia a parného autoklávu, vďaka svojej odolnosti voči vysokej teplote a chemickej stabilite. Táto široká kompatibilita je jedným z dôvodov, prečo sa polyimid často vyberá pre komponenty, ktoré musia zostať rozmerovo konzistentné po konečnej sterilizácii. Sterilizácia etylénoxidom (EtO): bežne používaná pre hotové zostavy katétrov Gama žiarenie: vhodné vzhľadom na chemickú a radiačnú stabilitu polyimidu Parný autokláv: podporovaný rozsahom vysokoteplotného výkonu polyimidu Kde sa aplikujú lekárske polyimidové hadičky Polyimidové hadičky sú špecifikované v celom rade kategórií minimálne invazívnych zariadení. V tabuľke nižšie sú zhrnuté bežné oblasti použitia a hlavný dôvod, prečo je pre každú z nich vybraný polyimid. Bežné aplikácie medicínskych zariadení pre polyimidové a PI/PTFE kompozitné hadičky Kategória zariadenia Primárna požiadavka Preferovaná konštrukcia Neurovaskulárne mikrokatétre Ultra malý profil, vysoká tlačnosť Jednovrstvový PI Vodiace drôty Nízke trenie, prenos krútiaceho momentu Kompozit PI/PTFE Srdcové dodávacie systémy Odolnosť voči zlomeniu, rozmerová stálosť Viacvrstvové PI Endoskopické nástrojové kanály Chemická odolnosť, tenká stena Potiahnutý PI Diagnostické prístupové puzdrá Konzistentný lúmen, stabilita pri sterilizácii Zosilnené PI Naprieč takmer všetkými týmito kategóriami je základná požiadavka konzistentná: inžinieri potrebujú hadicový materiál, ktorý má po sterilizácii presný, opakovateľný rozmer lúmenu a zároveň odoláva mechanickému namáhaniu pri prechode cez vaskulatúru, čo je profil pevnosti jadra polyimidových hadičiek lekárskej kvality. Vlastné polyimidové hadičky: Čo môžu inžinieri zariadení špecifikovať Zákazkové projekty OEM lekárskych hadičiek zvyčajne zahŕňajú úpravu niekoľkých parametrov nad rámec základného vnútorného a vonkajšieho priemeru. Patentovaný prístup formulácie PI živice umožňuje výrobcom vyladiť modul, pevnosť v ťahu, predĺženie a farbu tak, aby zodpovedali špecifickým požiadavkám zariadenia. Bežne prispôsobené parametre Vyladenie modulov a predĺženia na vyváženie flexibility s tlačením pre špecifický dizajn katétra Zníženie hrúbky steny prostredníctvom viacpriechodového procesu poťahovania pre ultratenké steny polyimidových rúrok Farebné kódovanie pre viaclumenové alebo viaczložkové zostavy zariadení Zlepšenie priľnavosti, umožňujúce priame lepenie na materiály ako Nylon a TPU bez dodatočnej povrchovej úpravy Kompozitné vrstvenie s PTFE pre aplikácie vyžadujúce pevnosť aj lubricitu vnútornej steny Schopnosť priameho spojenia bez povrchovej úpravy je praktickou výhodou počas zostavovania zariadenia, pretože znižuje počet spracovateľských krokov potrebných na pripojenie polyimidovej hadičky k susedným komponentom v zostave katétra z viacerých materiálov. Spolupráca s výrobcom lekárskych hadičiek: čo overiť Výrobcovia zariadení, ktorí získavajú komponenty z polyimidových hadičiek, by mali pred dokončením projektu potvrdiť dodávateľovu procesnú kontrolu, dokumentáciu o kvalite a skúsenosti špecifické pre aplikáciu. Niekoľko kľúčových overovacích bodov môže pomôcť znížiť kvalifikačné riziko počas vývoja zariadenia. Potvrdenie certifikácie ISO a zdokumentovaného systému manažérstva kvality pre výrobu lekárskych hadičiek Vlastná extrúzia, nanášanie povlakov a možnosť následného spracovania namiesto externých sub-krokov Skúsenosti s výrobou presných extrudovaných polyimidových rúrok so špecifickým požadovaným rozsahom priemerov Podpora pre vývojové pracovné postupy OEM a ODM vrátane opakovania vzorky pred plnou produkciou Zdokumentované postupy manipulácie so sterilnými hadičkami pri výrobe v čistých priestoroch alebo v kontrolovanom prostredí Ningbo Linstant Polymer Materials Co., Ltd. pôsobí od roku 2014 ako výrobca lekárskych hadičiek OEM a ODM, v súčasnosti zamestnáva viac ako 400 zamestnancov a špecializujúca sa na technológie extrúzneho spracovania, poťahovania a následného spracovania pre medicínske polymérové hadičky. Vlastný prístup spoločnosti k PI živici umožňuje prispôsobenie modulu, pevnosti, predĺženia a farby pre polyimidové rúrky a jej proces poťahovania podporuje tenšie hrúbky stien, zatiaľ čo jej polyimidové rúrky ponúkajú priamu kompatibilitu s materiálmi ako Nylon a TPU bez povrchovej úpravy. Okrem štandardného rozsahu vnútorného priemeru 0,10 mm až 2 mm je spoločnosť schopná hromadne vyrábať polyimidové rúrky s vnútorným priemerom do 5,00 mm a jeho hadica je navrhnutá pre dlhodobé prevádzkové teploty nad 350 °C s krátkodobou odolnosťou do 450 °C, spolu s dobrou biokompatibilitou pre aplikácie medicínskych zariadení. Často kladené otázky Q1: Čo je to lekárska polyimidová hadička? Lekárska polyimidová hadička je vysoko pevná, tenkostenná polymérová hadička vyrobená procesom vrstveného poťahovania, bežne používaná v driekoch katétrov a mikrokatétrov a iných minimálne invazívnych komponentoch zariadení. Otázka 2: Prečo používať polyimid v katétroch? Polyimid provides high tensile strength and dimensional stability at very thin wall thicknesses, helping catheter shafts maintain pushability and kink resistance within a small profile. Q3: Je polyimid lepší ako PTFE? Polyimid and PTFE serve different roles: polyimide offers higher strength and thin-wall capability, while PTFE offers superior lubricity, which is why the two are often combined in composite tubing. Q4: Z čoho je vyrobená hadička mikrokatétra? Hadička mikrokatétra sa bežne vyrába z polyimidu, buď ako jedna vrstva, alebo ako súčasť PI/PTFE kompozitnej konštrukcie, aby sa dosiahli malé priemery s dostatočnou pevnosťou. Q5: Môžu byť polyimidové hadičky sterilizované? Áno, polyimidové hadičky si vo všeobecnosti zachovávajú rozmerovú stabilitu pri bežných sterilizačných metódach vrátane procesov etylénoxidu, gama žiarenia a parného autoklávu. Otázka 6: Je polyimid biokompatibilný? Polyimidové hadičky lekárskej kvality sa vo všeobecnosti hodnotia podľa kritérií biologického hodnotenia ISO 10993 a vykazujú dobrú biologickú kompatibilitu so zariadeniami, ktoré sú v kontakte s pacientom. Q7: Na čo sa používa polyimidová hadička? Používa sa v mikrokatétroch, vložkách vodiacich drôtov, srdcových a neurovaskulárnych dodávacích systémoch, endoskopických kanáloch nástrojov a iných aplikáciách vyžadujúcich silný, tenkostenný lúmen. Otázka 8: Aké veľkosti sa dodávajú polyimidové hadičky? Štandardné vnútorné priemery sa zvyčajne pohybujú od 0,10 mm do 2 mm, s možnosťou sériovej výroby siahajúcou až do 5,00 mm pre väčšie komponenty dodávacieho systému a prístupových hadičiek.

-
24Jun-2026Čo sú lekárske leptané hadičky z PTFE? Všetko, čo potrebujete vedieťLekárska leptaná hadička z PTFE je povrchovo modifikovaná polytetrafluóretylénová trubica navrhnutá tak, aby prekonala prirodzene nepriľnavý charakter PTFE, čo umožňuje spoľahlivé spojenie vo viacvrstvových katétrových zostavách, dizajnoch balónových katétrov a širokej škále aplikácií medicínskych zariadení. Proces leptania chemicky mení povrch PTFE na mikroskopickej úrovni, čím sa vytvárajú reaktívne miesta, ktoré umožňujú lepidlám, povlakom a zalisovaným vrstvám bezpečne sa spájať – čo je schopnosť, ktorú neošetrený PTFE jednoducho nemôže poskytnúť. Pre výrobcov zdravotníckych pomôcok to znamená, že PTFE leptaná vložka pre katétre môže slúžiť ako najvnútornejšia lubrikačná vrstva, pričom sa stále štrukturálne integruje so spletenými alebo stočenými výstužnými vrstvami a materiálmi vonkajšieho plášťa. Výsledkom je katéter, ktorý poskytuje výkon s nízkym trením PTFE a mechanickú integritu potrebnú na navigáciu komplexnej vaskulárnej anatómie. Tento článok obsahuje všetko, čo inžinieri, špecialisti na obstarávanie a výskumné a vývojové tímy potrebujú vedieť o presných lekárskych leptaných hadičkách PTFE – od vedy za úpravou povrchu po výrobné špecifikácie, údaje o výkone lepenia a ako si vybrať správne vlastné riešenie leptaných hadičiek PTFE pre vašu aplikáciu. Prečo PTFE vyžaduje povrchovú úpravu zdravotníckych zariadení PTFE je jedným z chemicky najviac inertných materiálov, ktoré veda pozná. Jeho štruktúra väzby uhlík-fluór mu dáva povrchovú energiu približne 18-20 mN/m — hlboko pod hranicou približne 35 mN/m, ktorú väčšina lepidiel vyžaduje na zmysluplné lepenie. To je presne to, čo robí PTFE tak cenným ako vložka katétra (minimálne trenie, maximálna biokompatibilita) a zároveň to, čo robí prácu s laminovanými alebo prelisovanými zostavami tak náročnými. Povrchová úprava PTFE pre zdravotnícke pomôcky tento paradox rieši. Selektívnou modifikáciou povrchovej chémie bez zmeny objemových vlastností rúrky, leptanie premení vonkajšiu vrstvu na spájateľný substrát pri zachovaní klzkosti vnútorného otvoru. Tri primárne metódy povrchovej úpravy PTFE používané v lekárskych aplikáciách sú leptanie naftalénom sodným, plazmové ošetrenie a laserová ablácia – každá s výraznými kompromismi v hĺbke modifikácie, jednotnosti, škálovateľnosti a nákladoch. Medzi nimi chemické leptanie na báze sodíka zostáva priemyselným štandardom pre výrobu katétrov, pretože poskytuje konzistentné, merateľné zvýšenie povrchovej energie – zvyčajne ju zvyšuje na 50-70 mN/m — a vytvára trvanlivé spojivové rozhranie, ktoré odoláva sterilizačným cyklom, hydratácii a mechanickému namáhaniu v klinickom prostredí. Porovnanie povrchovej energie: Neupravený verzus leptaný PTFE Povrchová energia (mN/m): Neupravený verzus leptaný PTFE 0 20 40 60 70 ~19 mN/m Neupravený PTFE 35 mN/m Min. Lepidlo Prahová hodnota ~60 mN/m Leptaný PTFE Vyššie uvedená tabuľka ilustruje dramatický rozdiel v povrchovej energii medzi neupraveným PTFE a chemicky leptaným PTFE. Neupravený PTFE je hlboko pod minimálnou hranicou potrebnou na lepenie , vďaka čomu je pri štandardných procesoch laminácie efektívne nespájateľný. Po leptaní na báze sodíka stúpne povrchová energia na približne 60 mN/m – takmer trojnásobok základnej línie – čo poskytuje silnú adhéznu schopnosť. Táto transformácia je základom každej spoľahlivej viacvrstvovej zostavy katétra s leptanou vložkou PTFE. Proces leptania PTFE pre lekárske aplikácie: Krok za krokom Pochopenie procesu leptania PTFE pre lekárske aplikácie pomáha obstarávacím tímom klásť správne otázky a pomáha inžinierom špecifikovať vhodné kontroly kvality. Proces je jemnejší ako jednoduché ponorenie hadičiek do chemického kúpeľa – každý stupeň má kritické parametre, ktoré určujú konzistenciu a výkon hotového produktu. Fáza 1: Vstupná kontrola materiálu Pred vstupom do leptacej linky je u hadičiek z PTFE overená rozmerová presnosť, rovnomernosť steny a čistota povrchu. Rozmerové tolerancie v tejto fáze priamo ovplyvňujú konzistenciu povrchovej úpravy — nerovnomerné steny sa leptajú nerovnomerne, vytvárajúc slabé miesta na spojovacom rozhraní. Fáza 2: Čistenie pred úpravou Hadičky sa čistia kontrolovaným procesom umývania rozpúšťadlami alebo ultrazvukom, aby sa odstránili prostriedky na uvoľnenie formy, častice a povrchové oleje, ktoré by inak rušili chemický kontakt počas leptania. Tento krok je rozhodujúci pre dosiahnutie rovnomernej modifikácie po celej dĺžke rúrky. Stupeň 3: Chemické leptanie Vyčistená hadička sa vystaví pôsobeniu leptacieho činidla na báze sodíka pri kontrolovanej teplote a čase. Činidlo preruší vybrané väzby CF na povrchu a nahradí ich karbonylovými, hydroxylovými a nenasýtenými uhlíkovými skupinami, ktoré reagujú na lepidlá a priméry. Čas expozície, teplota a koncentrácia činidla musia byť prísne kontrolované — nadmerné leptanie spôsobuje degradáciu povrchu, zatiaľ čo nedostatočné leptanie zanecháva nedostatočné reaktívne miesta. Fáza 4: Neutralizácia a opláchnutie Zvyškové činidlo je neutralizované a dôkladne opláchnuté, aby sa zabránilo pokračujúcemu chemickému napadnutiu povrchu PTFE a aby sa zabezpečila biokompatibilita hotového dielu. Neúplná neutralizácia je bežnou hlavnou príčinou nekonzistentnosti spájania medzi jednotlivými šaržami. Fáza 5: Sušenie a balenie Leptané hadičky sa sušia za kontrolovaných podmienok a balia sa do zapečatených vreciek chránených pred svetlom. Leptané PTFE povrchy sú reaktívne – vystavenie UV žiareniu, zvýšenej vlhkosti alebo vzduchom prenášaným kontaminantom degraduje modifikovanú vrstvu v priebehu času. Čas použiteľnosti je zvyčajne uvedený na 12 mesiacov od dátumu leptania pri skladovaní za odporúčaných podmienok. Hodnotenie kritickosti procesu podľa štádia (stupnica 0 – 10) Prichádzajúca kontrola Predčistiť Chemické leptanie Neutralizácia Sušenie a balenie 6.0 7.5 10 8.5 5.5 0 2 4 6 8 10 Táto tabuľka hodnotenia kritickosti odráža relatívny vplyv každej fázy procesu na konečný výkon lepenia PTFE leptané hadičky pre medicínske zariadenia . Fáza chemického leptania je jednomyseľne hodnotená ako krok s najvyšším rizikom — malé odchýlky v koncentrácii činidla, teplote alebo dobe zotrvania spôsobujú nadmerné účinky na výsledky povrchovej energie. Neutralizácia nasleduje tesne, pretože neadekvátne ochladzovanie reakcie vedie k pokračujúcej degradácii povrchu, ktorá nemusí byť zrejmá až po naviazaní alebo sterilizácii. Predčistenie, hoci sa často prehliada, je fáza, ktorá sa najčastejšie spája s občasným zlyhaním lepenia v produkčnom prostredí. Pochopenie týchto rebríčkov kritickosti pomáha výrobcom správne nasmerovať ich procesné kontroly a vstupné kontrolné zdroje. Kľúčové aplikácie: Tam, kde sa používajú leptané hadičky z PTFE v lekárstve Spojiteľné PTFE hadičky lekárskej kvality slúžia ako základný komponent v širokom spektre minimálne invazívnych a intervenčných zdravotníckych pomôcok. Jeho jedinečná kombinácia klzkosti, chemickej inertnosti a – po leptaní – spájateľnosti z neho robí materiál vložky, ktorý sa volí v aplikáciách, kde záleží na výkone aj na spracovateľnosti. Výroba katétrov Lekárske leptané PTFE hadičky na výrobu katétrov sú jediným najväčším aplikačným segmentom. Vo viacvrstvovej konštrukcii katétra tvorí PTFE vložka najvnútornejšiu vrstvu a poskytuje povrch s nízkym trením, ktorý umožňuje vodiacim drôtom, stentom a kontrastným látkam prechádzať s minimálnym odporom. Leptaný vonkajší povrch sa pripojí k výstužnej vrstve opletu alebo špirály, ktorá sa potom prekryje plášťom z termoplastického elastoméru. Bez spoľahlivého leptania je delaminácia pod klinickým stresom stálym rizikom. Dizajn balónového katétra PTFE hadička pre dizajn balónikového katétra vyžaduje obzvlášť presnú úpravu povrchu, pretože spojovacie rozhranie musí odolať opakovanému nafukovaciemu tlaku – niekedy presahujúcemu 20 atm pri angioplastických aplikáciách – pri zachovaní flexibility a odolnosti proti zalomeniu. Leptaný driek z PTFE sa spája s materiálom balónika (zvyčajne nylonom alebo PET) na proximálnom a distálnom kuželi, čím vytvára hermetické tesnenie, ktoré musí spoľahlivo fungovať počas tisícok ohybových cyklov. Neurovaskulárne a periférne prístupové zariadenia Leptané hadičky z PTFE s malým priemerom – často s vonkajším priemerom menším ako 1,5 mm a hrúbkou steny len 0,025 mm – sú čoraz viac špecifikované pre neurovaskulárne mikrokatétre, kde je prvoradá možnosť sledovania a tlačenia v kľukatej anatómii. Úprava povrchu musí byť jednotná aj pri týchto mikrorozmeroch, čo je výrobná výzva, ktorá oddeľuje výrobcov presných leptaných hadičiek z PTFE od dodávateľov komodít. Systémy na podávanie liekov a drenážne systémy Široká chemická odolnosť PTFE ho robí ideálnym pre systémy na podávanie liekov, kde sa hadičky dostávajú do kontaktu s agresívnymi farmaceutickými prípravkami. Leptané PTFE hadičky umožňujú bezpečné pripevnenie konektorov, rozdeľovačov a ventilov pomocou štrukturálnych lepidiel, čo umožňuje zostavenie zložitých systémov riadenia tekutín bez mechanických spojovacích prvkov, ktoré by zväčšovali objem alebo vytvárali riziko vzniku častíc. Aplikácia Typický rozsah OD Hrúbka steny Primárny lepiaci substrát Cievne katétre 1,5 – 8,0 mm 0,05 – 0,30 mm Nylon, PEBA, Polyuretán Balónové katétre 2,0 – 6,0 mm 0,05 – 0,15 mm PET, nylon Neurovaskulárne mikrokatétre 0,5 – 1,5 mm 0,025 – 0,08 mm PEBA, Polyimid Systémy podávania liekov 1,0 – 5,0 mm 0,10 – 0,25 mm Akrylové lepidlá, silikón Drenážne a prístupové plášte 3,0 – 12,0 mm 0,15 – 0,40 mm Polyuretán, PEBA Tabuľka 1: Typické rozmerové špecifikácie pre lekárske leptané PTFE hadičky pre kľúčové kategórie aplikácií Výrobné procesy: Voľná extrúzia, tŕňová extrúzia a máčanie Mechanické vlastnosti, rozmerové tolerancie a povrchové charakteristiky PTFE leptanej rúrky sú v podstate určené výrobnou metódou použitou na vytvorenie základnej rúrky. V celom odvetví sa používajú tri primárne procesy, z ktorých každý vyhovuje rôznym rozmerovým rozsahom a požiadavkám na výkon. Voľná extrúzia Voľná extrúzia vyrába PTFE hadičky bez vnútorného tŕňa. Najlepšie sa hodí pre rúry s väčším priemerom (zvyčajne nad 4 mm OD), kde je rovnomernosť hrúbky steny menej kritická. Proces ponúka vysokú priepustnosť a nižšie náklady na nástroje, ale má obmedzenia pri dosahovaní úzkych tolerancií vnútorného priemeru požadovaných pre presné kanály vodiaceho drôtu. Úprava povrchu leptaním je na voľne extrudovanej rúre jednoduchá vďaka konzistentnej geometrii steny. Extrúzia s tŕňom Extrúzia na báze tŕňa vytvára najprísnejšie rozmerové tolerancie dostupné v PTFE hadičkách, s riadením vnútorného priemeru až do ±0,013 mm v presných konfiguráciách. Tŕň definuje geometriu otvoru počas spekania, výsledkom čoho je výnimočne hladký vnútorný povrch s koeficientom trenia len 0,04. Tento proces je štandardom pre tenkostenné PTFE leptané hadičky používané vo vložkách cievnych a neurovaskulárnych katétrov. Po extrúzii sa tŕň odstráni a rúrka sa povrchovo upraví len na jej vonkajšom povrchu, čím sa zachová mazivosť vývrtu. Namáčací náter Ponorenie nanáša tenkú vrstvu PTFE na tŕň alebo substrát opakovaným ponorením do disperzie PTFE a spekaním medzi vrstvami. Tento proces sa používa na vytvorenie ultratenkých PTFE vložiek (niekedy tenkých ako 12–25 mikrónov celkovej hrúbky steny), ktoré nie je možné dosiahnuť extrúziou. Konštrukcia viacvrstvovej PTFE vložky katétra vytvorená ponorným povlakom ponúka výnimočnú prispôsobivosť zložitým geometriám tŕňa, čo umožňuje skosené vložky alebo vložky s premenlivým priemerom. Povrchové leptanie vložiek potiahnutých máčaním vyžaduje starostlivé riadenie procesu, aby sa zabránilo prenikaniu cez tenkú stenu. Porovnanie výrobného procesu (radarový graf) Tolerancia ID Tenkosť steny Priepustnosť Nákladová efektívnosť Etch kompatibilita Voľná extrúzia Vytláčanie tŕňa Namáčací náter Radarová tabuľka poskytuje viacrozmerný pohľad na porovnanie troch výrobných procesov v rámci kritérií, ktoré sú pre konštruktérov zdravotníckych zariadení najdôležitejšie. Vytláčanie tŕňa vedie pri kontrole tolerancie ID a kompatibilite s leptaním , čo z neho robí preferovanú voľbu pre presné výstelky katétrov, kde rozmerová presnosť riadi výkon zariadenia. Máčací náter dosahuje najtenšie možné steny, ale prichádza s nižšou priepustnosťou a vyššími jednotkovými nákladmi, vďaka čomu je najvhodnejší pre špeciálne neurovaskulárne alebo ultranízkoprofilové aplikácie. Voľná extrúzia ponúka najlepšiu nákladovú efektívnosť a priepustnosť pre rúry s väčším priemerom, menej rozmerovo náročné. Výber správneho procesu je prvým kritickým rozhodnutím pri akomkoľvek vlastnom projekte leptaných hadičiek PTFE, pretože stanovuje hranice, aké rozmerové a výkonové špecifikácie sú dosiahnuteľné. Technológia vylepšenia priľnavosti PTFE: metriky výkonu, na ktorých záleží Pre konštruktérov zdravotníckych pomôcok je technológia na zvýšenie adhézie PTFE len taká cenná, ako kvantifikovateľný lepiaci výkon, ktorý poskytuje. Hodnoty povrchovej energie sú užitočnou náhradou, ale metriky, ktoré riadia rozhodnutia o dizajne, sú pevnosť v odlupovaní, pevnosť v šmyku a retenčná sila – merané po starnutí a podmienkach sterilizácie, ktoré simulujú používanie zariadenia v reálnom svete. Vysokovýkonná leptaná hadička PTFE od kvalifikovaného výrobcu by mala vykazovať vyššiu pevnosť v odlupovaní 2,5 N/mm pri lepení na bežné materiály plášťa katétra pomocou adhezív lekárskej kvality a hodnoty šmyku presahu uvedené vyššie 4,0 MPa v štandardných testovacích konfiguráciách. Tieto hodnoty by sa mali udržiavať po vystavení sterilizácii EO, gama žiareniu (25 kGy) a 72-hodinovej hydratácii pri 37 °C – podmienkach, ktoré kopírujú sterilizáciu a expozíciu in vivo. Zachovanie pevnosti odlupovania (%) po sterilizačných cykloch 0% 20 % 50 % 75 % 100% Základná línia EO Sterilné Gamma 25 kGy Hydratácia 72h Kombinované Leptaný PTFE (Chemically Treated) Neupravený PTFE (Surface Primed Only) Čiarový graf vyššie sleduje zachovanie sily odlupovania v štyroch štandardných scenároch kondicionovania a kombinovaného stresového protokolu. Chemicky leptaný PTFE si zachováva viac ako 88 % svojej základnej pevnosti spojenia aj po kombinovanej sterilizácii a hydratácii , zatiaľ čo povrchovo upravený neupravený PTFE klesne za rovnakých podmienok na približne 38 %. Tieto údaje ilustrujú, prečo chemické leptanie nie je len pohodlnosťou – je to požiadavka spoľahlivosti pre akúkoľvek zdravotnícku pomôcku, ktorá prejde sterilizačnými cyklami a predĺženou expozíciou in vivo alebo in vitro. Technici, ktorí špecifikujú riešenia na lepenie hadičiek PTFE, by si mali vyžiadať údaje o sterilizácii kondicionovania ako súčasť procesu kvalifikácie dodávateľa, aby zabezpečili porovnateľný výkon s ich špecifickým lepidlom a metódou sterilizácie. Sprievodca leptanými hadičkami z PTFE: Odporúčané lepiace systémy Nižšie uvedený sprievodca leptanými hadičkami z PTFE sumarizuje kategórie lepidiel, ktoré sa najčastejšie používajú s leptaným PTFE pri zostavovaní zdravotníckych pomôcok, spolu s ich relatívnymi výkonnostnými charakteristikami: Kyanoakrylát (sekundové lepidlo): Rýchle vytvrdzovanie, vhodné pre malé lepené plochy, obmedzená pevnosť v odlupovaní, neodporúča sa na lepenie balónových kužeľov pri vysokom nafukovacom tlaku. Dvojzložkový epoxid: Vysoká pevnosť v šmyku, dobrá chemická odolnosť, dlhší čas vytvrdzovania, preferované pre konštrukčné spoje v plášti a zostave prístupového zariadenia. Akryl vytvrditeľný UV žiarením: Rýchle vytvrdnutie s UV aktiváciou, vynikajúca konzistencia spoja pre veľkoobjemovú výrobu, kompatibilná s väčšinou leptaných PTFE formulácií. Lekársky silikón: Flexibilná spojovacia vrstva, vhodná pre nízkonapäťové spoje, obmedzená pevnosť v šmyku, často používaná v drenážnych zostavách a zostavách na riadenie tekutín. Štrukturálny polyuretán: Vynikajúca rovnováha odlupovania a šmyku, flexibilita pri cyklickom zaťažení, často používaná v procesoch pretláčania viacvrstvových katétrov. Vlastné riešenia leptaných hadičiek PTFE: Čo môžu výrobcovia nakonfigurovať Jednou z najvýznamnejších výhod spolupráce so skúseným výrobcom leptaných PTFE hadičiek pre zdravotnícke pomôcky je prístup ku komplexnej škále prispôsobiteľných parametrov. Zákazkové riešenia leptaných hadičiek z PTFE nie sú jednoducho skladové hadičky so štandardným leptaním – sú to produkty skonštruované podľa špecifikácií, v ktorých je viacero premenných vyladených tak, aby zodpovedali presným požiadavkám cieľového zariadenia. Prispôsobenie rozmerov Vlastné konfigurácie zahŕňajú špecifikáciu OD a ID, hrúbku steny, kužeľové profily a dĺžku. Presné leptané hadičky z PTFE pre neurovaskulárne aplikácie môžu vyžadovať také úzke tolerancie ID ±0,013 mm a rovnomernosť hrúbky steny lepšia ako ±10 %. Dizajn s viacerými priemermi – kde vložka prechádza z menšieho distálneho hrotu na väčší proximálny driek – je možné dosiahnuť ponorením a špecializovanými technikami tŕňa. Špecifikácia zóny leptania Nie všetky aplikácie vyžadujú leptanie po celej dĺžke trubice. Selektívne leptanie – modifikovanie iba proximálnych alebo distálnych zón alebo striedanie spájateľných a nelepiteľných segmentov – umožňuje výrobcom vytvoriť adhézne vlastnosti špecifické pre dané miesto. To je obzvlášť užitočné pri zostave balónikového katétra, kde väzby balónikového kužeľa vyžadujú vysokú priľnavosť, zatiaľ čo telo hriadeľa musí zostať hladké, aby bolo možné sledovať. Farebné a RTG nepriepustné možnosti PTFE hadičky môžu byť formulované s náplňou síranu bárnatého alebo subkarbonátu bizmutu pre rádioopacitu, čo umožňuje fluoroskopickú vizualizáciu výstelky katétra počas procedúr umiestňovania. Farebné kódovanie prostredníctvom nanášania pigmentu je k dispozícii aj na účely identifikácie súpravy alebo zostavy, aj keď obsah pigmentu musí byť overený z hľadiska biokompatibility a jeho vplyvu na odozvu leptania, ktorú charakterizuje výrobca. Najčastejšie požadované vlastné parametre v objednávkach leptaných hadičiek z PTFE (%) 0 25 50 75 100% 95 % OD/ID Špecifik 88 % Hrúbka steny 72 % Full Etch 54 % Selektívne leptanie 38 % Rádiokontrastné 61 % Vlastná dĺžka Stĺpcový graf vyššie odráža trendy údajov o objednávkach z programov katétrov pre zdravotnícke pomôcky, ktoré vyžadujú prispôsobené konfigurácie hadičiek s leptanými PTFE. Špecifikácia OD a ID je najuniverzálnejšie požadovaný parameter , prítomný v takmer 95 % zákazkových objednávok, čo podčiarkuje, ako rozmerová presnosť poháňa dizajn lekárskeho katétra. Špecifikácia hrúbky steny nasleduje presne, pretože tenkostenná leptaná hadička PTFE je nevyhnutným predpokladom pre splnenie požiadaviek na profil katétra na konkurenčných trhoch s minimálne invazívnymi zariadeniami. Selektívne leptanie – požadované vo viac ako polovici vlastných programov – je čoraz rozšírenejšie, pretože architektúry zariadení sa stávajú zložitejšími a inžinieri sa snažia optimalizovať adhézne zóny bez toho, aby bola ohrozená sledovateľnosť alebo flexibilita v nespojených častiach. Rádiopriepustnosť a vlastná dĺžka, aj keď sú menej univerzálne požadované, sú významnými rozlišovacími znakmi, ktoré oprávňujú dodávateľov na prémiové programy zariadení. Normy kvality a regulačné hľadiská pre PTFE lekárske hadičky Leptané PTFE hadičky lekárskej kvality musia vyhovovať vrstvenému súboru kvalitatívnych a regulačných požiadaviek predtým, ako sa môžu použiť v hotovom zdravotníckom zariadení. Pochopenie týchto požiadaviek je nevyhnutné pre výrobcov zdravotníckych pomôcok pri kvalifikácii výrobcu leptaných hadičiek PTFE pre zdravotnícke pomôcky. Základnou požiadavkou je biokompatibilita surovín. PTFE používaný v lekárskych hadičkách musí spĺňať testovacie štandardy USP triedy VI alebo ISO 10993, ktoré zahŕňajú cytotoxicitu, senzibilizáciu, intrakutánnu reaktivitu a systémovú toxicitu. V prípade katétrov s trvalým telesným kontaktom môžu regulačné orgány vyžadovať dodatočné testovanie – vrátane štúdií subchronickej toxicity a implantácie. Okrem biokompatibility materiálu je potrebné overiť, že leptacie činidlo a akékoľvek zvyškové chemikálie z neutralizačného procesu nie sú prítomné v hotovej skúmavke. Testovanie extrahovateľných a vylúhovateľných látok FDA a notifikované orgány čoraz viac očakávajú leptanú hadičku z PTFE ako súčasť predkladania dokumentácie návrhu pre katétrové zariadenia. Systémy kvality výroby pre dodávateľov presných lekárskych leptaných hadičiek PTFE by mali byť certifikované podľa ISO 13485, čo je štandard riadenia kvality špecifický pre organizácie vyrábajúce zdravotnícke pomôcky. Táto certifikácia vyžaduje zdokumentované kontroly procesov, postupy riadenia zmien, protokoly o kontrole prichádzajúcich a odchádzajúcich a systémy vybavovania sťažností v súlade s regulačnými očakávaniami na hlavných trhoch vrátane USA, EÚ a Japonska. Štandard / Test Rozsah Použiteľnosť ISO 10993-1 Rámec biologického hodnotenia Všetky komponenty prichádzajúce do kontaktu s pacientom USP trieda VI Biokompatibilita plastových materiálov Surová PTFE živica a hotové hadičky ISO 13485 Systém manažérstva kvality zdravotníckych pomôcok Kvalifikácia výrobcu ISO 10993-17 Hodnotenie toxikologického rizika extrahovateľných látok Leptané povrchy s kontaktom s činidlom ASTM F2880 Štandardné vedenie pre hadičku katétra Rozmerové a mechanické skúšanie Tabuľka 2: Kľúčové kvalitatívne a regulačné normy relevantné pre kvalifikáciu lekárskych leptaných hadičiek PTFE Ako si vybrať správneho výrobcu leptaných PTFE hadičiek pre zdravotnícke pomôcky Výber kvalifikovaného výrobcu leptaných hadičiek z PTFE pre zdravotnícke pomôcky si vyžaduje hodnotiace schopnosti ďaleko za rozmerovými špecifikáciami. Odbornosť dodávateľa na procesy, kvalitná infraštruktúra, šírka pásma prispôsobenia a schopnosť podporovať regulačné podania sú rovnako dôležité faktory. Kľúčové hodnotiace kritériá by mali zahŕňať: Stav certifikácie ISO 13485 , výrobné prostredie v čistých priestoroch (trieda ISO 7 alebo lepšia pre presné hadičky), preukázaná schopnosť leptaných hadičiek z PTFE s malým priemerom (OD pod 1,5 mm), dostupnosť dokumentácie na validáciu procesu (IQ/OQ/PQ) a výsledky s OEM programami katétrov v porovnateľných terapeutických oblastiach. Okrem toho by dodávatelia mali ponúkať sledovateľnosť od surovej PTFE živice cez hotovú rúrku, aby bola umožnená úplná vysledovateľnosť materiálu v prípade kontroly kvality. Certifikáty o zhode špecifické pre jednotlivé série (CoC) s rozmerovými údajmi, meraním povrchovej energie a výsledkami testov pevnosti v odlupovaní poskytujú prichádzajúce kontrolné dôkazy, ktoré výrobcovia zariadení potrebujú pre svoje programy kvality dodávateľov. Spoločnosť Ningbo Linstant Polymer Materials Co., Ltd., založená v roku 2014, si vybudovala svoju povesť profesionálneho dodávateľa OEM/ODM medicínskych hadičiek tým, že sa zameriava výlučne na technológie extrúzneho spracovania, poťahovania a následného spracovania medicínskych polymérnych hadičiek. S viac ako 400 zamestnancami a špecializovaným inžinierskym tímom podporuje Linstant výrobcov zdravotníckych pomôcok od počiatočnej realizovateľnosti až po sériovú výrobu, pričom ponúka všetky tri výrobné procesy – voľnú extrúziu, tŕňovú extrúziu a máčanie – spolu s kompletnou sadou možností úpravy povrchu PTFE. Často kladené otázky Q1 Aká je životnosť chemicky leptaných PTFE hadičiek? Leptaný PTFE tubing is generally assigned a shelf life of 12 months from the etching date when stored sealed in light-protected packaging at controlled temperature (below 25°C) and humidity. Exposing the etched surface to UV light or moisture before bonding reduces its reactivity. Always confirm shelf life with your supplier and test bonding performance if tubing is used near the expiry date. Q2 Ovplyvňuje leptanie mazivosť vnútorného otvoru PTFE hadičky? Štandardné leptanie len na vonkajšom povrchu neovplyvňuje vnútorný vývrt. Leptacie činidlo sa aplikuje výlučne na vonkajšiu stranu trubice, pričom zachováva vnútorný povrch PTFE s jeho charakteristickým nízkym koeficientom trenia (približne 0,04). Pri aplikáciách, kde je problémom aj čiastočná úprava otvoru, si vyžiadajte dokumentáciu o vylúčení vnútorného povrchu od svojho výrobcu ako súčasť balíka overenia procesu. Q3 Aké lepidlá fungujú najlepšie s leptaným PTFE na lepenie katétrov? Akryláty vytvrditeľné UV žiarením a dvojzložkové epoxidy konzistentne poskytujú najpevnejšie väzby na leptanom PTFE, keď sa používajú pri zostavovaní lekárskeho katétra. UV akryláty ponúkajú rýchle časy cyklov vhodné pre veľkoobjemovú výrobu, zatiaľ čo štrukturálne epoxidy poskytujú vyššiu konečnú pevnosť v šmyku pre náročné lepené oblasti, ako sú pripevnenia balónových kužeľov. Predtým, ako sa pustíte do výrobného procesu lepenia, vždy overte vami vybraný lepiaci systém s vašou špecifickou šaržou leptaného PTFE. Q4 Môžu sa leptané hadičky z PTFE použiť s tepelne zmrštiteľnými FEP v konštrukcii katétra? Áno – PTFE leptaná hadička a tepelne zmrštiteľné FEP sa často používajú spolu vo viacvrstvovej konštrukcii katétrov. Vnútorný otvor tvorí PTFE vložka, na leptaný vonkajší povrch sa aplikuje opletenie alebo vinutie a tepelne zmrštiteľné FEP slúži ako pomôcka pri spracovaní alebo vonkajší plášť počas pretavenia. Leptaný povrch zlepšuje priľnavosť plášťa k zostave vložky po tepelnom zmrštení, čím sa znižuje riziko delaminácie pri namáhaní pri klinickom použití. Q5 Aká je minimálna hrúbka steny dosiahnuteľná v leptaných hadičkách z PTFE? Procesom nanášania ponorom možno dosiahnuť celkovú hrúbku stien PTFE vložky 12–25 mikrónov. Extrúzia tŕňa vytvára steny typicky v rozsahu 25 až 80 mikrónov pre presné lekárske aplikácie. Praktické minimum pre danú aplikáciu závisí aj od požiadaviek na jednotnosť – extrémne tenké steny vyžadujú prísnejšie kontroly procesu, aby sa predišlo defektom dierky, ktoré by ohrozili integritu výstelky katétra alebo vytvorili únikové cesty. Q6 Ako overím kvalitu leptania prijatej šarže PTFE hadičiek? Najpraktickejšou vstupnou kontrolnou metódou je meranie kontaktného uhla vody alebo test zmáčavosti roztoku dyne. Správne naleptaný PTFE by mal vykazovať uhol kontaktu s vodou pod 40° (oproti približne 108° pre neupravený PTFE) alebo by mal vykazovať zmáčanie pri hladinách dyne nad 50 mN/m. Na overenie výroby poskytuje test pevnosti odlupovania pomocou vášho výrobného lepidla a procesu lepenia priame potvrdenie konzistencie lepenia medzi jednotlivými šaržami.
-
17Jun-2026Čo sú lekárske viaclúmenové hadičky? Kompletný sprievodca pre začiatočníkovPriama odpoveď: Čo Lekárske viaclúmenové hadičky Je Lekárska viaclúmenová hadička je precízne extrudovaná polymérová hadička, ktorá obsahuje dva alebo viac samostatných vnútorných kanálov – nazývaných lúmeny – prebiehajúcich súčasne cez jediné vonkajšie telo hadičky. Každý lúmen môže prenášať inú látku, nástroj alebo signál nezávisle bez krížovej kontaminácie alebo mechanického rušenia. Táto architektúra umožňuje jedinému katétru alebo drieku zariadenia vykonávať viacero klinických funkcií naraz: jeden lúmen môže niesť vodiaci drôt, druhý dodáva kontrastnú látku a tretí riadi nafukovanie balónika – všetko v rámci vonkajšieho priemeru meraného v zlomkoch milimetra. Pre inžinierov zariadení a špecialistov na klinické obstarávanie, ktorí sa s touto technológiou stretávajú prvýkrát, je kľúčovým poznatkom toto: hadičky s viacerými lúmenmi premieňajú jedno vloženie zariadenia na multifunkčnú platformu , znižuje procesnú zložitosť, minimalizuje traumu prístupu k pacientovi a umožňuje klinické schopnosti, ktoré dizajn s jedným lúmenom jednoducho nedokáže replikovať. Táto príručka zahŕňa princípy dizajnu, výber materiálov, výrobné procesy a klinické aplikácie, ktoré definujú moderné Viaclúmenová hadička katétra — od základných konceptov cez pokročilé rozhodnutia o špecifikácii. Ako funguje viaclúmenová hadička: základné princípy dizajnu Základnou konštrukčnou výzvou viaclumenových hadičiek je pridelenie dostatočnej plochy prierezu každému lúmenu pri zachovaní dostatočne malého vonkajšieho profilu pre zamýšľanú klinickú prístupovú cestu. Každý ďalší lúmen súťaží o rovnaký pevný vonkajší priemer, čo znamená návrh konfigurácie lúmenu je problémom optimalizácie vyrovnávanie počtu lúmenov, veľkosť jednotlivých lúmenov, hrúbka steny medzi lúmenmi (hrúbka septa) a štrukturálna integrita vonkajšej steny. Geometria lúmenu a možnosti konfigurácie Viaclúmenové hadičky nie sú obmedzené na okrúhle lúmeny usporiadané sústredne. Moderné Presné extrudované viaclúmenové hadičky podporuje širokú škálu vnútorných geometrií, ktoré sa vyberajú na základe funkčných požiadaviek každého kanála. Bežné konfigurácie zahŕňajú: Symetrický duálny lúmen (profil D): Dva rovnaké lúmeny oddelené centrálnou prepážkou, ktoré ponúkajú vyváženú distribúciu prietoku a rovnakú mechanickú tuhosť na oboch stranách. Časté v hemodialyzačných katétroch. Asymetrický duálny lúmen: Jeden veľký lúmen na primárny prietok alebo prechod zariadením a jeden menší lúmen na nafukovanie, aspiráciu alebo podávanie liečiva. Široko používané v balónových katétrových systémoch. Koaxiálny (koncentrický) lúmen: Vnútorná trubica vložená do vonkajšej trubice, vytvárajúca prstencový vonkajší lúmen a centrálny vnútorný lúmen. Používa sa v katétrových systémoch po drôte, ktoré vyžadujú nezávislú pohyblivosť vnútornej trubice. Trojitý a štvorlúmen: Tri alebo štyri samostatné okrúhle alebo tvarované lúmeny usporiadané vo vonkajšom profile. Používa sa v multifunkčných centrálnych venóznych katétroch a komplexných intervenčných systémoch. Excentrický lúmen: Jeden veľký mimostredový lúmen kombinovaný s jedným alebo viacerými menšími periférnymi lúmenmi. Maximalizuje prietokovú kapacitu v primárnom kanáli pri zachovaní prístupu k sekundárnemu kanálu. Vonkajší tvar trubice je rovnako flexibilný. Zatiaľ čo kruhové prierezy sú najbežnejšie, Lekárske viaclúmenové hadičky Design Guide prax zahŕňa aj vonkajšie profily oválneho, obličkovitého a osemstupňového tvaru, ktoré vyhovujú špecifickým anatomickým prístupovým cestám alebo geometriám krytu zariadenia. Táto rozmerová flexibilita je jedným z hlavných dôvodov, prečo sa viaclumenové hadičky rýchlo rozšírili v kategóriách zdravotníckych pomôcok založených na katétroch. Spoločné konfigurácie prierezov s viacerými lúmenmi Duálny (D-profil) Asymetrický duálny Koaxiálny Trojitý lúmen Ilustrácie prierezu štyroch najbežnejších konfigurácií viaclumenových trubíc používaných v dizajne katétrov. Vyššie uvedené prierezové diagramy ilustrujú, ako výrazne sa vnútorná architektúra líši v rámci viaclumenových dizajnov. Každá konfigurácia nie je len estetickou voľbou – priamo určuje prietoky, distribúciu mechanickej tuhosti, montážne požiadavky a klinické funkcie, ktoré môže katéter vykonávať. Napríklad koaxiálna konfigurácia umožňuje, aby sa vnútorná trubica otáčala alebo posúvala nezávisle od vonkajšej trubice, čo je kľúčová požiadavka v systémoch ovládateľných katétrov. Pochopenie týchto konfigurácií na začiatku programu vývoja zariadenia zabraňuje nákladným revíziám dizajnu počas prototypovania. Výber materiálu pre lekárske viaclúmenové hadičky Lekárske viaclúmenové hadičky Material Selection je jedným z najdôslednejších rozhodnutí v procese vývoja zariadenia. Zvolený polymér určuje nielen mechanické správanie hotového katétra, ale aj jeho klasifikáciu biokompatibility, možnosti sterilizácie, chemickú odolnosť a rozsah dostupných sekundárnych krokov spracovania. Na rozdiel od hadíc s jedným lúmenom, kde hrúbka steny môže kompenzovať materiálové obmedzenia, konštrukcie s viacerými lúmenmi ponechávajú menší priestor pre chyby – tenké prepážky medzi lúmenmi musia zachovať štrukturálnu integritu bez pridávania objemu. Tabuľka 1: Materiálové možnosti pre lekárske viaclúmenové hadičky a ich kľúčové aplikačné charakteristiky Materiál Flexibilita Pevnosť Sterilizácia Primárne použitie PEBA / Polyéterový blokový amid Vysoká Mierne EO, Gamma Špičky distálneho katétra, drieky balónov Nylon (PA12) Mierne Dobre EO, Gamma Všeobecné šachty katétrov, drenáž PEEK Nízka Veľmi vysoká EO, Steam, Gamma Konštrukčné hriadele, vysokotlakové lúmeny Polyimid (PI) Nízka-Moderate Veľmi vysoká EO, Gamma Ultratenké katétre s mikrovrtom FEP / PTFE Mierne Nízka EO, Gamma, Steam Nízka-friction liners, chemical-resistant lumens Polyuretán (PU) Veľmi vysoká Mierne EO, Gamma Katétre s mäkkým hrotom, drenáž, venózny prístup Vyššie uvedená tabuľka materiálov ukazuje, že žiadny jednotlivý polymér nie je univerzálne optimálny pre všetky aplikácie viaclumenových katétrov. PEBA a polyuretán vynikajú v aplikáciách závislých na flexibilite, ako sú koncovky distálnych katétrov a drenážne systémy mäkkých tkanív, kde je prispôsobivosť anatómii dôležitejšia ako štrukturálna tuhosť. PEEK a polyimid slúžia na opačnom konci spektra – aplikácie, kde hadičky musia odolávať tlakovým a bočným silám bez zmeny rozmerov, ako sú drieky vodiacich katétrov a vysokotlakové infúzne vedenia. Pre mnoho katétrov optimálne riešenie zahŕňa kombináciu dvoch alebo viacerých materiálov prostredníctvom koextrúzie alebo sekvenčne viazaných segmentov, pričom každý z nich zodpovedá mechanickým požiadavkám jeho anatomického umiestnenia. Radar vhodnosti materiálu s viacerými lúmenmi: kľúčové technické vlastnosti Flexibilita Pevnosť Chem. Odpor Biokompatibilita Sterilizácia PEBA PEEK Polyuretán Skóre: 0-100 (normalizovaný index inžinierskej výkonnosti) Radarová tabuľka porovnávajúca tri najpoužívanejšie polyméry trubíc s viacerými lúmenmi v piatich dimenziách technického výkonu. Radarová tabuľka vyššie vizuálne zachytáva, prečo sú prístupy z viacerých materiálov také bežné v dizajne katétrov s viacerými lúmenmi. PEBA a polyuretán dominujú osi flexibility – kritické pre distálne časti zariadenia, ktoré sa pohybujú v kľukatej anatómii – zatiaľ čo PEEK zaujíma najvyššiu pozíciu v sile, chemickej odolnosti a kompatibilite sterilizácie. Žiadny jednotlivý materiálový polygón nepokrýva optimálne všetkých päť osí, čo je práve dôvod, prečo sme to zažili Lekárske viaclúmenové hadičky Manufacturer tímy navrhujú skôr materiálové zmesi alebo stratégie segmentovaných hriadeľov než jednopolymérové riešenia pre komplexné katétrové programy. Pochopenie tejto matice kompromisov je základom efektívnosti Lekárske viaclúmenové hadičky Material Selection počas vývoja zariadenia. The Výroba hadičiek s viacerými lúmenmi Proces Pochopenie Výroba hadičiek s viacerými lúmenmi Process pomáha konštruktérom zariadení nastaviť realistické konštrukčné špecifikácie, predvídať rozsahy rozmerových tolerancií a inteligentne vyhodnocovať schopnosti dodávateľa. Základným procesom je presné vytláčanie, ale zložitosť geometrií s viacerými lúmenmi si vyžaduje podstatne viac inžinierskej sofistikovanosti ako výroba trubíc s jedným lúmenom. Proces extrúzie krok za krokom pre hadičky s viacerými lúmenmi Dizajn a výroba lisovnice: Vlastná vytláčacia hubica je presne opracovaná tak, aby definovala vonkajší profil trubice a všetky vnútorné tvary lúmenu. Konštrukcia lisovnice je najkritickejším krokom proti prúdu – chyby v geometrii lisovnice sa šíria priamo do rozmerových chýb v hotovej rúre. V prípade zložitých profilov s viacerými lúmenmi návrh matrice zvyčajne zahŕňa výpočtové modelovanie toku na predpovedanie správania polymérnej taveniny a korekciu účinkov napučiavania matrice. Sušenie a zlučovanie polymérov: Polymérne živice lekárskej kvality sa pred extrúziou sušia na kontrolovanú úroveň vlhkosti, aby sa zabránilo hydrolytickej degradácii a povrchovým defektom. V prípade koextrudovaných trubíc s viacerými lúmenmi dva alebo viac extrudérov privádzajú rôzne polyméry súčasne do kombinovanej matrice. Extrúzia a kalibrácia: Polymérna tavenina je tlačená cez matricu pri kontrolovanej teplote a tlaku, čím sa vytvára súvislý profil rúrky. Kalibrátor bezprostredne za matricou kontroluje vonkajší priemer a kruhovitosť, zatiaľ čo rúrka je stále v poloroztavenom stave. Vnútorné rozmery lúmenu sú udržiavané stlačeným vzduchom alebo tŕňmi prechádzajúcimi cez kolíky matrice. Chladenie a odvoz: Extrudát prechádza cez vodný chladiaci žľab pri kontrolovanej teplote, aby sa nastavili konečné rozmery. Odťahová jednotka udržuje stálu rýchlosť linky, ktorá priamo riadi hrúbku steny – rýchlejšie vyťahovanie vytvára tenšie steny a menšie vonkajšie priemery. Inline rozmerové meranie: Laserové mikrometrické systémy merajú vonkajší priemer nepretržite počas výroby, pričom do systému riadenia procesu dodávajú údaje v reálnom čase. Hrúbka steny a rozmery lúmenu sa merajú pomocou periodických prierezov vzoriek pomocou optickej mikroskopie. Rezanie, navíjanie a následné spracovanie: Hotové rúrky sa režú na špecifikované dĺžky alebo sa navíjajú na kotúče. Operácie následného spracovania – tvarovanie hrotu, dierovanie, lepenie, poťahovanie alebo laserové značenie – sa vykonávajú podľa požiadaviek konštrukcie zariadenia. Vlastné viaclúmenové vytláčacie služby zvyčajne zahŕňajú všetky kroky následného spracovania v rámci rovnakej výrobnej stopy. Výrobný tok viaclúmenových hadičiek Zomrieť Dizajn Polymér Prep Extrúzia a dimenzovanie Chladenie a odvoz Inline Inšpekcia príspevok- Procesing Šesťstupňový výrobný tok pre presné viaclumenové lekárske hadičky od výroby matrice až po následné spracovanie. Vývojový diagram výroby ukazuje, ako je výroba hadíc s viacerými lúmenmi úzko prepojený, sekvenčný proces, kde kvalita v každej fáze určuje uskutočniteľnosť ďalšej. Návrh lisovnice je krokom obmedzujúcim rýchlosť pre nové profily – konštrukčné cykly pre zložité lisovnice s viacerými lúmenmi môžu trvať štyri až osem týždňov, po ktorých môžu fázy vytláčania a inline kontroly pracovať s vysokou priepustnosťou. Pre výrobcov zariadení, ktorí hodnotia dodávateľov OEM lekárske viaclúmenové hadičky , požadovanie dôkazov o spôsobilosti návrhu lisovnice a dokumentácia na validáciu procesu (IQ/OQ/PQ) je spoľahlivým rozlišovacím znakom medzi univerzálnymi extrudérmi a špecializovanými výrobcami medicínskych hadičiek. Klinické aplikácie: Kde hadičky s viacerými lúmenmi prinášajú jedinečnú hodnotu Viaclúmenové hadičky nie sú všeobecnou inováciou oproti dizajnom s jedným lúmenom – ide o účelovú architektúru pre klinické scenáre, kde simultánny multifunkčný prístup cez jeden zavádzací bod poskytuje merateľné výhody v rámci postupu alebo pacienta. Nasledujúce oblasti použitia predstavujú najobjemnejšie a najrýchlejšie rastúce použitie Viaclúmenová hadička katétra v súčasnej klinickej praxi. Adopcia multilumenových hadičiek klinickou aplikáciou (index relatívneho objemu) Centrálne venózne katétre (CVC) 92 Balónové katétrové systémy 84 Systémy podávania liekov a infúzie 76 Hemodialyzačné katétre 68 Neurovaskulárne prístupové katétre 55 Elektrofyziologické mapovacie katétre 42 Index relatívneho objemu (0-100) založený na údajoch priemyselnej aplikácie; nie absolútny podiel na trhu. Centrálne venózne katétre dosahujú najvyššie skóre v indexe prijatia na 92, čo odráža desaťročia trvajúci klinický štandard trojlumenových CVC dizajnov pre JIS a perioperačnú starostlivosť, kde je dennou požiadavkou pracovného toku súčasné IV podávanie tekutín, odber vzoriek krvi a podávanie liekov cez samostatné porty. Balónikové katétrové systémy sú na druhom mieste s 84 – v podstate každý drôtený balónikový katéter používaný pri koronárnych, periférnych a štrukturálnych srdcových intervenciách vyžaduje minimálne dvojlúmenový hriadeľ oddeľujúci lúmen vodiaceho drôtu od lúmenu nafukovania balónika. The Viaclúmenové hadičky pre balónové katétre segment je obzvlášť náročný, pretože nafukovací lúmen si musí zachovať integritu pri tlakoch presahujúcich 10-20 atmosfér počas opakovaných nafukovacích cyklov. Viaclúmenové hadičky pre systémy na podávanie liekov Viaclumenové hadičky pre systémy na podávanie liekov predstavuje jeden z najrýchlejšie rastúcich aplikačných segmentov, ktorý je poháňaný rozšírením cielenej terapie, kombinovanými liekovými protokolmi a infúznymi systémami s uzavretou slučkou. V onkologických infúznych portoch umožňujú konštrukcie s dvoma lúmenmi súčasné podávanie dvoch nekompatibilných liekových činidiel prostredníctvom samostatných kanálov, ktoré sa zbiehajú iba na distálnom hrote – zabraňujú chemickej interakcii v tele katétra. Pri liečbe bolesti umožňujú viaclúmenové epidurálne katétre kombinovanú infúziu lokálnych anestetík a opioidov cez samostatné kanály s nezávislou kontrolou frekvencie. Každá z týchto aplikácií vyžaduje hadičky, v ktorých sa zachováva integrita lúmenu, rozmerová konzistencia a chemická odolnosť počas celého cyklu klinického použitia. Tenkostenné a viaclúmenové hadičky s malým priemerom: Technika na hraniciach Tenkostenné viaclúmenové hadičky pre katétre predstavuje najnáročnejšiu kategóriu vo viaclúmenovej extrúzii, kde dizajnéri súčasne minimalizujú vonkajší priemer, maximalizujú veľkosť jednotlivých lúmenov a zachovávajú štrukturálnu integritu v septách medzi lúmenmi. V trubici s dvoma lúmenmi s vonkajším priemerom 1,0 mm môže mať prepážka oddeľujúca dva lúmeny hrúbku iba 80 – 120 mikrónov – stena je taká tenká, že akákoľvek zmena procesu spôsobí jej zrútenie alebo excentrickosť, čím sa trubica stane nepoužiteľnou. Lekárska viaclúmenová hadička s malým priemerom v rozsahu 0,5-2,0 mm OD sa používa v neurointervenčných katétroch, aplikáciách pediatrických zariadení a oftalmologických nástrojoch, kde prístupová anatómia obmedzuje zariadenie na extrémne malé profily. Dosiahnutie konzistentnej geometrie lúmenu pri týchto rozmeroch si vyžaduje tolerancie kolíka matrice pod 5 mikrónov, rovnomernosť teploty taveniny v rozmedzí plus alebo mínus 1 stupeň Celzia naprieč čelom matrice a stabilitu rýchlosti vyťahovania pod 0,1 % odchýlky. Toto sú požiadavky presného inžinierstva, ktoré dokážu dôsledne splniť iba špecializované extrudéry lekárskych hadičiek s účelovo navrhnutým zariadením. Minimálna hrúbka steny septa podľa vonkajšieho priemeru pre lekárske viaclúmenové hadičky 0 100 200 300 400 um 80um, 1.0mm->100um, 1.5mm->120um, 2.0mm->150um, 3.0mm->200um, 5.0mm->300um, 8.0mm->380um --> 155, 100->147.5, 120->140, 150->129, 200->110, 300->72.5, 380->42.5 --> 80 um OD 0,5 mm 100 um OD 1,0 mm 120 um OD 1,5 mm 150 um OD 2,0 mm 200 um OD 3,0 mm 300 um OD 5,0 mm 380 um OD 8,0 mm Hodnoty minimálnej hrúbky steny septa sú orientačné pre PEBA hadičky s dvojitým lúmenom; skutočné minimá závisia od materiálu a počtu lúmenov. Stĺpcový graf zviditeľňuje dôležitý inžiniersky vzťah: keď sa vonkajší priemer zmenšuje, minimálna dosiahnuteľná hrúbka steny prepážky sa tiež zmenšuje. pomer hrúbka prepážky k OD trubice sa v skutočnosti zvyšuje pre malé priemery, čo znamená, že väčšia časť dostupnej plochy prierezu musí byť pridelená skôr konštrukčným stenám než funkčnému lumenovému priestoru v malých mierkach. Pri 0,5 mm OD 80 um septum spotrebuje približne 16 % priemeru trubice, zatiaľ čo pri 8 mm OD predstavuje 380 um septum len 5 % priemeru. Toto je základné obmedzenie Lekárska viaclúmenová hadička s malým priemerom dizajn, ktorý musia technici zariadení zohľadniť pri špecifikovaní priemerov lumenov pre aplikácie mikrokatétrov. Vlastná extrúzia s viacerými lúmenmi: Od špecifikácie dizajnu po kvalifikovanú výrobu Vlastné viaclúmenové vytláčacie služby pokryť celú cestu od špecifikácie návrhu až po kvalifikovanú produkciu a pochopenie tohto procesu pomáha výrobcom zariadení nastaviť vhodné časové harmonogramy projektov a očakávania týkajúce sa dokumentácie. Na rozdiel od bežného nákupu hadičiek sa zákazkové vytláčanie s viacerými lúmenmi začína fázou spoločného návrhu, v ktorej inžiniersky tím výrobcu hadičiek posúdi požiadavky na zariadenie a navrhne špecifikáciu hadičiek, ktorá vyvažuje klinický výkon s realizovateľnosťou výroby. Lekárske viaclúmenové hadičky Market Demand Growth Index (2019 = 100) 100 120 140 160 180 2019 2020 2021 2022 2023 2025 2027E 178, 106->166.2, 113->150.6, 124->128.9, 139->99.2, 161->57.3, 182->15.7 --> 178, 102->174, 106->166, 112->154, 120->138, 133->112, 148->84 --> Projektované Viaclúmenové lekárske hadičky Lekárske hadičky s jedným lúmenom Index rastu 2019=100; plánované hodnoty na základe priemyselnej analýzy CAGR do roku 2027. Dvojriadkový graf rastu vyššie zachytáva kritickú dynamiku trhu: Dopyt po hadičkách s viacerými lúmenmi rastie približne o 11 – 14 % CAGR — takmer dvojnásobok 5 – 7 % podielu hadičiek s jedným lúmenom – vďaka zvyšujúcej sa funkčnej zložitosti zariadení na báze katétra novej generácie. Každá nová kategória minimálne invazívnej terapie, ktorá vstupuje do klinickej praxe – robotická katétrová ablácia, transkatétrová oprava chlopne, endovaskulárne podávanie liekov – má tendenciu vyžadovať viaclumenové architektúry hriadeľa, ktoré jednolumenové konštrukcie nemôžu podporovať. Tento štrukturálny rast dopytu robí z kapacity a kvalifikácie špecialistu Lekárske viaclúmenové hadičky Manufacturer zariadenia čoraz konkurencieschopnejším diferenciátorom pre spoločnosti vyrábajúce zariadenia, ktoré budujú viacročné dodávateľské reťazce. Čo môžete očakávať od časovej osi vývoja vlastnej extrúzie Tabuľka 2: Typická časová os projektu pre vlastný vývoj hadíc s viacerými lúmenmi od špecifikácie po uvedenie do výroby Fáza Aktivity Typické trvanie Dizajn Review Preskúmanie špecifikácií, odporúčania DFM, potvrdenie materiálu 1-2 týždne Zomrieť Design and Fabrication Zomrieť engineering, machining, initial trial runs 4-8 týždňov Prototypové vytláčanie Výroba vzoriek, rozmerová kvalifikácia, iterácia 2-4 týždne Proces Validation (OQ/PQ) Proces capability demonstration, SPC establishment 3-6 týždňov Produkčné vydanie Balík dokumentácie, prvá výrobná dávka, komerčná dodávka 2-3 týždne Vyššie uvedená časová os vývoja odráža praktickú realitu, že vlastné programy vytláčania s viacerými lúmenmi vyžadujú tri až päť mesiacov od podpísania špecifikácie po prvú výrobnú dávku pre väčšinu profilov. Návrh a výroba lisovnice je najdlhšia jednotlivá fáza a fáza s najväčšou variabilitou v závislosti od zložitosti profilu. Výrobcovia zariadení, ktorí iniciujú vývoj hadičiek súbežne so skorým prototypovaním katétra – namiesto toho, aby čakali na zmrazenie návrhu zariadenia – dôsledne dosahujú rýchlejšie celkové programové harmonogramy a vyhýbajú sa riziku plánovania neskoro objavených zmien špecifikácií hadičiek. Ningbo Linstant Polymer Materials Co., Ltd., založená v roku 2014 s viac ako 400 zamestnancov , ponúka integrované Vlastné lekárske viaclúmenové hadičky vývoj a výroba prostredníctvom svojej platformy medicínskych hadičiek OEM/ODM. Vďaka rozsiahlym odborným znalostiam v oblasti vytláčania polymérov, poťahovania a následného spracovania poskytuje spoločnosť konštruktívne návrhové odporúčania založené na hĺbkovom pochopení vlastností polymérnych materiálov a požiadaviek na aplikáciu katétrov – čo pomáha výrobcom zariadení prejsť od konceptu ku kvalifikovanej dodávke s menším počtom opakovaní a lepšou procesnou dokumentáciou v každej fáze. Kľúčové špecifikácie dizajnu musia definovať inžinieri Pred priblížením k a Lekárske viaclúmenové hadičky Manufacturer v prípade vlastného programu vytláčania by inžinieri zariadení mali mať jasné odpovede na nasledujúce otázky týkajúce sa špecifikácie. Neúplné vstupy na začiatku projektu sú najčastejšou príčinou iteračných cyklov prototypu a oneskorenia časovej osi pri vývoji hadíc s viacerými lúmenmi. Počet a funkcia lúmenov: Presne definujte, koľko lúmenov je potrebných a čo každý nesie – vodiaci drôt, nafukovacia kvapalina, liek, irigácia, elektrické elektródy, plyn alebo aspirácia. Funkcia určuje minimálnu veľkosť lúmenu a požiadavky na menovitý tlak. Vonkajší priemer a celkový profil zariadenia: Špecifikujte maximálnu povolenú OD v milimetroch alebo francúzskej veľkosti podľa prístupovej anatómie a kompatibility zavádzacieho puzdra. Minimálne ID lúmenu pre každý kanál: Na základe najväčšieho objektu, ktorý musí prejsť každým lúmenom – vonkajší priemer vodiaceho drôtu, armatúra balónikového portu alebo výpočet požadovaného prietoku pri danom poklese tlaku. Požiadavky na materiál: Požadovaný modul pružnosti v každej časti hriadeľa, chemická kompatibilita s tekutinami prechádzajúcimi každým lúmenom a metóda sterilizácie použitá v procese výroby zariadenia. Dĺžka a profil hriadeľa: Celková dĺžka katétra, či je potrebný rovnomerný alebo zúžený profil tuhosti a či sú potrebné rôzne segmenty materiálu pozdĺž dĺžky drieku. Rozmerové tolerancie: Prijateľné tolerancie OD, ID a hrúbky steny, ktoré musí hadička spĺňať na zostavenie zariadenia a klinickú funkciu. Prísnejšie tolerancie sú dosiahnuteľné, ale vyžadujú si rozsiahlejšiu validáciu procesu a môžu predĺžiť čas potrebný na vývoj. Často kladené otázky Otázka 1: Aký je rozdiel medzi hadičkou s viacerými lúmenmi a hadičkou s jedným lúmenom? Hadička s jedným lúmenom má jeden vnútorný kanál, zatiaľ čo hadička s viacerými lúmenmi obsahuje dva alebo viac samostatných vnútorných kanálov v rámci jedného vonkajšieho telesa rúrky. Dizajn s viacerými lúmenmi umožňuje jedinému katétru súčasne podávať tekutiny, niesť vodiace drôty a vykonávať nafukovanie alebo aspiráciu – funkcie, ktoré by si inak vyžadovali viacero samostatných zariadení alebo vložení. Q2: Aké materiály sa najčastejšie používajú na lekárske viaclumenové hadičky? Medzi najčastejšie používané materiály patrí PEBA (polyéterový blok amid), nylon (PA12), polyuretán, PEEK a polyimid. Výber materiálu závisí od flexibility, pevnosti, chemickej odolnosti a požiadaviek na sterilizáciu konkrétnej aplikácie katétra. Mnoho návrhov kombinuje dva alebo viac materiálov v segmentovaných hriadeľoch alebo koextrudovaných vrstvách. Q3: Koľko lúmenov môže byť zahrnutých do jednej trubice? V praxi väčšina driekov lekárskych viaclúmenových katétrov obsahuje dva až päť lúmenov, pričom najbežnejšie sú konštrukcie s dvomi a tromi lúmenmi. Vyššie počty lúmenov sú uskutočniteľné, ale vyžadujú si postupne väčšie vonkajšie priemery na udržanie primeranej hrúbky steny septa a plochy toku lúmenu, čo obmedzuje ich použitie v aplikáciách s malým profilom prístupu. Q4: Je možné viaclúmenovú hadičku prispôsobiť pre konkrétny dizajn katétra? áno. Skúsení výrobcovia lekárskych hadičiek OEM ponúkajú zákazkové vytláčanie profilov s viacerými lúmenmi so špecifikovaným vonkajším priemerom, individuálnymi ID lúmenu, geometriou lúmenu, materiálom a hrúbkou steny. Vlastné programy zvyčajne trvajú tri až päť mesiacov od podpísania špecifikácie po kvalifikovanú produkčnú dodávku v závislosti od zložitosti profilu a požiadaviek na overenie. Otázka 5: Aké tolerancie sú dosiahnuteľné pre viaclumenové hadičky s malým priemerom? Pre presnú medicínsku multilumenovú extrúziu sú v dobre kontrolovaných výrobných prostrediach dosiahnuteľné OD tolerancie plus alebo mínus 0,010 mm a rovnomernosť hrúbky steny septa v rozmedzí plus alebo mínus 5-10 mikrónov. Tieto špecifikácie vyžadujú inline laserovú mikrometriu, riadenie procesu SPC a kvalifikované lisovacie nástroje udržiavané v toleranciách pod 5 mikrónov. Otázka 6: Je viaclúmenová hadička kompatibilná so všetkými štandardnými metódami sterilizácie? Kompatibilita závisí od zvoleného polyméru. EO plyn a gama ožarovanie sú kompatibilné s väčšinou medicínskych viaclumenových hadičiek vrátane PEBA, nylonu, polyimidu a polyuretánu. Sterilizácia v parnom autokláve je obmedzená na materiály s vyššou tepelnou stabilitou, predovšetkým na PEEK a určité konštrukcie na báze PTFE. Spôsob sterilizácie by sa mal potvrdiť počas výberu materiálu, nie po
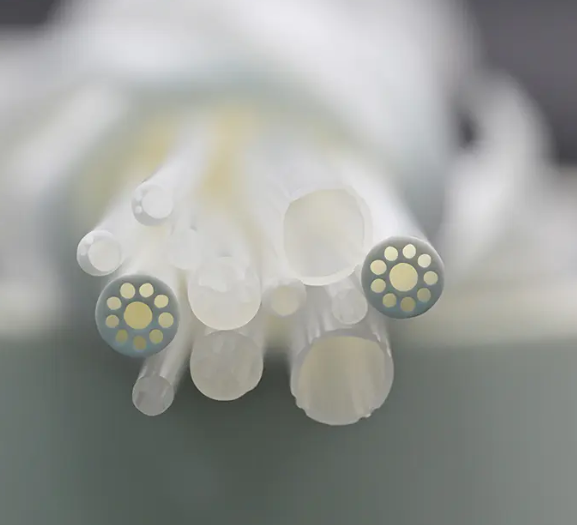
 KONTAKTUJTE NÁS
Ak máte záujem o naše produkty, kontaktujte nás
- KONTAKTNÉ ÚDAJE
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTY
- Lekárske extrudované hadičky
- Lekárske vystužené hadičky
- Polyimid
- PEEK
- Balónové hadičky
- Mikro katéter
- Sekundárne procesy
- Teplom zmršťovacia trubica
- Fluórpolymérové lekárske hadičky
- Endoskop
- Negatívny tlakový prístupový plášť
- Vodiaci katéter
- Angiografický katéter
- Vysokotlakové pletené hadičky
- Proces povrchovej úpravy lekárskych hadíc
- CENTRUM SPRÁV
- Správy z priemyslu
- Novinky spoločnosti
- MOBILNÝ TERMINÁL

