Spinálna fúzna klietka, vložka mikrokatétra, ložisko pumpy a polovodičový upínací krúžok môžu byť vyrezané z rovnakého béžového polyméru. Tým polymérom je PEEK a krátka odpoveď na otázku „čo je PEEK“ je toto: je to semikryštalický technický termoplast zo skupiny polyaryléterketónov, ktorý si zachováva užitočnú mechanickú pevnosť až do približne 250 °C, odstraňuje väčšinu chemikálií a možno ho vytláčať, formovať alebo obrábať. Dlhšia odpoveď je, kde projekty uspejú alebo zlyhajú, pretože výber stupňa, kryštalinita a okno spracovania rozhodujú o tom, či vlastnosti údajového listu prežijú do hotového dielu. PEEK Chémia v jednoduchých podmienkach Polyéteréterketón má svoj názov podľa svojho hlavného reťazca: aromatické benzénové kruhy spojené dvoma éterovými väzbami a jednou ketónovou väzbou, ktoré sa opakujú v pravidelnom vzore. Táto pravidelnosť umožňuje reťazcom zabaliť sa do kryštalických oblastí, zvyčajne 25 až 35 percent objemu v závislosti od toho, ako bola časť ochladená a žíhaná. Kryštalická fáza dodáva tuhosť, odolnosť proti únave a odolnosť voči rozpúšťadlám; amorfná fáza dodáva húževnatosť. Dve čísla ohraničujú všetko ostatné. Teplota skleného prechodu je približne 143 °C, kde amorfná fáza začína mäknúť. Teplota topenia je približne 343 °C, čo je dôvod, prečo zariadenie na spracovanie PEEK musí bežať blízko 380 °C. Medzi týmito dvoma číslami sa PEEK správa skôr ako tuhá pevná látka odolná voči tečeniu než ako gumený plast, čo je presne dôvod, prečo vytláča kov v opotrebiteľných častiach a komponentoch implantátov. Jeden regulačný detail sa oplatí uviesť už skôr: PEEK neobsahuje fluór. Nie je to fluoropolymér ani PFAS. V čase, keď per- a polyfluóralkylové látky čelia silnému regulačnému tlaku, táto jediná skutočnosť posunula viac ako jeden dizajnérsky tím od PTFE smerom k PEEK. Profil nehnuteľnosti za reputáciou Publikované údaje o nenaplnenom PEEK sa zhlukujú medzi dodávateľmi, čo zjednodušuje písanie špecifikácií ako v prípade komoditných plastov. Typické hodnoty pre nenaplnený PEEK pri izbovej teplote; plnené, ložiská a implantáty sa líšia. Nehnuteľnosť Typická hodnota Čo to znamená v dizajne Hustota 1,30 – 1,32 g/cm³ Približne jedna šestina hmotnosti ocele pri rovnakom objeme Sklený prechod (Tg) ≈143 °C Tuhosť začína klesať nad tento bod Teplota topenia (Tm) ≈343 °C Nastaví okno spracovania taveniny blízko 350–400 °C Trvalá prevádzková teplota ≈250 °C na vzduchu Dlhodobá medza nosnosti, závislá od stupňa Pevnosť v ťahu 90-100 MPa Porovnateľné s niektorými hliníkovými zliatinami na jednotku hmotnosti Modul pružnosti v ohybe 3,6–4,1 GPa Bližšie ku kortikálnej kosti ako titán Absorpcia vody ≈0,15 % (24 h), ≈0,5 % nasýtené Rozmery sa mierne posúvajú in vivo; dovoliť to Horľavosť UL 94 V-0 pri 1,5 mm, nízka dymivosť Užitočné v interiéroch lietadiel a na železnici Chemická odolnosť Nerozpustný v bežných rozpúšťadlách Napadnutý iba koncentrovanou kyselinou sírovou Typická maximálna nepretržitá prevádzková teplota (°C) Polyimid (PI) 300 PTFE 260 PEEK 250 PPS 220 PCTFE 120 Približné hodnoty z publikovaných údajových listov polymérov; skutočné limity závisia od zaťaženia, média a hrúbky steny. Čítajte tieto obrázky ako podlahu a nie ako strop. Trieda plnená sklom z 30 percent zvyšuje modul a znižuje tepelnú rozťažnosť; trieda plnená uhlíkom zvyšuje odolnosť proti opotrebovaniu a elektrickú vodivosť; pridanie síranu bárnatého robí PEEK röntgenkontrastným, keď ho klinický lekár potrebuje vidieť pod skiaskopiou. PEEK vs PTFE, Polyimid a PPS Široké porovnanie nevyplnených známok; každá rodina má veľa špeciálnych variantov. Nehnuteľnosť PEEK PTFE Polyimid PPS Nepretržité používanie (°C) ≈250 ≈260 ≈300 ≈220 Pevnosť v ťahu (MPa) 90–100 20-30 90-110 75–85 Odolnosť proti opotrebovaniu Výborne Chudák Dobre Dobre Spracovateľná taveninou áno Ťažké Nie áno Obsahuje fluór Nie áno Nie Nie Relatívne náklady na materiál Vysoká Stredná Vysoká Stredná Zvoľte PTFE, keď dominuje trenie a inertnosť a mechanické zaťaženie je malé; jeho studený tok pri kompresii je obvyklým režimom zlyhania. Polyimid si vyberte, keď teplota presiahne to, čo dokáže PEEK udržať a časť je tenká, ako napríklad vrstva výstuže katétra, ale pamätajte, že nie je spracovateľná taveninou. Vyberte si PPS, keď náklady riadia rozhodnutie a chemická expozícia zostáva mierna. Vyberte si PEEK, keď jeden komponent musí niesť štrukturálne zaťaženie, prežiť opakovanú sterilizáciu a zároveň zostať prežiarený. Od živice po hotový diel PEEK absorbuje toľko vlhkosti, že sa musí pred roztavením vysušiť, zvyčajne pri teplote 150 °C počas troch hodín alebo dlhšie v sušičke s vysúšadlom. Spracovanie taveniny potom prebieha medzi 350 a 400 °C s teplotami formy alebo formy okolo 170 – 200 °C a žíhanie nad skleným prechodom vytvára kryštalinitu, ktorá poskytuje vlastnosti, ktoré ste špecifikovali. Preskočte žíhanie a získate časť, ktorá vyzerá správne a funguje pod očakávaniami. Väčšinu výroby pokrývajú štyri spôsoby: extrúzia do tyče, fólie a hadičky; vstrekovanie zložitých geometrií; lisovanie veľkých dosiek; a obrábanie zo zásob tvarov. Lekárske hadičky zvyčajne pochádzajú z extrúzie alebo obrábania a rozhovor o tolerancii je dôležitý už čoskoro – lekárske výkresy bežne uvádzajú tolerancie vnútorného priemeru v rozsahu ± 0,02 až ± 0,05 mm, čo je dosiahnuteľné, ale musí sa skontrolovať správnou metódou. Vysoká-Precision PEEK Tubing for Medical Applications Presné PEEK hadičky s vnútorným priemerom od 0,10 do 23,00 mm a úzkymi OD toleranciami pre malé veľkosti, vhodné pre katétre a endoskopické komponenty. Zobraziť produkt → Teplom zmršťovacia hadička je samostatný, ale súvisiaci nástroj: PEEK alebo FEP manžeta sa zmršťuje nad driekom katétra počas pretavenia, čím sa vrstvy stláčajú bez pridania trvalej vonkajšej steny. Teplom zmršťovacia hadička PEEK pre citlivé komponenty Teplom zmrštiteľná PEEK manžeta s pomerom 1,3/1,4 a teplotou zotavenia 170–190 °C, vhodná na ochranu citlivých komponentov a kritických spojov v lekárskych zostavách. Zobraziť produkt → Kde PEEK zarába na zdravotníckych pomôckach Tri vlastnosti nesú väčšinu lekárskeho kufríka. Po prvé, rádiolucencia: nenaplnená zložka PEEK je na röntgene neviditeľná a vytvára oveľa menej artefaktov MRI ako titán, takže zobrazovanie okolo nej zostáva čisté. Po druhé, modul: pri zhruba 3,6 GPa je PEEK oveľa bližšie ku kortikálnej kosti ako kovové zliatiny, čo znižuje tienenie proti stresu v spinálnych a traumatických zariadeniach. Po tretie, stabilita pri sterilizácii: PEEK toleruje cykly gama, etylénoxidu a pary bez žltnutia alebo krehnutia, ktoré postihuje lacnejšie polyméry. Pri práci s katétrom sa PEEK javí ako segmenty drieku s vysokou tuhosťou, opletené vložky a alternatívy hypotrubice, kde je potrebná elektrická alebo tepelná izolácia. Ak sa chcete hlbšie pozrieť na to, ako sa materiál správa vo forme rúrky, tento prehľad PEEK hadičky pokrýva hrúbku steny, priamosť a prax tolerancie. Obrobený PEEK slúži aj na stolovú stranu vývoja zariadení: skúšobné implantáty, sterilizačné prípravky, rukoväte nástrojov a testovacie zariadenia, ktoré nesmú poškriabať ani znečistiť to, čo držia. Presne opracované diely PEEK pre zdravotnícke pomôcky Presne opracované diely PEEK pre skúšobné implantáty, sterilizačné prípravky, rukoväte nástrojov a súčasti zdravotníckych pomôcok s vysokou tvrdosťou, odolnosťou proti korózii a biokompatibilitou. Zobraziť produkt → Náklady, dodacia lehota a substitučné riziko Zmes PEEK zvyčajne stojí rádovo viac na kilogram ako POM, PBT alebo nylon a nad tým sú opäť šarže v kvalite implantátov s plnou sledovateľnosťou. Cena je zriedka rozhodujúcim faktorom pri malom komponente, ale dominuje pri veľkom kryte. Z toho vyplývajú dva praktické dôsledky. Navrhnite hrúbku steny, ktorú skutočne potrebujete, a nie hrúbku, ktorú ste zdedili z kovovej časti. A pred zmrazením dizajnu si overte, či je druh dostupný vo forme, ktorú potrebujete, pretože špeciálne druhy majú často dlhšie dodacie lehoty a vyššie minimálne množstvá ako nenaplnené prírodné zásoby. Tichým rizikom je substitúcia. PEEK vyzerá podobne ako niekoľko lacnejších béžových polymérov a je známe, že dodávatelia dodávajú neoverenú triedu, keď dopyt stúpne. Požiadajte o vysledovateľnosť šarže, osvedčenie o analýze s presnou triedou a potvrdenie zdroja živice. Päť kontrol predtým, ako sa pustíte do nákresu PEEK Namiesto uvádzania hlavnej hodnoty 250 °C si overte skutočnú prevádzkovú teplotu vrátane krátkych ciest. Rozhodnite sa, či súčiastka potrebuje žíhanie a kto je za to zodpovedný. Uveďte každú chemikáliu, s ktorou sa dielec dostane do kontaktu; PEEK je širokospektrálny, ale nie univerzálny. Uveďte metódu kontroly popri tolerancii, najmä pre vnútorné priemery rúr. Prispôsobte triedu použitiu: priemyselné, lekárske a implantáty nie sú zameniteľné. O spoločnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Naša PEEK vytláčacia, vstrekovacia a obrábacia kapacita sedí vedľa seba Služby OEM a ODM pre výrobcov zariadení, ktorí potrebujú skôr výrobného partnera než katalóg. PEEK: Často kladené otázky Q1. Na čo sa PEEK plast používa? Tesnenia, ložiská, komponenty čerpadiel a ventilov, konzoly pre letectvo, polovodičové časti, chrbtové klietky, zubné rámy a hadičky katétrov – kdekoľvek, kde vystavenie teplu, opotrebovaniu alebo chemikáliám vylučuje bežné technické plasty. Q2. Akú teplotu znesie PEEK? Okolo 250 °C nepretržite na vzduchu pre neplnené druhy, s teplotou topenia blízkou 343 °C. Krátke výchylky nad súvislý limit sú možné, ale vyžadujú si overenie špecifické pre aplikáciu. Q3. Je PEEK silnejší ako kov? Nie v absolútnych číslach – pevnosť v ťahu 100 MPa je výrazne pod úrovňou nehrdzavejúcej ocele. Ale na jednotku hmotnosti PEEK konkuruje hliníku a nikdy nekoroduje a nezvára sa. Q4. Je PEEK PFAS alebo fluórpolymér? Nie. PEEK neobsahuje fluór, takže nepatrí do diskusií o obmedzení fluoropolyméru a PFAS. To je hlavný dôvod, prečo niektoré tímy prechádzajú z PTFE. Q5. Je PEEK biokompatibilný a medicínsky? K dispozícii sú lekárske a implantátové triedy PEEK, ktoré sa bežne testujú podľa ISO 10993 a USP triedy VI. Nikdy ich nemožno nahradiť priemyselnými triedami. Q6. Koľko stojí PEEK? Ceny zmesí sú zvyčajne rádovo vyššie ako komoditné technické plasty a typy implantátov sú opäť drahšie. Úzke tolerancie a malé objemy zvyšujú cenu dielu ďalej. .article-section{font-family:-apple-system,"Segoe UI",Roboto,Helvetica,Arial,sans-serif;color:#2b2b2b;line-height:1.7;margin-bottom:24px;box-sizing:border-box;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background:#eef4fa;text-align:left;font-size:15px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.sec-lead{background:#f4f8fb;border-left:4px solid #0f5c8c;padding:16px 18px;}.sec-lead p:last-child{margin-bottom:0;}.sec-data{background:#fbfcfe;border:1px solid #e4ecf3;border-radius:8px;padding:16px 18px;}.sec-compare{background:#f7f9f4;border:1px solid #e3e8db;border-radius:8px;padding:16px 18px;}.sec-med{background:#f6f9fc;border-radius:8px;padding:16px 18px;}.sec-checks{background:#fdf8f3;border:1px solid #f0e3d5;border-radius:8px;padding:16px 18px;}.sec-about{background:#eef4f8;border-top:3px solid #0f5c8c;padding:18px;}.chart-wrap{width:440px;max-width:100%;margin:0 auto 18px;padding:14px;background:#f7fafc;border:1px solid #e2eaf1;border-radius:8px;box-sizing:border-box;}.chart-title{font-size:13px;font-weight:bold;color:#0f5c8c;margin-bottom:10px;}.chart-note{font-size:11px;color:#7a8794;margin-top:8px;line-height:1.5;}.bar-row{display:flex;align-items:center;margin-bottom:8px;}.bar-label{flex:0 0 104px;font-size:12px;color:#33404d;}.bar-track{flex:1;height:16px;background:#e3ebf2;border-radius:3px;overflow:hidden;}.bar-fill{display:block;height:16px;background:#9db8cf;}.bar-fill.hl{background:#0f5c8c;}.bar-value{flex:0 0 40px;text-align:right;font-size:12px;color:#33404d;}.w100{width:100%;}.w87{width:87%;}.w83{width:83%;}.w73{width:73%;}.w40{width:40%;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#f2f7fb;border:1px solid #d7e5f1;border-left:4px solid #0f5c8c;border-radius:6px;padding:14px;}.faq-q{font-size:15px;font-weight:bold;color:#0f5c8c;margin-bottom:8px;}.faq-item p{font-size:15px!important;margin-bottom:0!important;color:#37424e;}@media (max-width:640px){.chart-wrap{width:100%;}.faq-grid{grid-template-columns:1fr;}.bar-label{flex:0 0 88px;font-size:11px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
04Nov-2026Čo je to PEEK? Vysvetlenie kľúčových vlastností, tried a medicínskych aplikácií
-
20Oct-2026Výroba riadeného katétra CDMO: Riadiaci hriadeľ, hrot a zostavaRiaditeľný katéter môže prejsť testom vychýlenia na lavici a stále sa cítiť nejasne v kľukatej cieve. Obvyklou príčinou nie je samotná rukoväť; ide o akumulované variácie naprieč hriadeľom, výstužou, väzbou hrotu, dráhou ťahacieho drôtu a metódou kontroly. Praktický záver: vyberte si riaditeľný katéter vyrábajúci CDMO, ktorý vlastní tieto rozhrania v rámci jedného systému kvality, namiesto toho, aby ste koordinovali štyroch dodávateľov a dúfali, že nahromadenie zostane v rámci tolerancie. Čo vlastne riadi výroba riadeného katétra CDMO V programoch s ovládateľným katétrom CDMO nie je predajcom skúmaviek s montážnym stolom. Mal by vlastniť prenos dizajnu, extrúziu, vystuženie, pretavenie, tvarovanie hrotov, integráciu rukoväte, vývoj testovacích metód, validáciu procesov a sériovú výrobu. Tento rozsah je dôležitý, pretože vychýlenie je výstup na úrovni systému. Zmena klzkosti výstelky, napnutia opletu alebo vytvrdzovania lepidlom môže posunúť krivku sila-cesta natoľko, že rukoväť už nezodpovedá očakávaniam lekára. Nižšie uvedená tabuľka je užitočným kontrolným zoznamom počas kvalifikácie dodávateľa. Požiadajte každého kandidáta, aby označil, ktoré kroky sú interné, ktoré sú subdodávateľské a ako sa pri odovzdávaní kontrolujú kritické parametre procesu. Tabuľka 1. Procesné rozhrania, kde je výkon riadeného katétra vyhraný alebo stratený. Fáza procesu Bežný režim zlyhania Čo by malo CDMO kontrolovať Extrúzia ID/OD drift, oválnosť, slabá väzba vložky Teplota taveniny, rýchlosť ťahania, laserové meranie, SPC a sledovateľnosť šarže Posilnenie Variácia rozstupu opletu, medzera cievok, voľné ukončenie Napnutie drôtu, pokrytie, stúpanie, kotvenie na konci a kontrola počas procesu Pretavenie a lepenie Zoslabenie bundy, nasiakavosť lepidla, slabá väzba špičky Tepelný profil, podpora tŕňa, kontrola vytvrdzovania a testovanie odlupovania Držte a ťahajte drôt Vôľa, vysoké trenie, zalomenie drôtu Polomer frézovania, predpätie, mazanie, dorazy pojazdu a testovanie kompletnej montáže Kontrola uvoľnenia Prejde vizuálnou kontrolou, ale pri používaní sa cíti slabo Uhol vychýlenia, hysterézia sily a dráhy, odozva krútiaceho momentu, testy netesnosti a častice Silnejšia otázka nie je "Dokážete vyrobiť tento katéter?" ale "Ukážte mi procesnú mapu, atribúty kritické pre kvalitu a testovaciu metódu, ktorú použijete na preukázanie opakovateľnosti vychýlenia." CDMO, ktoré dokáže odpovedať údajmi, prípravkami a sledovateľnosťou, je zvyčajne lepšie pripravené na prenos dizajnu ako to, ktoré odpovedá katalógom. Dizajn pre výrobu začína hriadeľom, nie rukoväťou Riaditeľný katéter je silová dráha: rukoväť, ťažný drôt, kotviaci krúžok, kompresná cievka alebo oplet, vložka, plášť a hrot. Ťažné lanko nepôsobí samostatne. Napína distálnu štruktúru a stláča driek; ak má podšívka nekonzistentné trenie alebo sa plášť šmýka, rukoväť môže byť napnutá, zatiaľ čo špička zaostáva. Tento stratený pohyb je často obviňovaný z rukoväte, ale hlavná príčina leží proti prúdu. Pred rezaním nástrojov by sa mal skontrolovať dizajn hriadeľa. CDMO potrebuje definovať hrúbku steny, uhol opletenia, medzeru medzi cievkami, spätné prúdenie, dĺžku spojovacej plochy a polomer vedenia ťahacieho drôtu ako riadené okno, nie jednu nominálnu hodnotu. To je tiež miesto, kde sa výber materiálu stáva praktickým. Polyimidové a PTFE výstelky, PEEK, PEBA, TPU a fluoropolymérové plášte prinášajú rôzne vyváženie tuhosti, klzkosti, lepivosti a sterilizačnej kompatibility. Konštrukcia riadeného hriadeľa (schéma) Vonkajšia bunda Vrkoč alebo cievka Vložka s nízkym trením Pull-wire lumen Zóna spoja hrotu Nie v mierke; len pre diskusiu o posúdení dizajnu. Užitočná kontrola DFM testuje návrh v porovnaní s procesom. Dá sa vrkoč ukončiť bez hrčky? Je možné skontrolovať spojenie hrotu bez rezania dielu? Je možné prepláchnuť lúmen a otestovať tesnosť? Ak je odpoveď nie, dizajn nie je pripravený na prenos do výroby, bez ohľadu na to, ako dobre sa prototyp vychýli. Extrúzia a výstuž Nastavte priehybové okno Extrúzia určuje vnútorný a vonkajší priemer, sústrednosť steny a väzbu vložky, ktoré zdedí zvyšok konštrukcie. Výstuž potom rozhoduje o tom, ako tento hriadeľ prenáša krútiaci moment a kompresiu. Uhol opletenia, počet drôtov, medzera medzi cievkami a pokrytie nie sú kozmetické detaily. Pevnejšie opletenie môže zlepšiť odozvu krútiaceho momentu, ale znížiť rozsah špičky; mäkšia cievka sa môže zdať hladká, ale stráca schopnosť tlače. Správna odpoveď závisí od anatómie, prístupovej cesty a mechanizmu rukoväte. Profil spoločnosti LINSTANT obsahuje 15 dovážaných extrúznych liniek, 8 extrúznych liniek PEEK a takmer 100 opletacích, pružinových a nanášacích strojov. Na týchto aktívach záleží, keď program potrebuje koextrúziu, viaclumenové hriadele, pletenú alebo stočenú výstuž a povrchovú úpravu v jednom dodávateľskom reťazci. Uľahčujú tiež plánovanie počiatočných technických iterácií, pretože kroky hriadeľa, výstuže a náteru nemusia pri každej stavbe cestovať medzi samostatnými dodávateľmi. Hadičky vystužené opletením pre drieky katétrov Vložený kovový alebo vláknitý oplet medzi vrstvami podporuje tlak pri roztrhnutí, pevnosť stĺpika a prenos krútiaceho momentu, vďaka čomu je relevantný pre vystužené drieky katétrov a konštrukcie ovládateľného puzdra. Zobraziť produkt → Riaditeľné puzdro pre nastaviteľné distálne vychýlenie Spáry pletenej výstuže drieku s nastaviteľnou distálnou špičkou, zaoblenou špičkou a PTFE vložkou; vhodné pre elektrofyziológiu, cievny a urologický prístup, kde záleží na presnom vychýlení. Zobraziť produkt → V prípade ovládateľných puzdier a ohybných katétrov by sa vystužený driek a ohybný hrot mali vyvíjať spoločne. Dodávateľ, ktorý dokáže vyladiť opletenie, cievku a pretavenie v rovnakom okne procesu, má lepšiu pozíciu na to, aby sila vychýlenia udržala konzistentnú od dávky k dávke. Lepenie hrotu, pretavenie a integrácia rukoväte: tam, kde sa objavuje stratený pohyb Distálny hrot je najviac kontrolovaná časť riaditeľného katétra a často najmenej odpúšťajúca. Reflow môže stenčiť plášť v mieste spoja; lepidlo môže nasávať do lúmenu; ťažný krúžok môže pri cyklickom zaťažení migrovať. Každý problém môže prejsť vizuálnou kontrolou, ale zmeniť krivku sily a dráhy. CDMO by mal kontrolovať tepelné profily, podperu tŕňa, vytvrdzovanie lepidla a kontrolu spojovacej línie ako validované procesy. Integrácia rukoväte prináša ďalšiu sadu premenných: predpätie lanka, polomer smerovania, mazanie, dorazy pohybu a odľahčenie ťahu. Rukoväť, ktorá je na lavičke hladká, môže po sterilizácii alebo preprave vyvolať vôľu, ak dráha drôtu nie je obmedzená. Výrobný tím by preto mal otestovať celú zostavu, nielen hriadeľ. Uhol vychýlenia verzus dráha rukoväte, hysterézia, pevnosť odlupovania hrotu, netesnosť, prasknutie a čistota častíc patria do rovnakého plánu uvoľňovania. Mikrokatéter pre malý cievny a neurovaskulárny prístup Malý vystužený katéter s prispôsobiteľnými prechodmi tvrdosti a priemeru a zaobleným hrotom; relevantné pre neurovaskulárne a koronárne platformy, kde záleží na distálnom pocite a presnosti. Zobraziť produkt → V prípade platforiem na báze mikrokatétra sa tolerančný stĺpec stáva ešte menej zhovievavým. Malé zmeny v trení vložky alebo v hrúbke väzby hrotu môžu dominovať pocitu na distálnom konci. Preto je CDMO s internými skúsenosťami s mikrokatétrom užitočné pri kontrole dizajnu, nielen pri sériovej výrobe. Kontroly kvality špecifické pre ovládateľné zariadenia Všeobecný certifikát ISO 13485:2016 je potrebný, ale nestačí. Audit trail by mal spájať vstupy návrhu s procesnými kontrolami a testami uvoľnenia. V prípade ovládateľných katétrov to znamená meranie atribútov, ktoré ovplyvňujú riadenie: rozsah vychýlenia, hysterézia sily a dráhy, odozva krútiaceho momentu, polomer zalomenia, pevnosť spojenia hrotu, netesnosť a čistota častíc. Užitočné dôkazy zahŕňajú: Meradlo R&R pre vychyľovacie prípravky, nielen kalibračné certifikáty. IQ/OQ/PQ pre pretavenie, lepenie, poťahovanie a montáž rukoväte. Vysledovateľnosť šarže od šarže polyméru po hotovú podzostavu. Ovládanie zmeny, ktoré spustí revalidáciu pri zmene vložky, opletu alebo lepidla. Odchýlka a záznamy CAPA, ktoré ukazujú, ako bol drift pod kontrolou. Neakceptujte záverečnú kontrolu, ktorá kontroluje iba vzhľad a jediný uhol vychýlenia. Riaditeľný katéter môže prejsť týmto testom a stále má slabú hmatovú spätnú väzbu. Metóda uvoľnenia by mala zachytiť silovú dráhu, pretože to lekár cíti. Škálovanie od klinických zostáv po komerčný objem Zväčšenie odhaľuje skrytú závislosť od operátorov, príslušenstva a neformálnych úprav. Proces, ktorý sa spolieha na cit jedného technika pre vytvrdzovanie lepidla alebo napnutie opletu, nie je pripravený na komerčný objem. CDMO by mal zmraziť procesné okno, kvalifikovať prípravky, stanoviť limity SPC a definovať, ako sa budú riešiť odchýlky pred prvou komerčnou šaržou. Nároky na kapacitu sú užitočné iba vtedy, keď sa pripájajú k produktu. LINSTANT uvádza čistú miestnosť GMP s rozlohou takmer 20 000 metrov štvorcových, 15 dovážaných vytlačovacích liniek, 8 vytláčacích liniek PEEK, 2 vstrekovacie linky, takmer 100 opletacích, pružinových a nanášacích strojov a 40 zváracích a tvarovacích súprav. Nižšie uvedená tabuľka sumarizuje uvedené zdroje vybavenia. LINSTANT procesné zdroje (firemné údaje) Počty vybavenia uvedené v profile spoločnosti Importované vytláčacie linky 15 extrúzne linky PEEK 8 Opletenie / pružina / povlak ≈100 Súpravy na zváranie / tvarovanie 40 Hodnota opletenia/pružiny/poťahu je približná; ostatné počty sú také, ako boli uvedené. Praktickou otázkou je, ako sú tieto prostriedky kvalifikované pre konkrétny riaditeľný katéter. Požiadajte o štúdiu spôsobilosti procesu, zoznam prípravkov, plán kompatibility sterilizácie a pohotovostný plán pre jednobodové zlyhanie. To je lepší prediktor výkonu pri spustení ako číslo hlavnej kapacity. Kde sa LINSTANT hodí do programu s ovládateľným katétrom Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Toto umiestnenie je relevantné pre výrobu ovládateľného katétra, pretože práca leží medzi dodávkou komponentov a montážou hotového zariadenia. Model OEM/ODM spoločnosti LINSTANT pokrýva extrúziu, vystuženie, sekundárne spracovanie a podzostavu katétra s ISO 13485:2016 a kontrolami čistých priestorov GMP. Tímy, ktoré potrebujú CDMO na účasť na prenose dizajnu, si môžu prezrieť Stránka vývoja katétra OEM/ODM pred prvou technickou kontrolou. FAQ: Výroba riadeného katétra a výber CDMO Q1. Čo robí riaditeľný katéter vyrábajúci CDMO? Riadi prenos dizajnu, extrúziu, vystuženie, lepenie hrotov, integráciu rukoväte, validáciu a sériovú výrobu v rámci jedného systému kvality, a nie iba dodávanie hadíc. Q2. Ako sa ovládateľný katéter líši od vodiaceho katétra? Vodiaci katéter poskytuje stabilné vedenie; ovládateľný katéter pridáva ťahací drôt alebo ohýbateľný hrot, takže lekár môže aktívne tvarovať distálny koniec. Niektoré platformy kombinujú obe funkcie. Q3. Aké materiály sa používajú v driekoch katétrov? Bežné možnosti zahŕňajú vložky z polyimidu alebo PTFE, výstuž z nehrdzavejúcej ocele alebo špirály a plášte z PEEK, PEBA, TPU alebo fluoropolyméru. Výber závisí od tuhosti, klzkosti, lepivosti a sterilizácie. Q4. Ako overíte vychýlenie hrotu a únavu ťahového drôtu? Zostavte prípravky, ktoré merajú uhol vychýlenia v porovnaní so zdvihom rukoväte, hysteréziou a cyklickým zaťažením lanka. Prepojte metódu s návrhom vstupov s meradlom R&R a validáciou procesu podľa ISO 13485. Q5. Môže CDMO podporovať nízkoobjemové klinické zostavy a škálovanie? Áno, ak sa rovnaké procesné okno používa od pilotných až po komerčné šarže. Opýtajte sa, ako sa riadia svietidlá, operátori, SPC a riadenie zmien medzi fázami. Q6. Čo by som sa mal opýtať pred prenosom konštrukcie riaditeľného katétra? Požiadajte o mapu procesu, atribúty kritické pre kvalitu, validáciu väzby a pretavenia, vlastníctvo testovacej metódy, sledovateľnosť a plán kontroly zmien pre vložky, oplety a lepidlá. Ak porovnávate ovládateľný katéter vyrábajúci CDMO s ohybným puzdrom, mikrokatétrom alebo vodiacou platformou, začnite radšej s mapou procesu ako s brožúrou. Technický tím spoločnosti LINSTANT môže porovnať konštrukciu hriadeľa, výstuž, lepenie hrotov a plán kontroly v porovnaní s vašimi návrhmi. Kontaktujte LINSTANT, aby ste prediskutovali program ovládateľného katétra. .article-section { background: #ffffff; border: 1px solid #e5e7eb; border-radius: 12px; padding: 20px; margin-bottom: 18px; color: #1f2937; line-height: 1.6;}.article-section h2 { font-size: 22px; font-weight: bold; text-align: left; margin-bottom: 12px !important; color: #0f172a;}.article-section h3 { font-size: 16px; font-weight: bold; text-align: left; margin-bottom: 12px; color: #0f172a;}.article-section p { font-size: 16px !important; margin-bottom: 12px;}.article-section ol { margin-bottom: 12px; list-style-type: decimal; list-style-position: inside; padding-left: 0;}.article-section ul { margin-bottom: 12px; list-style-type: disc; list-style-position: inside;}.article-section li { list-style: inherit; font-size: 16px; margin-bottom: 6px;}.article-section table { display: table !important;}.article-section thead { display: table-header-group !important;}.article-section tbody { display: table-row-group !important;}.article-section tr { display: table-row !important;}.article-section th { display: table-cell !important;}.article-section td { display: table-cell !important;}.article-section table { width: 100%; border-collapse: collapse; margin-bottom: 16px;}.article-section table caption { caption-side: bottom; font-size: 16px; margin-bottom: 12px; font-style: italic; color: #808080;}.article-section th { font-weight: bold; border: 1px solid #cccccc; padding: 8px; background: #f1f5f9; text-align: left;}.article-section td { border: 1px solid #cccccc; padding: 8px; vertical-align: top;}.intro-section { background: #f8fafc; border-left: 4px solid #1d4ed8;}.chart-wrap { width: 440px; margin: 0 auto 16px; padding: 8px; background: #f8fafc; border: 1px solid #e2e8f0; border-radius: 10px; box-sizing: border-box;}.chart-wrap svg { display: block; width: 100%; height: auto;}.company-card { background: #f0f9ff; border-color: #bae6fd;}.faq-grid { display: grid; grid-template-columns: 1fr 1fr; gap: 12px;}.faq-item { background: #f8fafc; border: 1px solid #dbeafe; border-left: 4px solid #2563eb; border-radius: 10px; padding: 14px;}.faq-item h3 { color: #1e3a8a; margin-bottom: 8px;}.faq-item p { color: #334155; margin-bottom: 0;}.cta-section { background: #0f172a; border-color: #0f172a;}.cta-section p { color: #e2e8f0;}.cta-section a { color: #fde68a; font-weight: bold;}@media screen and (max-width: 640px) { .article-section { padding: 16px; } .chart-wrap { width: 100%; } .faq-grid { grid-template-columns: 1fr; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
28Oct-2026Sprievodca hadičkami HPLC: Ako si vybrať vnútorný priemer, materiál, tvarovky a kvalitu rezuRutinná metóda začala rozdeľovať špičky niekoľko minút po tom, čo servisný technik vymenil 0,005-násobnú prenosovú hadičku za hadičku s dĺžkou 0,017, ktorú mal náhodou vo svojej taške. Kolóna, mobilná fáza a gradient zostali nedotknuté. Zhruba 40 mikrolitrov extra objemu medzi injektorom a hlavou kolóny stačilo na zničenie separácie. To je stručná verzia toho, na čom záleží pri HPLC hadičkách: vnútorný priemer, kvalita rezu a lícovanie rozhodujú o výsledku oveľa viac ako názov na cievke. Materiál rozhoduje o tom, či vaše analyty vôbec prežijú kontakt s dráhou toku. Nižšie uvedené časti pojednávajú o tom, ako vybrať jednotlivé premenné, ako vyzerajú bežné režimy zlyhania a ako špecifikovať polymérové hadičky pre fluidné zostavy a lekárske zariadenia. Čo robí hadička HPLC vo vnútri dráhy toku Hadičky v kvapalinovom chromatografe vykonávajú tri úlohy naraz. Obsahuje systémový tlak, udržiava nízky objem extrakolónu a nesmie sa adsorbovať, katalyzovať ani vylúhovať do prúdu, ktorý ním prechádza. Spojenie, ktoré je chemicky dokonalé, ale fyzikálne príliš široké, rozšíri vrcholy; spojenie, ktoré je úzke a inertné, ale zle prerezané, bude pri tlaku netesné. Sprievodcovia výberom dodávateľov uvádzajú čísla na prvé dve požiadavky. Pre vysokoúčinné kolóny s úzkym priemerom je štandardné odporúčanie 0,12 mm (približne 0,005 palca) ID hadičky, zatiaľ čo bežné 4,6 mm kolóny tolerujú vnútorný priemer 0,17 mm (0,007 palca). Čokoľvek širšie pridáva objem miešania, ktorý stĺpec nemôže vrátiť späť. Pumpa Injektor Stĺpec Detektor Kratšie jazdy s menším ID udržujú vrcholy ostré Každý kapilárny segment medzi injektorom a kolónou pridáva objem predtým, ako vzorka dosiahne stacionárnu fázu. Aritmetika je neúprosná. Línia 0,020 v ID má približne 203 mikrolitrov na meter, zatiaľ čo 0,005 v ID má 12,7 mikrolitrov na meter. Desať centimetrov šírky teda pridáva zhruba 20 mikrolitrov, čo je asi 1,2 percenta z 1,6 ml prázdneho objemu kolóny 150 x 4,6 mm naplnenej 5 mikrometrovými časticami. Naneste tých istých 20 mikrolitrov na kolónu 150 x 2,1 mm a priblíži sa k 6 percentám prázdneho objemu, čo je dostatočné na viditeľnú degradáciu rozlíšenia na vrcholoch s predčasnou elúciou. Vnútorný priemer: Premenná, ktorá posúva vaše vrcholy Menší vnútorný priemer znamená menší rozptyl, ale vyšší protitlak a trest je prísny, pretože pokles tlaku sa mení so štvrtou mocninou vnútorného polomeru. Zníženie ID na polovicu vynásobí pokles tlaku šestnásťkrát pri rovnakom prietoku a dĺžke. Dve tabuľky nižšie zobrazujú obe strany tohto kompromisu pre typické veľkosti pripojenia. Pokles tlaku na meter hadičky (voda, 1 ml/min, 25 °C) 0,005 palca (127 µm) 337 psi 0,007 palca (178 µm) 88 psi 0,010 palca (254 µm) 21 psi 0,020 palca (508 µm) 1,3 psi 0,030 palca (762 µm) 0,26 psi Pruhy používajú logaritmickú stupnicu, pretože hodnoty zaberajú viac ako tri rády. Čísla sú vypočítané z Hagen-Poiseuilleho vzťahu pre vodu pri 25 °C; reálne mobilné fázy s vyššou viskozitou úmerne zvyšujú každú hodnotu. Vnútorný objem hadičky podľa vnútorného priemeru Objem (µL) 400 300 200 100 0 0 0.5 1.0 1.5 2.0 Dĺžka hadice (m) Objem rastie lineárne s dĺžkou, ale so štvorcom vnútorného priemeru. 0,005 v ID: 12,7 ul/m 0,010 v ID: 50,7 ul/m 0,020 v ID: 202,7 ul/m ID zhody s formátom stĺpca: 0,005 až 0,007 palca pre stĺpce 4,6 mm a 0,005 palca alebo užšie pre formáty 2,1 mm a menšie. Udržujte každý chod tak krátky, ako to umožňuje rozloženie prístroja, pretože objem aj tlak sa menia s dĺžkou. Ak je to možné, použite jeden koniec ID na ukončenie; široký segment vedľa úzkeho pôsobí ako zmiešavacia komora. Pamätajte, že pokles tlaku stúpa s viskozitou mobilnej fázy, takže chladené kolóny alebo modifikátory viskozity dosiahnu limit čerpadla skôr. Materiály: čoho sa každá možnosť vzdáva Žiadny hadicový materiál nevyhráva na každej osi. Nehrdzavejúca oceľ je predvolená, pretože udržuje tlak a toleruje takmer akékoľvek rozpúšťadlo, ale môže adsorbovať alebo katalyzovať analyty citlivé na kovy. Polymérové hadičky riešia tento problém, ale odstraňujú určitú tlakovú výšku a fluoropolyméry predstavujú problémy s tečením a tesnením, o ktorých používatelia ocele nikdy neuvažujú. Pracovné rozsahy sú typické hodnoty; overte si kompatibilitu tlaku a rozpúšťadla s dodávateľom hadičiek pre presné ID, hrúbku steny a teplotu. Materiál hadice Typická rola Pracovný tlak Praktické upozornenia Nerezová oceľ 316 Štandardné analytické a UHPLC pripojenia Bežne sa používa vo vysokých stovkách až tisíckach tyčí so zodpovedajúcimi objímkami Analyty citlivé na kovy sa môžu adsorbovať alebo reagovať; nesprávne prispôsobená objímka spôsobuje netesnosti alebo mŕtvy objem PEEK Biokompatibilné prietokové cesty bez obsahu kovov Typicky niekoľko stoviek barov, ktoré klesajú so stúpajúcou teplotou a ID Limity kompatibility rozpúšťadiel s niektorými chlórovanými rozpúšťadlami a DMSO; nižší strop ako oceľ PTFE a FEP Nízkotlakový prenos a korózny servis Len nízky tlak, výrazne pod 30 barov vo väčšine konfigurácií Pri trvalom zaťažení sa plazí; konce musia byť zrezané priamo, aby sa utesnili Polyimidom potiahnutý tavený oxid kremičitý Vysokoúčinné spojenia s nízkym rozptylom Vysoký tlak, keď je koniec správne pripravený Krehké; poškodený povlak alebo odrezaný koniec spôsobujú zlomenie Hodnotenie tlaku Chemická inertnosť Flexibilita Rezanie a obrubovanie Transparentnosť Relatívne sily troch najbežnejších materiálov s prietokovou dráhou, posudzované na základe kritérií, ktoré rozhodujú o každodennej robustnosti metódy. Nerezová oceľ 316 PEEK PTFE / FEP Voľba medzi dvoma polymérovými pracantmi je dostatočne bežná na to, aby si zaslúžila vlastné porovnanie; vedieme prehľadný rozpis PTFE verzus PEEK hadičky pre tímy, ktoré sa ešte len rozhodujú. Krátka odpoveď je, že PEEK vyhráva všade tam, kde záleží na tlaku a rozmerovej stabilite, a PTFE vyhráva všade tam, kde viac záleží na chemickej odolnosti a nízkych nákladoch na meter. Kovania, objímky a kvalita rezu Výrobcovia armatúr redukujú väčšinu sťažností na hadičky HPLC na dve hlavné príčiny: netesnosti a mŕtvy objem. Obe zvyčajne vedú späť na to isté miesto, objímka, ktorá netesní na špičke trubice, alebo koniec, ktorý nie je kolmý na os. Režte radšej pomocou špeciálnej rezačky rúrok ako čepeľou alebo bočnými rezačkami; šikmý alebo otrepaný koniec nebude tesniť a žiadny krútiaci moment ho nezafixuje. Nasaďte objímku na prvé spojenie a držte páry matice a objímky spolu; objímka opätovne použitá na inom porte je spoľahlivým zdrojom presakovania. Postupujte podľa pokynov výrobcu. Polymérové matice sa pri nadmernom utiahnutí natrvalo deformujú a oceľové objímky, ktoré sú utiahnuté iba rukou, sa pod tlakom skĺznu. Sledujte sedlo objímky kvôli mŕtvemu objemu: ak trubica vypadne skôr, ako sa objímka zasunie, zostávajúca medzera sa stane miešacou komorou priamo pred kolónou. Pred vykonaním skutočnej metódy na nové spojenie urobte tlakový test s reštrikčnou kapilárou na mieste kolóny. Špecifikácia polymérových hadičiek pre tekutiny a medicínske zostavy Materiály používané v dráhach toku HPLC, PEEK, PTFE, FEP, PFA a polyimid, sú rovnaké skupiny polymérov, aké výrobcovia zdravotníckych pomôcok špecifikujú pre drieky katétrov, vložky a vystužené puzdrá. Toto prekrytie nie je náhodné: obe aplikácie odmeňujú úzku rozmerovú toleranciu, čisté konce rezu a konzistenciu medzi jednotlivými dávkami. Ningbo LINSTANT Polymer Materials Co., Ltd. vytláča presne tieto materiály. Náš katalóg hadičiek zahŕňa PEEK hadičky, polyimidové hadičky, PTFE a iné fluoropolymérové výlisky, viacvrstvové a viaclúmenové konštrukcie a vystužené alebo opletené hriadele, so sekundárnymi operáciami, ako je rezanie, naklápanie a tepelné zmršťovanie, dostupné v rovnakom pracovnom postupe. Typické požiadavky na toleranciu na vnútorný priemer a hrúbku steny sú skôr diskutované v štádiu cenovej ponuky ako predpokladané, pretože odchýlka 0,02 mm je dôležitejšia v 0,5 mm kapiláre ako v 12 mm odtokovom potrubí. Hadičky PEEK pre vysokoteplotné medicínske a letecké aplikácie Hadičky PEEK ponúkajú tesné tolerancie, stabilitu pri vysokých teplotách a biokompatibilitu pre kardiovaskulárne, spinálne a iné náročné medicínske aplikácie. Zobraziť produkt → PTFE vytláčacie hadičky pre katétre a zavádzacie systémy PTFE extrúzna hadička kombinuje klzkosť, chemickú odolnosť a biokompatibilitu, vďaka čomu je relevantná pre katétre, intravaskulárne zavádzacie systémy a jednorazové príslušenstvo. Zobraziť produkt → Lekárske polyimidové hadičky pre komponenty katétrov s malým priemerom Lekárske polyimidové hadičky podporujú tenké steny, malé vnútorné priemery a odolnosť voči vysokej teplote pre katétre, elektrofyziológiu a systémy na zavádzanie stentov. Zobraziť produkt → Tímy zdravotníckych zariadení tiež používajú kvapalinovú chromatografiu počas kontroly kvality, napríklad pri kvantifikácii povlaku liečiva na povrchu balónika alebo pri kontrole zvyškových monomérov po sterilizácii. Hadičky vo vnútri prietokovej dráhy tohto nástroja a hadičky vo vnútri testovaného zariadenia pochádzajú z rovnakej materiálovej vedy, a preto považujeme rozmerovú konzistenciu a sledovateľnosť za jeden problém, nie dva. Ak váš projekt potrebuje zákazkové vytláčanie, povrchovú úpravu alebo plne outsourcovanú montáž, naše Vývojová služba OEM a ODM pokrýva podporu dizajnu až po sériovú výrobu podľa systému kvality ISO 13485:2016. O spoločnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Často kladené otázky o hadičkách HPLC Q1. Aký je najlepší vnútorný priemer pre HPLC hadičky? Použite 0,005 až 0,007 in ID pre 4,6 mm stĺpce a 0,005 in alebo užšie pre 2,1 mm formáty. Vždy vyberte najmenší priemer, ktorý tlak čerpadla dokáže zniesť. Q2. Rúry PEEK verzus rúrky z nehrdzavejúcej ocele, ktoré mám použiť? PEEK pre analyty citlivé na kovy a biokompatibilné cesty, nehrdzavejúca oceľ, kde potrebujete maximálnu toleranciu tlaku a rozpúšťadla. Pred prepnutím skontrolujte kompatibilitu rozpúšťadla. Q3. Aký tlak dokáže PEEK hadička zvládnuť? Bežne niekoľko stoviek barov, s presným limitom v závislosti od ID, hrúbky steny a teploty. Je vždy nižšia ako prispôsobené pripojenie z nehrdzavejúcej ocele. Q4. Ako odrežem hadičky HPLC bez vytvorenia mŕtveho objemu? Použite špeciálnu rezačku hadíc, skontrolujte koniec pod zväčšením a zlikvidujte akýkoľvek rez s ostrapom alebo skosením. Štvorcové konce usaďte objímky správne. Q5. Ako často by sa mali vymieňať objímky HPLC? Vymeňte ich vždy, keď sa spojenie presunie do iného portu, alebo pri prvom náznaku plaču. Objímky sú spotrebný materiál, nie trvalý hardvér. Q6. Prečo sa špičky po výmene hadičky končia? Zvyčajne objem extra stĺpca zo širšieho ID, príliš dlhého chodu alebo medzery v sedle objímky. Pred dotykom metódy zmerajte objem a skráťte cestu. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#123a5e;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#1f6feb;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section a{color:#1f6feb;}.section-lead{border-left:4px solid #1f6feb;background:#f6f9fd;padding:16px 18px;border-radius:6px;}.chart-card{background:#f7f9fc;border:1px solid #e2e9f2;border-radius:8px;padding:16px;margin-bottom:20px;}.viz{width:440px;margin:0 auto 16px;}.viz svg{display:block;width:440px;height:auto;margin:0 auto;}.viz figcaption{font-size:14px;color:#6b7a8c;text-align:center;margin-top:6px;}.bar-row{display:flex;align-items:center;gap:8px;margin-bottom:8px;}.bar-label{width:120px;font-size:12px;color:#33475b;}.bar-track{flex:1;background:#eaeff6;border-radius:3px;height:14px;}.bar{display:block;height:14px;border-radius:3px;background:#3b7ebf;}.bar-1{width:88%;}.bar-2{width:74%;}.bar-3{width:58%;}.bar-4{width:28%;}.bar-5{width:10%;}.bar-value{width:60px;text-align:right;font-size:12px;color:#33475b;}.chart-note{font-size:13px!important;color:#6b7a8c;margin-bottom:0;}.legend{display:flex;flex-wrap:wrap;justify-content:center;gap:14px;font-size:13px;color:#33475b;margin-bottom:0;text-align:center;}.dot{display:inline-block;width:12px;height:12px;border-radius:2px;margin-right:6px;}.dot-green{background:#0f9d58;}.dot-blue{background:#1f6feb;}.dot-orange{background:#d97706;}.dot-slate{background:#6b7a8c;}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:14px;}.faq-item{background:#eef4fb;border:1px solid #d7e3f2;border-radius:8px;padding:14px;}.faq-item:nth-child(even){background:#f2f8f3;border-color:#d9e8dc;}.faq-item h3{color:#123a5e;margin-bottom:8px;}.faq-item p{margin-bottom:0;}.about-card{background:#f2f6fb;border-top:4px solid #1f6feb;border-radius:8px;padding:18px;}a[data-product-card="true"]{display:block;border:1px solid #dbe3ee;border-left:4px solid #1f6feb;border-radius:6px;padding:16px;margin:10px 0 14px;background:#f7f9fc;}@media (max-width:640px){.viz{width:100%;}.viz svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
21Oct-2026Výber UHPLC hadičiek: ID PEEK, PTFE a FEP, fitingy a mŕtvy objemSystém UHPLC pracujúci pri 600 baroch cez 10 cm dĺžku 0,005 palca. ID hadička obsahuje približne 1,3 ul mobilnej fázy vo vnútri tohto vedenia. Vymeňte ju za rovnakú dĺžku 0,020 palca. ID hadičky a hadička obsahuje približne 20 µl. Nič iné sa nezmenilo, ale šírky píkov, retenčné časy a zdanlivý počet platničiek sa pohybujú. To je praktický prípad pre zaobchádzanie s UHPLC hadicami ako s komponentom systému a nie s potrubím: vnútorný priemer poháňa disperziu, materiál poháňa chemickú kompatibilitu a kvalita rezu rozhoduje o tom, či tvarovka tesní alebo presakuje. V nasledujúcom texte sa uvádza, ako tieto tri faktory vzájomne pôsobia, ktoré čísla patria do špecifikačného listu a kde sú realistické limity pre rúrky z polyméru a nehrdzavejúcej ocele. UHPLC hadičky a rozpočet objemu extra stĺpca Extra-kolónový objem je súčet injektora, hadičky medzi injektorom a kolónou a detekčnej bunky. V literatúre na riešenie problémov s chromatografiou sa bežne odporúča udržiavať tento celkový objem pod zhruba 10 až 15 µl, keď je kolóna naplnená časticami s veľkosťou pod 2 µm, pretože takéto kolóny vytvárajú veľmi úzke píky a akýkoľvek objem mimo kolóny ich riedi a rozširuje. Základné pravidlo: pri 0,005 palca ID prispieva 10 cm prepojka približne 1,3 µl. Pri 0,020 in. ID, rovnakých 10 cm prispieva asi 20 ul. Objem hadičky sa dá ľahko vypočítať a ľahko podhodnotiť: V = π r² L. Pretože polomer je štvorcový, zdvojnásobenie ID zoštvornásobí objem pri rovnakej dĺžke. Nižšie uvedená tabuľka ukazuje, čo to znamená pri veľkostiach vrtov bežne zásobovaných na analytickú prácu. Obrázok 1. Objem extra stĺpca v 100 mm hadičky (vypočítané) ID 0,0025 palca 0,32 ul ID 0,005 palca 1,27 ul ID 0,010 palca 5,07 ul ID 0,020 palca 20,3 ul ID 0,030 palca 45,6 ul Veľkosť otvoru verzus objem držaný v dĺžke rezu 100 mm Objemy vypočítané z V = π r² L; ID 0,0025 palca obsahuje menej ako jedno percento toho, čo obsahuje riadok 0,030 palca. Nasledujú dva zvyky. Udržujte chod medzi injektorom a stĺpcom tak krátky, ako to umožňuje geometria autosamplera, pretože 5 cm prepojka pojme štvrtinu toho, čo 20 cm prepojka pri rovnakom ID. A nepoužívajte všade jeden vývrt: nízkotlaková strana systému, vrátane prívodu čerpadla, odplyňovača a odpadového potrubia, môže niesť 0,020 palcové alebo väčšie potrubie bez penalizácie, pretože rozptyl tam nikdy nedosiahne detektor. Vnútorný priemer: Výmena štvrtej sily Úzke potrubie znižuje rozptyl, ale stojí tlak. Prietok cez malý otvor sleduje Hagen-Poiseuilleov vzťah, v ktorom je pokles tlaku nepriamo úmerný štvrtej mocnine polomeru. Zníženie ID na polovicu znásobí pokles tlaku o šestnásť, čo je dôvod, prečo sú posledné centimetre pred kolónou najcitlivejšou časťou dráhy toku a časťou, ktorá s najväčšou pravdepodobnosťou prekročí tlakový limit. Obrázok 2. Pokles tlaku na 250 mm potrubia, voda pri 20 °C (vypočítané) 0 25 50 75 100 bar ID 0,0025 palca ID 0,005 palca Zníženie ID na polovicu vynásobí pokles tlaku 16 0.1 0.4 0.7 1.0 prietok, ml/min Vypočítané zo vzťahu Hagen-Poiseuille. Skutočné mobilné fázy sú viskóznejšie, takže to vnímajte ako relatívne správanie a nie ako absolútnu predpoveď pre danú metódu. Pracovné rozsahy, ktoré obstoja v bežnej praxi UHPLC: 0,0025 palca až 0,005 palca ID pre vedenie medzi injektorom a kolónou, kde disperzia má najväčší vplyv na tvar piku. 0,005 palca až 0,010 palca ID od stĺpca k detektoru, kde o niečo väčší otvor je zvyčajne prijateľný pre nižší protitlak. 0,020 in. ID a viac pre vstup čerpadla, odpad a akékoľvek nízkotlakové prenosové potrubie. Výber materiálu: PEEK, PTFE, FEP, PFA, ETFE a nehrdzavejúca oceľ Výber materiálu sa zvyčajne skladá z dvoch otázok: čo je v mobilnej fáze a čo sa zisťuje. PEEK: predvolená hodnota bez obsahu kovov PEEK je štandardná voľba pre chod medzi injektorom a stĺpcom pri práci citlivej na kov. Je biokompatibilný, nevyplavuje železo ani nikel do prietokovej dráhy a toleruje fosfátové tlmivé roztoky a iónové párovacie činidlá, ktoré spôsobujú problémy s nehrdzavejúcou oceľou. Má tiež limity: PEEK napučiava v DMSO, THF a dichlórmetáne a napádajú ho koncentrované kyseliny. Technické listy pre hadičky PEEK s malým vnútorným priemerom bežne uvádzajú menovité hodnoty tlaku medzi približne 5 000 a 7 000 psi (približne 345 až 480 barov) pri izbovej teplote, čo pokrýva väčšinu podmienok metódy UHPLC. PTFE a FEP: nízkotlaková strana Fluórpolyméry pokrývajú časti dráhy toku, kde je tlak mierny a chemická odolnosť je najdôležitejšia. PTFE a FEP sú účinne inertné voči takmer každej mobilnej fáze, sú mäkké a ľahko sa vedú a sú obvyklým materiálom pre prívodné potrubia čerpadiel, prípojky odplyňovačov a odpad. Ich tlakový strop je zlomkom tlaku PEEK, takže nie sú náhradou za vysokotlakový mostík. Extrudná trubica z PTFE pre lekárske aplikácie a aplikácie s dráhami tekutín Chemicky odolná fluórpolymérová hadička pre nízkotlakové prietokové cesty s biokompatibilitou, širokým teplotným rozsahom a použitím katétra alebo aplikačného systému. Zobraziť produkt → PFA a ETFE: kde záleží na teplote alebo tuhosti PFA si zachováva svoje mechanické vlastnosti pri vyšších teplotách ako FEP, čo je dôležité, keď je hadička umiestnená blízko kolónovej pece. ETFE je tuhší a odolnejší voči oderu ako PTFE pri porovnateľnej chemickej odolnosti, preto sa často volí pre vedenia, s ktorými sa opakovane manipuluje počas údržby. Lekárska vytláčacia trubica PFA pre linky na analytické a priemyselné kvapaliny Fluórpolymérové hadičky na prenos tekutín v potravinárskej kvalite a presné analytické spojenia, ktoré kombinujú chemickú odolnosť s výkonom blízko vyhrievaných prístrojov. Zobraziť produkt → Nerezová oceľ: tlakový strop Nehrdzavejúca oceľ 316 v 1/16 in. OD dosahuje tlaky až do približne 20 000 psi pri správne vykonaných pripojeniach, čo je dôvod, prečo systémy pracujúce nepretržite nad 1 000 bar zvyčajne zostávajú pri nej. Kompromisy sú skutočné: kovové ióny sa môžu vylúhovať do mobilných fáz s vysokým obsahom soli a analyty, ktoré chelatujú kovy, sa môžu adsorbovať na stenu. Obrázok 3. Porovnanie kvalitatívneho materiálu, skóre 1 až 5 Tlaková schopnosť Chemická odolnosť Flexibilita Efektívnosť nákladov Cesta toku bez kovov PEEK PTFE / FEP 316 SS Skóre je kvalitatívne technické hodnotenie určené na zúženie možností, nie náhrada za materiálové listy. Tabuľka 1. Materiály hadičiek používané v prietokových cestách UHPLC s kompromismi, ktoré najčastejšie rozhodujú o výbere. Materiál Typický rozsah ID Pracovný tlak Poznámky k rozpúšťadlám a analytom Najlepšie sedí PEEK 0,0025 až 0,030 palca. Bežne uvádzané 5 000 až 7 000 psi pre malé ID napučiavanie v DMSO, THF a dichlórmetáne; vyhnúť sa koncentrovaným kyselinám; bez kovov Vedenie medzi injektorom a kolónou, analyty citlivé na kovy PTFE 0,010 až 0,062 palca. Nízky tlak, pod niekoľko stoviek psi Najširšia chemická odolnosť; mäkké a ľahko smerovateľné Prívod čerpadla, odpad, nízkotlakový prenos FEP 0,010 až 0,062 palca. Nízky tlak Chémia podobná PTFE, priehľadná stena Linky na odplyňovanie a odpad z detektorov PFA 0,010 až 0,062 palca. Nízka až stredná Fluórpolymérová inertnosť s lepšou stabilitou pri vysokých teplotách Linky v blízkosti stĺpovej pece ETFE 0,010 až 0,062 palca. Nízka až stredná Dobrá chemická odolnosť s vyššou tuhosťou Linky manipulované počas údržby Nerezová oceľ 316 0,0025 až 0,020 palca. Až do približne 20 000 psi so správnymi armatúrami Môže uvoľňovať ióny kovov metódami s vysokým obsahom soli alebo párovaním iónov Systémy pracujúce nad 1 000 barov Ak je výber skutočne blízky, porovnanie vedľa seba PTFE a PEEK hadičky v porovnaní s vaším zoznamom mobilnej fázy je zvyčajne najrýchlejší spôsob, ako to vyrovnať. Tolerancie, kvalita rezu a kovania O tom, či sa metóda medzi nástrojmi prenáša čisto, rozhodujú dve položky na výkrese hadičky: tolerancia ID a kvalita rezu. Tolerancia ID sa zapisuje buď ako absolútna hodnota, napríklad /-0,0005 palca (asi /-13 µm), alebo ako percento nominálnej hodnoty. Pretože objem sa meria so štvorcom priemeru, tolerancia sa prevádza priamo na výkyv objemu a výkyv je úmerne väčší na malom otvore ako na veľkom. Obrázok 4. Kolísanie objemu spôsobené toleranciou ID (stupnice objemu s druhou mocninou priemeru) /-20 % /-40% /-10% /-20 % ID 0,005 palca /-0,0005 palca ID 0,005 palca /-0,001 palca ID 0,010 palca /-0,0005 palca ID 0,010 palca /-0,001 palca Nominálny otvor a uvedená tolerancia verzus výsledná zmena objemu Vypočítané z V ∝ d². Tolerancia /-0,0005 palca na otvore 0,005 palca už posúva objem linky o zhruba dvadsať percent. Kvalita rezu je druhá polovica problému. Rúrka zrezaná pod uhlom alebo ponechaná s ryhom na konci nemôže dosadnúť priamo na kužeľ portu 10-32. Výsledkom je malý zachytený objem priamo pred kolónou, čo je klasická príčina extra šírky piku, ktorú neodstráni žiadna úprava kolóny. Fréza s vodiacou lištou so žiletkou vytvára štvorcovú plochu bez otrepov; diagonálna fréza nie. Kovania ukončia montáž. 1/16 palca OD je štandardný pre 10-32 kužeľové porty a matice PEEK utiahnuté prstom sú obvyklou voľbou pre hadičky PEEK, pretože spoľahlivo tesnia a možno ich znova použiť. Prílišné utiahnutie je bežnou chybou: tečie polymér za studena, zužuje dieru v spoji a ticho pridáva protitlak aj mŕtvy objem. Čo patrí na nákres potrubia Špecifikácia, ktorá prežije zmenu dodávateľa, obsahuje šesť položiek: triedu materiálu a farbivo, nominálny vnútorný priemer s toleranciou, vonkajší priemer, dĺžku rezu s toleranciou, stav čela rezu a požiadavky na čistotu alebo extrahovateľné položky pre zamýšľaný režim detekcie. Štvorcová tvár rezu bez otrepov ID 0,005 palca lumen VN 1/16 palca (1,59 mm) Stena 0,029 palca (0,73 mm) Obrázok 5. Izometrický pohľad na trubicu s vonkajším priemerom 1/16 palca s vnútorným priemerom 0,005 palca. Rezané čelo a stena sú dva znaky, ktoré sa najčastejšie nešpecifikovali a neskôr sa pripisovali stĺpu. OD a ID sú čísla, ktoré kupujúci kontrolujú ako prvé, no sú to dve najmenej často písané s toleranciou. Na otvore 0,005 palca je rozdiel medzi /-0,0005 palca a nešpecifikovanou toleranciou dvadsaťpercentný výkyv v objeme vedenia, ktorý je dostatočne veľký na posunutie retenčného času pri výmene hadičiek medzi nástrojmi. Výrobná stránka: Tolerancia vytláčania je produkt Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Pre každého, kto špecifikuje presné polymérové rúrky, sú relevantné tieto možnosti: čisté priestory v súlade s GMP s rozlohou takmer 20 000 m², 15 dovážaných extrúznych liniek s jednoduchým, dvojitým a trojitým koextrúznym lisovaním, osem vyhradených extrúznych liniek PEEK, certifikácia ISO 13485:2016 a OEM/ODM programy, ktoré fungujú z výkresu a zásobníka tolerancií a nie z katalógového čísla. Často kladené otázky o UHPLC hadičkách Q1. Čo sú UHPLC hadičky a ako sa líšia od HPLC hadičiek? Rovnaká práca, tesnejšie čísla. Systémy UHPLC bežia pri vyšších tlakoch s kolónami pod 2 µm, takže čiara medzi injektorom a kolónou má normálne menší vnútorný priemer, zvyčajne 0,0025 až 0,005 palca, a užšiu toleranciu vnútorný priemer ako konvenčné vedenie HPLC. Q2. Aké ID hadičky by som mal použiť pre UHPLC? Použite 0,0025 až 0,005 palca od injektora k kolóne, 0,005 až 0,010 palca od kolóny k detektoru a 0,020 palca alebo viac na nízkotlakovej strane, ako je vstup čerpadla a odpad. Q3. Je hadička PEEK vhodná pre UHPLC? Áno, pre väčšinu podmienok metódy a je to obvyklá odpoveď, keď musí byť dráha toku bez kovu. Najprv skontrolujte kompatibilitu rozpúšťadla, pretože PEEK napučiava v DMSO, THF a dichlórmetáne, a zostaňte v rámci menovitého tlaku pre špecifické ID. Q4. PEEK alebo rúrka z nehrdzavejúcej ocele pre UHPLC? Nerezová oceľ zvláda najvyššie tlaky, až do približne 20 000 psi so správnymi armatúrami, ale môže uvoľňovať kovové ióny a interagovať s činidlami na párovanie iónov. PEEK je inertný a biokompatibilný, s nižším tlakovým stropom a obmedzeniami rozpúšťadiel. Q5. Ako odrežem PEEK hadičky bez vytvorenia mŕtveho objemu? Použite frézu s vodiacou lištou so žiletkou, aby bola plocha štvorcová a bez otrepov, potom pred inštaláciou skontrolujte koniec. Uhlový alebo ostrý rez nebude tesniť naplocho proti kužeľu portu a zanechá zachytený objem pred kolónou. Q6. Prečo sa po výmene hadičiek posunie retenčný čas? Zvyčajne ide o zmenu objemu extra stĺpca alebo toleranciu ID. Dlhšia línia alebo väčší otvor pridáva objem a rozširuje vrcholy; vývrt mimo tolerancie robí to isté menej predvídateľne, a preto tolerancia patrí do objednávky. .article-section{background:#ffffff;border-radius:10px;padding:20px 24px;margin:0 0 18px 0;box-shadow:0 1px 3px rgba(16,42,80,0.08);}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;border-left:6px solid #0f6fb8;padding-left:12px;color:#12314f;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0f3862;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin:12px 0;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f2f7fc;color:#12314f;text-align:left;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section:nth-of-type(1){border-top:4px solid #0f6fb8;}.article-section:nth-of-type(2){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(3){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:nth-of-type(4){border-top:4px solid #7a4fd0;background:#faf8ff;}.article-section:nth-of-type(5){border-top:4px solid #0f6fb8;background:#f5f9fd;}.article-section:nth-of-type(6){border-top:4px solid #12a37a;background:#f6fbf9;}.article-section:nth-of-type(7){border-top:4px solid #b8860b;background:#fffdf5;}.article-section:last-of-type{border-top:4px solid #0f6fb8;background:#eef6ff;}.key-fact{background:#0f6fb8;color:#ffffff;border-radius:8px;padding:14px 18px;font-size:16px;margin-bottom:14px;}.chart-figure{width:440px;margin:18px auto;text-align:center;}.chart-figure svg{display:block;width:440px;height:auto;margin:0 auto;}.chart-caption{font-size:13px;color:#5d7086;text-align:center;margin-top:8px;}.faq-grid{display:grid;grid-template-columns:repeat(2,minmax(0,1fr));gap:14px;}.faq-item{background:#ffffff;border:1px solid #cfe0f2;border-radius:10px;padding:14px 16px;}.faq-item h3{margin-bottom:8px;}.faq-item p{margin-bottom:0;font-size:15px!important;}.faq-item:nth-child(4n 1){border-left:5px solid #0f6fb8;}.faq-item:nth-child(4n 2){border-left:5px solid #12a37a;}.faq-item:nth-child(4n 3){border-left:5px solid #b8860b;}.faq-item:nth-child(4n 4){border-left:5px solid #7a4fd0;}@media (max-width:640px){.chart-figure{width:100%;}.chart-figure svg{width:100%;height:auto;}.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
14Oct-2026Vstrekovanie PEEK: Sprievodca kontrolou teploty, nástrojov a defektovVstrekovanie PEEK nie je výmena za PC, ABS alebo nylon. Proces vyžaduje formu udržiavanú pri teplote 150 – 200 °C, živicu vysušenú na úroveň vlhkosti meranú v nízkych stovkách ppm a taveninu, ktorá zostáva nad 360 °C od dýzy po poslednú dutinu. Dosiahnite tieto tri podmienky a diely si udržia svoje rozmery počas opakovaných cyklov autoklávu; vynechá jeden a diel často vyzerá perfektne na tlači a zlyhá po týždňoch. Známy príklad: lisovaný PEEK luer náboj prejde rozmerovou kontrolou, potom praskne na koreni závitu po troch cykloch parnej sterilizácie pri 134 °C. V cele sa nič nezmenilo okrem chladiča, ktorý v teplejších dňoch stiahol nástroj až na 90 °C. Koža zamrzla ako amorfná, jadro sa stále zmenšovalo a zvyškové napätie našlo najostrejší roh dielu. Tento jediný príbeh obsahuje väčšinu toho, čím sa lisovanie PEEK líši od každodenných technických plastov – materiál odmeňuje kontrolu a trestá skratky. Prečo PEEK porušuje štandardné formovacie predpoklady PEEK sa topí približne pri 343 °C a jeho sklený prechod je blízko 143 °C, takže medzera medzi tečúcou a zmrazenou hmotou je úzka. Obyčajné živice sa formujú do nástrojov udržiavaných medzi 30 °C a 80 °C. Nástroje PEEK zvyčajne bežia pri 150 – 200 °C a triedy s vysokou kryštalinitou sa niekedy posúvajú vyššie. Z toho vyplývajú dva praktické dôsledky. Po prvé, nástroj sa stáva vyhrievanou zostavou a nie oceľovým blokom: kazetový alebo olejový ohrev, izolačné platne a teplotné rozťažnosti uzáverov musia byť navrhnuté už od začiatku. Po druhé, časy cyklov sa predlžujú – 30 až 60 sekúnd je normálne pre skromnú časť steny a hrubé časti trvajú dlhšie, pretože časť nemožno vysunúť, kým jadro dostatočne nevychladne, aby si udržalo svoj tvar. PP / PE 30-60 ABS 60-80 PC 80–120 PEEK 150–200 Typická teplota povrchu formy sa pohybuje podľa skupiny polymérov v °C. Dĺžka pruhu označuje stred rozsahu. Okno procesu, číslo po čísle Procesné okno je užitočné len vtedy, keď sú čísla zapísané a potom spochybnené skutočným pokusom. Nižšie uvedené hodnoty sú typickými východiskovými bodmi pre neplnené triedy PEEK; zlúčeniny plnené vláknami menia správanie sa tlaku a zmršťovania a každý nástroj by mal byť overený samostatne. Východiskové parametre pre neplnené vstrekovanie PEEK. Pred vykonaním skúšky si overte podľa údajového listu dodávateľa živice. Parameter Typický východiskový bod Prečo na tom záleží Sušenie živice 150 °C 3–6 h, sušička sušidla, rosný bod pod -40 °C Vlhkosť spôsobuje strieborné pruhy, dutiny a povrchové chyby Teplota topenia 360 až 400 °C Pod približne 350 °C je tavenina príliš tuhá, aby vyplnila tenké steny Teplota formy 150 až 200 °C Jediná najväčšia páka na kryštalinitu, dotvarovanie a rozmerovú stabilitu Rýchlosť vstrekovania Stredné až vysoké, profilované Pomalé plnenie riskuje krátke zábery; nekontrolované plnenie spôsobuje tryskanie a horenie Udržiavanie tlaku Závisí od dutiny, zvyčajne 60–100 MPa Kompenzuje vysoké zmrštenie; nadmerný tlak blokuje stres Spätný tlak 5-15 barov Udržuje šmykové zahrievanie v skrutke pod kontrolou Rýchlosť skrutky Nízke, okolo 50-80 ot./min Vysoký strih degraduje taveninu a vytvára čierne škvrny Žíhanie Postupný nárast na približne 200 °C, držanie 2–4 hodiny, pomalé ochladzovanie Uvoľňuje zvyškové napätie pred sterilizáciou a montážou Rozhodnutia o nástrojoch, ktoré sa neskôr nedajú opraviť Viskozita taveniny PEEK zostáva vysoká aj pri 400 °C, takže nástroj musí byť veľkorysý všade tam, kde je tavenina najtenšia. Toto sú body, ktoré najčastejšie rozhodujú o tom, či projekt beží alebo sa zastaví. Brány: zamerajte sa na priemer aspoň 1 mm na malých lekárskych častiach. Dole zapichnite vráta, ktoré strihajú taveninu a zanechávajú slabé zvarové línie. Bežci: celookrúhle, krátke a dobre izolované. Horúci kanálik s vyhrievanou tryskou chráni vtok pred zamrznutím medzi výstrelmi. Oceľ: druhy plnené sklom a uhlíkom sú abrazívne. Kalená nástrojová oceľ a leštené prietokové cesty znižujú opotrebovanie a čierne škvrny. Zmrštenie: nevyplnený PEEK sa bežne pohybuje v blízkosti 1,2–1,5 % lineárneho. Materiály naplnené vláknami sa zmršťujú menej v smere toku a viac naprieč ním, takže usporiadanie dutín musí sledovať orientáciu vlákna. Ponor a polomery: Ponor 1–2°, veľké polomery a žiadne ostré vnútorné rohy. PEEK je citlivý na zárez a zvyškové napätie sa koncentruje presne tam. Vyhrievaná dutá doska 150 až 200 °C Tryska s horúcim vtokom Brána Dutina časti Izometrický pohľad na nástroj PEEK: vyhrievaná doska dutiny, tryska horúceho kanála napájajúca veľkorysú bránu a dutina zapustenej časti. Kryštalickosť, žíhanie a vlastnosti, ktoré skutočne dodávate Teplota formy nie je len číselník času cyklu. Rozhoduje o kryštálovej štruktúre vo vnútri dielu, ktorý posielate. Horúci nástroj umožňuje usporiadať polymérne reťazce, keď sa diel ochladzuje, čím sa získa kryštalická koža s vyššou tuhosťou, lepšou odolnosťou proti opotrebovaniu a silnejšou odolnosťou voči chemickému napadnutiu. Studený nástroj zmrazuje kožu v amorfnom stave: tvrdší a ťažnejší v krátkodobom horizonte, ale náchylný na zmenu rozmerov, keď diel prvýkrát uvidí sterilizačné teplo, pretože zmrazená koža sa pokúša kryštalizovať neskôr - v prevádzke, nie vo forme. Žíhanie uzatvára túto medzeru. Postupný nárast na približne 200 °C, zdržanie na dve až štyri hodiny a pomalé chladenie uvoľňuje napätie, ktoré vzniká počas plnenia a balenia. V prípade častí smerujúcich k implantátu alebo vysoko presných častí nie je tento krok voliteľný; je súčasťou špecifikácie. nízka mierny vysoká veľmi vysoká 60 °C 120 °C 170 °C 200 °C Schematický trend dosiahnuteľnej kryštalinity voči teplote formy pre pomaly kryštalizujúci stupeň PEEK. len orientačné; skutočné hodnoty závisia od stupňa a rýchlosti chladenia. Chyby, hlavné príčiny a opravy Väčšina odmietnutí PEEK spadá do šiestich skupín a každá z nich poukazuje skôr na konkrétne prostredie než na samotný materiál. Bežné chyby výlisku PEEK zmapované na ich najpravdepodobnejšie príčiny a nápravné opatrenie, ktoré treba najskôr vyskúšať. Defekt Pravdepodobná príčina Prvé nápravné opatrenie Krátky záber Tavenie príliš studené, plnenie príliš pomalé, brána príliš malá Zvýšte teploty suda, profilujte rýchlejšie plnenie, zväčšite bránu Strieborné pruhy alebo prázdne miesta Vlhkosť v živici Vysušte pri teplote 150 °C počas 3–6 hodín a overte rosný bod sušiča Čierne škvrny alebo spáleniny Prehrievanie, zavesenie skrutky, vysoký protitlak Vyčistite, znížte protitlak a rýchlosť skrutky, skontrolujte skrutku Deformácia po sterilizácii Studená forma, žiadne žíhanie, nevyvážené chladenie Zvýšte teplotu formy, pridajte postupné žíhanie, vyvážte chladenie Slabé zvarové línie Nízka teplota na zvare alebo kontaminácia Zvýšte teplotu taveniny a formy, premiestnite bránu Praskliny na rebrách a rohoch Prebalenie, ostré rohy, studený nástroj Znížte prídržný tlak, pridajte polomery, zvýšte teplotu formy Od lisovaných častí PEEK až po hotové katétrové systémy V minimálne invazívnych zariadeniach sa PEEK zvyčajne objavuje tam, kde sa stretáva teplo, trenie a presnosť: náboje typu luer, komponenty rukoväte a ventilov, telá konektorov, prelisované spoje a výstužné prvky, ktoré musia prežiť opakovanú sterilizáciu parou pri 134 °C bez toho, aby stratili tvar. Lisovanie zvláda tieto diskrétne tvary; extrúzia pokrýva rúrkovú geometriu, ktorá prechádza rovnakým zariadením. Obidve cesty musia byť kvalifikované podľa rovnakých cieľov kryštalinity a čistoty, a preto ich medicínske programy čoraz častejšie nakupujú od jedného dodávateľa. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Na strane výroby prevádzkuje LINSTANT čistú dielňu s rozlohou takmer 20 000 m² v súlade s GMP podľa systému kvality ISO 13485:2016, s 15 dovezenými extrúznymi linkami, 8 špecializovanými extrúznymi linkami PEEK, 2 vstrekovacími linkami a približne 40 zváracími a formovacími súpravami. Táto zmes umožňuje, aby sa lisovaný konektor PEEK a jeho extrudovaný hriadeľ vyvinuli proti sebe namiesto toho, aby sa následne spájali – dôvod, prečo sa hadičky PEEK stali takým ústredným bodom v minimálne invazívnom dizajne zariadenia, ako je uvedené v našej diskusii o prečo sú hadičky PEEK v medicínskej technike horúce . Tam, kde súčiastka potrebuje lisované prvky aj prísne obrobené tolerancie, alebo je potrebný prototyp pred rezaním nástroja, sekundárne procesy preklenú medzeru. Pre tímy, ktoré radšej odovzdajú celú špecifikáciu, než by ju rozdelili medzi dodávateľov, Vývoj OEM/ODM pokrýva zosúladenie dizajnu, nástroje, lisovanie, vytláčanie a konečnú úpravu v rámci jedného systému kvality. Vstrekovanie PEEK: Často kladené otázky Q1. Na čo sa vstrekovanie PEEK používa v zdravotníckych pomôckach? Lisovaný PEEK sa používa na náboje luer, telá konektorov, rukoväte, časti ventilov a výstužné komponenty – všade tam, kde si zariadenie musí udržať rozmery počas autoklávových cyklov pri 134 °C a odolávať opakovanému vystaveniu chemikáliám. Q2. Akú teplotu formy vyžaduje PEEK? Väčšina neplnených tried má povrch formy medzi 150 °C a 200 °C. Pod týmto rozsahom koža zamrzne amorfne, kryštalinita klesne a diel je náchylný na tečenie a deformáciu po sterilizácii. Q3. Môže byť PEEK lisovaný na štandardnom vstrekovacom stroji? Často áno, za predpokladu, že valec dosiahne 400 °C, skrutka a spätný ventil sú odolné proti opotrebeniu, sušič dokáže udržať nízky rosný bod a nástroj sa dá vyhrievať a izolovať. Dodatočné úpravy sú bežné; studený nástroj nie je. Q4. Prečo potrebuje PEEK sušenie a žíhanie? Absorbovaná vlhkosť spôsobuje strieborné pruhy, dutiny a povrchové defekty, preto sa živica suší pri 150 °C 3–6 hodín. Žíhanie pri teplote okolo 200 °C s pomalým chladením uvoľňuje vnútorné napätie predtým, ako sa diel dostane do sterilizačného alebo montážneho zaťaženia. Q5. Vstrekovanie PEEK alebo CNC obrábanie – čo je lepšie? Obrábanie vyhovuje prototypom a malým objemom, pretože neexistujú žiadne náklady na nástroje. Lisovanie zvíťazí, keď ročný dopyt dosiahne niekoľko tisíc dielov alebo geometria nesie prvky, ktoré sú nepraktické pre obrábanie, ako sú vnútorné podrezania a jemné rebrá. Q6. Je vstrekovaný PEEK biokompatibilný a sterilizovateľný? PEEK má dlhú históriu v aplikáciách implantátov a nástrojov, ale na kvalite záleží. S podpornou dokumentáciou a testovaním podľa normy ISO 10993 špecifikujte živicu na lekárske účely alebo implantáty a podľa potreby overte sterilizáciu parou, etylénoxidom, gama alebo elektronickým lúčom. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section .chart{width:440px;margin:0 auto 20px;padding:14px 14px 10px;border:1px solid #dde3e8;border-radius:6px;background:#fbfcfd;box-sizing:border-box;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .chart figcaption{font-size:13px;line-height:1.5;color:#5a6672;text-align:center;margin-top:10px;}.article-section .bars{display:flex;flex-direction:column;gap:9px;}.article-section .bar-item{display:flex;align-items:center;font-size:13px;color:#33414d;}.article-section .bar-name{flex:0 0 80px;}.article-section .bar-track{flex:1;height:14px;background:#eceff3;border-radius:3px;overflow:hidden;margin-right:8px;}.article-section .bar-fill{display:block;height:100%;}.article-section .bar-f1{width:23%;background:#a8bcc7;}.article-section .bar-f2{width:35%;background:#8aa9b8;}.article-section .bar-f3{width:50%;background:#5f8ba1;}.article-section .bar-f4{width:88%;background:#c0562f;}.article-section .bar-num{flex:0 0 56px;text-align:right;font-size:12px;}.article-section .cols{display:flex;align-items:flex-end;justify-content:space-around;height:150px;}.article-section .col{display:flex;flex-direction:column;justify-content:flex-end;align-items:center;width:70px;}.article-section .col-val{font-size:12px;color:#33414d;margin-bottom:4px;}.article-section .col-bar{display:block;width:44px;border-radius:3px 3px 0 0;}.article-section .col-h1{height:48px;background:#a9c9c1;}.article-section .col-h2{height:78px;background:#78ab9f;}.article-section .col-h3{height:104px;background:#4b8a7c;}.article-section .col-h4{height:118px;background:#2c6257;}.article-section .col-axis{display:flex;justify-content:space-around;border-top:1px solid #ccd5db;margin-top:6px;padding-top:4px;}.article-section .col-axis span{width:70px;text-align:center;font-size:12px;color:#5a6672;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fa;border-left:4px solid #2f6f8f;border-radius:4px;padding:12px;}.article-section .faq-item h3{color:#1d4e6b;}.article-section .faq-item p{color:#3a4750;margin-bottom:0;}.article-section .faq-item:nth-child(even){background:#f8f3f1;border-left-color:#c0562f;}.article-section .faq-item:nth-child(even) h3{color:#8f3f21;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
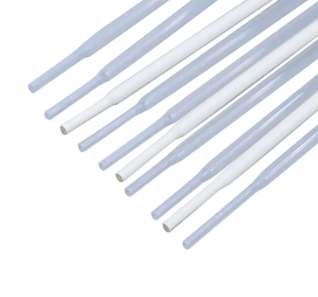
-
10Oct-2026Vysvetlenie vytláčania katetra: Tolerancia, materiály a kontrola procesuVýkyv s hrúbkou steny 0,03 mm vyzerá na výkrese neškodne. Na lavičke sa zmení na zlom v oblúku aorty, balónik, ktorý nebude sledovať, alebo hemostatický ventil, ktorý kvapká. Podľa našich skúseností väčšina sťažností na funkčnosť katétra súvisí skôr s vytláčacou líniou než s dizajnom katétra. Krátka odpoveď: extrúzia katétra definuje tolerančné pásmo, ktoré môžete držať, dostupnú silu väzby a ako opakovateľné bude hotové zariadenie v mierke. Urobte správne okno vytláčania a každý ďalší krok bude jednoduchší. Pomýlite sa a žiadne vyklápanie, lepenie alebo montáže zariadenie nezachránia. Táto príručka obsahuje informácie o tom, čo vlastne vytláčanie riadi, premenné procesu, na ktorých záleží, polyméry, ktoré sa správajú odlišne na tej istej skrutke, chyby, ktoré sa prejavia ako prvé, a kontroly kvality, ktoré bránia tomu, aby sa overený proces unášal. Čo kontroluje extrúzia katétra pred čímkoľvek iným Extrúzia je krok, ktorý fixuje geometriu, ktorú predpokladá každý ďalší proces. Ak hriadeľ vyjde z linky s 12-percentnou variáciou steny, fázy opletenia, pretavenia a tvarovania hrotu prevezmú túto variáciu a zosilnia ju. To je dôvod, prečo skúsené tímy uzamknú vytláčacie okienko pred dokončením návrhu katétra, nie až potom. Na typickom intervenčnom hriadeli najviac záleží na piatich výstupoch: vonkajší priemer, hrúbka steny a sústrednosť, oválnosť, povrchová úprava vnútorného lúmenu a rozmerová stabilita naprieč celou cievkou. Tabuľka 1. Typické komerčné ciele pre hadičky intervenčného katétra; konečné limity musia vychádzať zo špecifikácie zariadenia a musia byť overené na vašej vlastnej linke. Parameter Typický cieľ Prečo je to dôležité po prúde Vonkajší priemer /-0,02 až /-0,05 mm na 1-3 mm hadičke Francúzska veľkosť, strih puzdra, výmena katétra Hrúbka steny / sústrednosť Do 10 % nominálnej steny Odolnosť proti zalomeniu, roztrhnutiu, konzistencia pretavenia Oválnosť Nízke jednociferné percento Tesnenie ventilu, tvarovanie hrotu, tesné spoje Drsnosť vnútorného povrchu Submikrónové Ra na lúmene Sledovateľnosť, splachovací objem, priľnavosť povlaku Stabilita medzi cievkami Rovnaký pás po celej dĺžke Výťažok zostavy a automatické podávanie Tenkostenné šachty sú miesta, kde sú tieto čísla ťažké. Keď stena klesne o 0,05 mm, tavenina má menej priestoru na uvoľnenie a odťahové okienko sa prudko zužuje. Ultratenkostenné lekárske hadičky na presnú prepravu tekutín Ultratenká extrudovaná lekárska hadička podporuje presné vnútorné priemery a materiálové možnosti, ako sú TPU, Pebax a PEEK pre minimálne invazívne použitie a použitie s kvapalinovými kanálmi. Zobraziť produkt → Vytláčacia linka, krok za krokom Väčšina hadičiek katétra sa vyrába na jednoskrutkových alebo dvojskrutkových vedeniach s krížovou hlavou a vákuovým dimenzovaním. Nižšie uvedená sekvencia je štandardná, ale každý krok nesie kontrolný bod, ktorý rozhoduje o konečnej tolerancii. Sušenie a manipulácia s materiálom. Hygroskopické živice, ako sú blokové kopolyméry na báze polyamidu a TPU absorbujú vlhkosť. Nevysušené pelety vytvárajú bubliny, gél a povrchové pruhy, ktoré sa objavujú len niekoľko hodín po výrobnom cykle. Kŕmenie a topenie. Geometria skrutky a kompresný pomer určujú, ako jemne sa polymér topí. Živice citlivé na strih potrebujú zónu postupného stláčania, aby sa zabránilo degradácii. Stabilita dávkovania a tlaku. Zmena tlaku taveniny sa premieta takmer priamo do zmeny priemeru. Zubové čerpadlo alebo dobre nastavená dávkovacia zóna túto krivku splošťuje. Krížová hlava a sťahovanie. Forma určuje tvar; pomer ťahu medzi výstupom z formy a konečnou veľkosťou rúrky nastavuje stenu. Malé zmeny tu rýchlo posúvajú hrúbku steny. Chladenie a dimenzovanie. Vákuové dimenzovanie nádrží a kontrola teploty vody určujú kruhovitosť a kvalitu povrchu. Príliš rýchle ochladzovanie zamrazí napätie do steny. Vzlet, meranie a navíjanie. Konštantné napätie zabraňuje vzniku strií a ovalít; in-line meracie záchytky sa unášajú skôr, ako sa celá cievka premrhá. pelety vákuové dimenzovanie SPC spätná väzba kontrola napätia Extrudér Chladiaci kúpeľ Laserový OD meradlo Sťahovák na vzlet Izometrický pohľad na hadičku: polymér vstupuje do extrudéra, tavenina sa tvaruje v matrici s krížovou hlavou, dimenzuje sa vo vákuu, meria sa laserovým meradlom a odťahuje sa pri konštantnom napätí. Každý blok je kontrolný bod, nie len stroj. Výber materiálu Prepíše okno teploty Rovnaká skrutka a matrica sa s novou živicou správajú úplne inak. Polyamidové blokové kopolyméry, ako je proces Pebax a TPU v miernom rozsahu valcov, zatiaľ čo PEEK a fluórpolyméry vyžadujú špeciálne línie, nástroje odolné voči korózii a dlhšie cykly čistenia. Prechod linky z PEEK späť na nízkoteplotný elastomér je zriedkakedy ekonomický, a preto špecialisti uchovávajú oddelenú extrúznu kapacitu pre vysokoteplotné polyméry. 0 100 200 300 400 210 200 230 350 380 Pebax TPU PVDF FEP PEEK Reprezentatívne nastavené hodnoty suda, stupne C O tom, ktorá architektúra hriadeľa má zmysel, rozhoduje okrem teploty profil vlastností každého polyméru. Pevný, tepelne odolný materiál nie je automaticky najlepšou voľbou pre dráhový hriadeľ. Tuhosť Tepelná odolnosť Mazavosť Stlačiteľnosť Flexibilita PEEK Pebax / TPU PEEK a polyimid dosahujú vysokú tuhosť a tepelnú odolnosť; Pebax a TPU majú vysokú flexibilitu. Väčšina moderných hriadeľov spája oba svety prostredníctvom viacvrstvovej koextrúzie, kde mäkká vonkajšia vrstva nesie hydrofilný povlak a tuhá vnútorná vrstva nesie lúmen. Ak sa chcete bližšie pozrieť na to, ako sa táto technológia používa v praxi, pozrite si tento prehľad viacvrstvová koextrúzia katétra . Lekárske viacvrstvové hadičky pre katétre a podávanie liekov Viacvrstvová extrudovaná hadička kombinuje vnútornú biokompatibilitu s vonkajšou silou alebo ochranou, podporné katétre, infúzne, drenážne a liekové systémy s prísnymi toleranciami. Zobraziť produkt → Odkiaľ chyby vytláčania v skutočnosti pochádzajú Poruchy sa zriedka objavujú náhodne. Pri odstraňovaní problémov vo výrobe zodpovedá za väčšinu odmietnutých spoolov rovnakých päť hlavných príčin. Vlhkosť a sušenie materiálu 34 % Teplotný profil a konštrukcia skrutiek 26 % Tlak matrice a ťah dole 18 % Chladenie, vákuum a vzlet 14 % Manipulácia, navíjanie a sekundárne operácie 8% Ilustratívna distribúcia založená na typických vzorcoch riešenia problémov pri výrobe lekárskych hadičiek, nie na nameranej priemyselnej štatistike. Posun priemeru zvyčajne poukazuje na nestabilitu tlaku taveniny alebo nesúlad rýchlosti vzletu. Gély a čierne škvrny indikujú neúplné čistenie, degradovanú živicu v mŕtvych zónach alebo vlhkosť. Excentricita steny často pochádza z centrovania matrice alebo nevyváženého podtlaku v objímke veľkosti. Lom taveniny a drsnosť sa objaví, keď výstupná rýchlosť prekročí to, čo geometria matrice dokáže zvládnuť pri danej teplote. Ovalita na cievke je skôr problémom napätia a vinutia než problémom vytláčania. Tolerancie, In-line meranie a kontrola kvality Overený proces nie je stabilný proces navždy. Nastavenia vákua sa posúvajú, opotrebovávajú sa matrice a nová dávka živice môže zmeniť viskozitu taveniny. Nepretržité meranie je jedinou praktickou obranou. 8 4 0 -4 -8 Uzavreté ovládanie Unášaná línia 0 h 2h 4h 6h 8h Odchýlka vonkajšieho priemeru v mikrónoch počas výrobného cyklu Praktické kontrolné opatrenia na extrúznej linke katétra zahŕňajú: Laserové alebo ultrazvukové meranie v pevných intervaloch, zaznamenávané podľa polohy cievky. Štatistická kontrola procesu na OD, stene a ovalite, s pravidlami reakcie namiesto kontroly po fakte. Inštalácia, prevádzková a výkonnostná kvalifikácia na každej novej kombinácii matrice a živice. Úplná sledovateľnosť šarže od šarže peliet po hotovú cievku podľa systému kvality, ako je ISO 13485. Zdokumentované ovládanie zmien pre akúkoľvek úpravu, ktorá sa dotkne overeného okna. Od vytláčanej trubice po hotový katéter Extrúzia je zvyčajne prvou z niekoľkých operácií. Sekundárne procesy, ako je naklápanie, rozširovanie, dierovanie, spájanie pretavením, opletenie a tepelne zmrštiteľná laminácia sú to, čo premení cievku s hadicou na pracovný hriadeľ. Tieto kroky do značnej miery závisia od toho, čo sa stalo proti prúdu: lúmen, ktorý je mierne vychýlený, nebude spoľahlivo tesniť proti hemostatickému ventilu a stena so zamrznutým napätím sa počas pretečenia deformuje. Komplexné usporiadanie lúmenu kladie najvyššie nároky na krok vytláčania. Viaclúmenové profily s dvomi, tromi alebo viacerými kanálmi vyžadujú vyvážený prietok cez hubicu, aby si každý lúmen zachoval svoj tvar a prierez po celej dĺžke. Viaclúmenové lekárske hadičky pre zložité konštrukcie katétrov Extrudované hadičky s prispôsobiteľnými viacerými kanálmi umožňujú simultánny prístup pre vodiace drôty, lieky a plyny pri koronárnej, dialyzačnej, endoskopickej a neurovaskulárnej aplikácii katétra. Zobraziť produkt → Výber partnera na extrudovanie Pre výrobcov zariadení je dodávateľ extrúzie efektívne súčasťou konštrukčného tímu. Rozdiel medzi dodávateľom komponentu a vývojovým partnerom sa prejavuje v tom, ako skoro sú zapojení a akú časť procesného okna pre vás môžu zdokumentovať. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Výrobná základňa pokrýva takmer 20 000 štvorcových metrov čistých priestorov v súlade s GMP, s 15 dovezenými extrúznymi linkami podporujúcimi jedno, dvoj a trojvrstvové koextrúzia, ôsmimi špecializovanými linkami PEEK, dvomi vstrekovacími linkami a približne 100 opletacími, navíjacími a nanášacími jednotkami. Materiálové pokrytie zahŕňa PEEK, polyimid, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET a PVDF a sortiment produktov siaha od základnej hadičky cez vystužené drieky a balónikové hadičky až po mikrokatétre a vodiace katétre. Manažérstvo kvality je certifikované podľa ISO 13485:2016. Pre tímy, ktoré potrebujú skôr dizajnovú podporu ako bežné hadičky, Služba OEM a ODM pokrýva spoločný vývoj, nástroje, validáciu procesov a sériovú výrobu. Často kladené otázky Q1. Čo je extrúzia katétra? Je to proces tavenia, ktorý tvaruje polymérne pelety do kontinuálnej hadičky katétra s definovaným vnútorným priemerom, vonkajším priemerom a stenou. Nastavuje geometriu, na ktorej sa spoliehajú všetky neskoršie montážne kroky. Q2. Akú toleranciu môže udržať extrúzia katétra? Dobre riadené vedenia typicky držia vonkajší priemer v rozmedzí od /-0,02 do /-0,05 mm a steny v rozmedzí asi 10 percent nominálnej hodnoty, v závislosti od živice, hrúbky steny a veľkosti potrubia. Q3. Ktoré polyméry sa používajú na vytláčanie hadičiek katétra? Pebax, TPU, PVDF, PET, polyimid, PEEK, PTFE, FEP, PFA a ETFE sú bežné. Výber materiálu ovplyvňuje teplotné okno, tuhosť hriadeľa a stratégiu poťahovania. Q4. Aký je rozdiel medzi jednolúmenovou a viaclúmenovou extrúziou? Hadička s jedným lúmenom má jeden kanál. Viaclúmenové hadičky obsahujú dva alebo viac kanálov do jedného profilu, čo si vyžaduje vyvážený prietok trysky, takže každý lúmen si zachováva svoj prierez pozdĺž dĺžky. Q5. Ako predídete zauzleniu vo vytlačených hadičkách katétra? Sústredné steny, konzistentná hrúbka steny, správna tvrdosť alebo pletená výstužná vrstva a kontrolovaný proces pretavenia zvyšujú odolnosť proti zalomeniu. Q6. Je možné dodať extrudovanú hadičku ako súčasť kompletnej zostavy OEM katétra? áno. Dodávatelia extrúzie so schopnosťou sekundárneho spracovania môžu dodať násady s hrotmi, spájané, opletené alebo potiahnuté, alebo podporovať úplný vývoj vlastného katétra od fázy návrhu až po sériovú výrobu. .article-section{margin-bottom:28px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;}.article-section table{border-collapse:collapse;width:100%;margin-bottom:12px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart{width:440px;margin:0 auto 12px auto;}.article-section .chart svg{display:block;width:100%;height:auto;}.article-section .company-block{background:#f5f9fd;border:1px solid #dbe4ee;border-left:4px solid #2b6cb0;border-radius:6px;padding:16px;margin-bottom:12px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f2f7fd;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-q{font-weight:bold;color:#1a365d;margin-bottom:6px;}.article-section .faq-a{color:#3b4a59;margin-bottom:0;}@media (max-width:640px){.article-section .chart{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 KONTAKTUJTE NÁS
Ak máte záujem o naše produkty, kontaktujte nás
- KONTAKTNÉ ÚDAJE
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTY
- Lekárske extrudované hadičky
- Lekárske vystužené hadičky
- Polyimid
- PEEK
- Balónové hadičky
- Mikro katéter
- Sekundárne procesy
- Teplom zmršťovacia trubica
- Fluórpolymérové lekárske hadičky
- Endoskop
- Negatívny tlakový prístupový plášť
- Vodiaci katéter
- Angiografický katéter
- Vysokotlakové pletené hadičky
- Proces povrchovej úpravy lekárskych hadíc
- CENTRUM SPRÁV
- Správy z priemyslu
- Novinky spoločnosti
- MOBILNÝ TERMINÁL

