Mikrokatéter s veľkosťou 2,7 Fr môže prejsť testom priameho sledovania a stále sa zalomí, keď sa prvýkrát stretne s kľukatou iliakálnou artériou. Keď sa to stane, slabým článkom je zriedka mäkký distálny hrot. Je to hypotrubica tvoriaca proximálny hriadeľ, komponent, ktorý rozhoduje o tom, koľko tlaku a krútiaceho momentu skutočne dosiahne hrot a koľko sa stratí v dôsledku ovalizácie, vybočenia alebo zlyhania väzby. Hypotrubice tiež patria medzi najviac nesprávne špecifikované časti katétra. Čísla meradiel sa miešajú s milimetrovými popismi, hrúbka steny je uvádzaná bez tolerancie a vzor rezu je vybraný z fotografie namiesto cieľa tuhosti. Nižšie uvedené časti sa zaoberajú tým, čo je to hypotrubica, ako sa porovnávajú možnosti nehrdzavejúcej ocele, PEEK a polyimidu, ktoré rozmery nesú skutočné riziko obstarávania a čo je potrebné overiť pred uvoľnením objednávky. Čo je to hypotrubica? Hypotrubica je presná tenkostenná trubica s malým vonkajším priemerom v pomere k jej dĺžke, ktorá sa používa ako posuvný hriadeľ katétra, vodiaceho drôtu, ihly alebo zavádzacieho systému prenášajúceho krútiaci moment. Slovo pochádza z hypodermickej hadičky, ťahaného materiálu z nehrdzavejúcej ocele, ktorý stojí za výrobou ihiel, a teraz sa vzťahuje na akúkoľvek rúrku hriadeľa, ktorá vykonáva rovnakú mechanickú prácu, vrátane verzií z polyméru a vystuženého kompozitu. Na výkresoch a nákupných objednávkach sa objavia dva pravopisy. Hypopotrubie zvyčajne znamená mlynský produkt: rovné dĺžky alebo zvitky ťahaných rúr v nominálnom rozmere. Hypotrubica zvyčajne znamená hotový komponent po rezaní, laserovom profilovaní, odhrotovaní a pasivácii. Keď dodávateľ ponúkne jednu a dodá druhú, dostanete buď surovú rúru, ktorú nikto nevie spojiť, alebo hotový hriadeľ za cenu bez jeho sekundárnych operácií. Menovité rozmery tenkostennej hypo trubice. Hrúbka steny a tolerancia sa líšia podľa dodávateľa a podľa označenia s bežnými, tenkostennými alebo extra tenkými stenami. Gauge Menovitý OD Nominálne ID Typická úloha hriadeľa 34G 0,16 mm (0,0063 palca) 0,08 mm (0,0031 palca) Jemné distálne lúmeny, priechody mikrodrôtov 32G 0,23 mm (0,0090 palca) 0,10 mm (0,0041 palca) Neurovaskulárne distálne drieky 30G 0,30 mm (0,0120 palca) 0,15 mm (0,0060 palca) Vnútorné prvky mikrokatétra 27G 0,41 mm (0,0163 palca) 0,21 mm (0,0083 palca) Výtlačné hriadele s malým priemerom 25G 0,51 mm (0,0203 palca) 0,26 mm (0,0103 palca) Proximálne drieky mikrokatétra 23G 0,64 mm (0,0253 palca) 0,34 mm (0,0133 palca) Diagnostické drieky katétrov 20G 0,90 mm (0,0354 palca) 0,58 mm (0,0230 palca) Vnútorné členy vodiaceho katétra 18G 1,27 mm (0,0500 palca) 0,84 mm (0,0330 palca) Trokar a prístupové šachty Materiály hypo trubice: Čo vám každá možnosť skutočne kúpi Výber materiálu je prvým rozhodnutím o tuhosti a druhým rozhodnutím o biokompatibilite. Každý bežný materiál hypotrubice je už materiálom medicínskej kvality s dlhou históriou zariadenia, takže skutočným rozdielom je mechanické správanie a to, koľko procesných krokov bude hriadeľ následne potrebovať. Nerezová oceľ 304 a 304V Predvolená zostáva nehrdzavejúca oceľ. Modul pružnosti v blízkosti 193 GPa poskytuje najvyšší tlak na jednotku hrúbky steny, je viditeľný pod fluoroskopiou bez prísad a dodávacia základňa pre laserové rezanie je zrelá. Náklady sa objavujú v smere toku: pasivácia, starostlivé odstraňovanie otrepov na kontrolu častíc a lepené spoje, ktoré tolerujú veľmi malú kontamináciu povrchu. PEEK PEEK sedí v strede s modulom v ohybe blízkom 3,8 GPa podľa zverejnených materiálových údajov, zhruba päťdesiatkrát mäkší ako nehrdzavejúca oceľ. To je vlastnosť, keď sa hriadeľ musí opakovane ohýbať bez zalomenia, držať tvarovanú krivku a zostať kompatibilný s MRI. PEEK je priesvitný pre žiarenie, pokiaľ nie je zmiešaný so síranom bárnatým alebo volfrámom, dobre sa spája s plášťami Pebax a nylonom a po vytlačení môže byť rozšírený, naklonený alebo opracovaný. Pre hriadele, kde záleží na mäkkom proximálnom prechode alebo magnetickej kompatibilite, úplne odstraňuje krok spájania kovu s polymérom. Tento prehľad na čo sa PEEK hadička používa v driekoch katétrov pokrýva ďalšie konštrukčné detaily. PEEK hadičky Materiál PEEK má vysokú teplotnú toleranciu a môže pracovať stabilne v prostredí do 250 Celzia pri zachovaní dobrých mechanických vlastností vrátane vysokej... Zobraziť produkt → Polyimid Polyimid is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Lekárske polyimidové hadičky Lekárske polyimidové hadičky exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Zobraziť produkt → Modul pružnosti bežných polymérov hriadeľa (GPa) PEEK Polyimid PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Orientačné hodnoty modulu pružnosti v ohybe sú prevzaté z publikovaných technických údajov polymérov. Nerezová oceľ 304 má približne 193 GPa a je ponechaná mimo stupnice, takže rozdiely polymérov zostávajú čitateľné. Od trubice k šachte: Ako sa z hypotrubice stáva katéter Len málo hotových katétrov je jedna hypotrubica od náboja po hrot. Spoločnou architektúrou je trojzónový hriadeľ: tuhá proximálna časť, ktorá nesie tlak, zosilnená stredná časť, ktorá prenáša krútiaci moment, a mäkká distálna časť, ktorá nasleduje vodiaci drôt bez poškodenia cievnej steny. Proximálna hypotrubica (PEEK alebo 304 SS) Stredný hriadeľ zosilnený opletením alebo cievkou Distálny mäkký hrot Schematický izometrický pohľad na driek trojzónového katétra. Nie do mierky. Kovové hypotrubice sa profilujú skôr rezaním laserom ako zmenou materiálu. Špirálové rezy, prerušované rezy a vzory okien premenia pevnú rúrku na flexibilný segment a rozstup rezu určuje gradient tuhosti. Polymérové hriadele dosahujú rovnaký výsledok s rôznymi nástrojmi: opletením alebo špirálovou vrstvou, plášťom s premenlivou tvrdosťou alebo viacvrstvovým koextrúznym vytláčaním. Pletená konštrukcia poskytuje najvyšší roztrhnutie a krútiaci moment pre danú hrúbku steny, a preto ju používajú zariadenia s menovitým tlakom. Vysokotlakové opletené hadičky Vysokotlakové opletené hadičky alebo vysokotlakové monitorovacie hadičky sa používajú na vstrekovanie kontrastných látok a iných medicínskych roztokov počas PTCA, PCI procedúr alebo angioplastických... Zobraziť produkt → Rozmery a tolerancie, ktoré predstavujú riziko obstarávania Väčšina únikov kvality hypotube sú skôr problémami s rozmerovým zásobníkom ako problémami s materiálom. O tom, či sa hriadeľ zostaví a funguje, rozhodujú štyri čísla: vonkajší priemer, vnútorný priemer, rovnomernosť steny a poloha rezného prvku. Typické hodnoty uvedené v špecifikáciách hriadeľa katétra. Prijateľné limity závisia od triedy zariadenia, hrúbky steny a spôsobu montáže, preto si ich pred rezaním nástrojov písomne dohodnite. Parameter Bežne špecifikované Prečo na tom záleží tolerancia OD ±0,013 mm (±0,0005 palca) Vložte do vodiaceho katétra alebo vonkajšieho plášťa; väzobná línia medzera tolerancia ID ±0,013 mm Priechod drôtu alebo zariadenia; rýchlosť splachovania a vstrekovania Jednotnosť steny 90 % nominálnej steny alebo lepšie Výkon zalomenia a prasknutia pri ohýbaní priamosť (preklenutie) Typicky 0,05 mm na 100 mm Orientácia hrotu, sledovanie, zarovnanie pásu značky Vystrihnúť pozíciu prvku ±0,1 mm Bod prechodu tuhosti a koncentrácia napätia Stav okraja Bez otrepov, odhrotovaný, pasivovaný Vytváranie častíc a obrusovanie vodiaceho drôtu Povrchová úprava Ra 0,4 µm alebo lepšie pri elektrolytickom leštení Trenie, adhézia, trombogenicita Opakovane sa objavujú tri riziká. Po prvé, meracie a metrické popisy sa zmiešajú: požiadavka 25G a požiadavka 0,51 mm sú blízko, ale nie sú identické, a rozdiel sa prejavuje v spoji. Po druhé, tolerancia sa uvádza bez metódy kontroly a ±0,013 mm znamená niečo iné ako laserový mikrometer, optický komparátor a meradlo zástrčky. Po tretie, na výkrese sú vynechané prevýšenie a rovnomernosť steny, aj keď vysvetľujú neúmerný podiel sťažností na zalomenie a orientáciu hrotu. Kovové verzus polymérové hypotubes: Výber podľa funkcie Ak je požiadavkou maximálny tlak v čo najmenšom priemere, stále víťazí nehrdzavejúca oceľ. Ak sa driek musí opakovane ohýbať bez zauzlenia, zostať použiteľný v súprave MRI, vyhnúť sa väzbe kov-polymér alebo prechodu na mäkký hrot bez spoja, lepšou odpoveďou je zvyčajne polymérová alebo vystužená kompozitná hypotrubica. Nižšie uvedené porovnanie hodnotí každý materiál od 1 do 5 podľa piatich kritérií, ktoré riadia väčšinu recenzií dizajnu hriadeľa. PEEK Polyimid Nerezová oceľ 304 Tuhosť Flexibilita Odolnosť proti zalomeniu MRI kompatibilita Ľahkosť lepenia Tlak a krútiaci moment: Nerezová oceľ 304 dáva najviac na jednotku steny; PEEK a polyimid potrebujú hrubšiu stenu alebo vrstvu vrkoča, aby s ním ladili. Odolnosť proti zalomeniu: polyméry víťazia v malých polomeroch ohybu; kov závisí od vzoru rezu a rozstupu. Rádiopacita: nehrdzavejúca oceľ je štandardne viditeľná; polymérové hriadele potrebujú röntgenkontrastnú zlúčeninu alebo značkovacie pásy. Lepenie: polymérové hriadele sa spájajú teplom alebo rozpúšťadlom s plášťami, zatiaľ čo kov potrebuje lepidlo alebo zváranie a prípravu povrchu. Kompatibilita zobrazovania: PEEK a polyimid pracujú v MRI; nerezová oceľ nie. Štruktúra nákladov: kov má nižšie materiálové náklady a viac sekundárnych operácií; polymér má vyššie materiálové náklady a menej procesných krokov. Čo je potrebné overiť pred uvoľnením objednávky hypotube Tri šeky zachytávajú väčšinu drahých prekvapení. Pýtajte sa na spôsob kontroly, nielen na toleranciu. Rovnaký popis ±0,013 mm sa správa odlišne na laserovom mikrometri, optickom komparátore a zástrčkovom meradle, preto pomenujte metódu na výkrese. Potvrďte, či cenová ponuka zahŕňa hotové hypotrubice alebo hypotrubice s frézovanou dĺžkou. Laserové profilovanie, odhrotovanie, pasivácia a kontrola sú samostatné riadkové položky a často samostatné funkcie. Požiadajte o údaje na úrovni šarže o rovnomernosti steny a prehnutí, nielen o osvedčenie o zhode. Tieto dve premenné predstavujú veľký podiel sťažností na zalomenie a orientáciu hrotu hlásených v teréne. Pre programy, ktoré vyžadujú vývoj hriadeľa namiesto katalógovej trubice, an Program hriadeľa katétra OEM/ODM môže pokryť celú reťaz, od vytláčania a opletenia cez laserové profilovanie, lepenie a kontrolu v rámci jedného systému kvality. Tým sa odstránia argumenty, ktoré sa objavujú, keď hypotuba a plášť pochádzajú od rôznych dodávateľov s rôznymi konvenciami merania. O spoločnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Spoločnosť pracuje v čistom priestore s rozlohou takmer 20 000 metrov štvorcových v súlade s GMP a je držiteľom certifikácie ISO 13485:2016 pre riadenie kvality zdravotníckych pomôcok. Výrobné zdroje zahŕňajú dovážané extrúzne linky s jedno, dvoj a trojvrstvovou koextrúznou schopnosťou, špecializované extrúzne linky PEEK, linky na vstrekovanie a veľkú inštalovanú základňu opletacích, navíjacích, nanášacích, zváracích a tvarovacích zariadení. Sortiment zahŕňa medicínske extrudované hadičky, vystužené hadičky, balónové hadičky, teplom zmršťovacie hadičky, fluoropolymérové hadičky, PEEK a polyimidové komponenty, mikrokatétre, vodiace katétre a angiografické katétre, podporované sekundárnymi procesmi a službami povrchovej úpravy. Často kladené otázky o hypotrubiciach Q1. Na čo slúži hypotrubica? Hypotrubica tvorí zatlačiteľný hriadeľ vo vnútri mikrokatétrov, vodiacich katétrov, vodiacich drôtov, ihlových zostáv a systémov na zavádzanie stentov. Prenáša tlak a krútiaci moment z náboja na distálny hrot, pričom udržuje driek dostatočne tenký, aby prešiel úzkymi cievami. Q2. Aký je rozdiel medzi hypotrubicou a hypotrubicou? Hypo hadica je surová rúra s dĺžkou mlyna v nominálnom rozchode. Hypotrubica je hotový komponent po rezaní, laserovom profilovaní, odhrotovaní a pasivácii. Vždy potvrďte, ktorý z nich cenová ponuka zahŕňa, pretože cena a dodacia lehota nie sú rovnaké. Q3. Môžu polymérové rúrky nahradiť hypotrubicu z nehrdzavejúcej ocele? V mnohých šachtách áno. PEEK a polyimidové hypotrubičky odstraňujú väzbu kov-polymér, pridávajú kompatibilitu s MRI a zlepšujú odolnosť proti zalomeniu. Vzdávajú sa axiálnej tuhosti, takže dlhšie alebo vysokotlakové zariadenia zvyčajne pridávajú výstužnú vrstvu opletu alebo cievky. Q4. Aká je najmenšia dostupná veľkosť hypo trubice? Štandardné hypodermické meradlá dosahujú 34G, vonkajší priemer približne 0,16 mm a vnútorný priemer 0,08 mm. Tesnejšie otvory existujú ako položky vývoja na zákazku, ale v tomto meradle sa obmedzujúcim faktorom stáva jednotnosť steny a manipulácia, a nie proces kreslenia. Q5. Na ktorých toleranciách na zákazkovej hypo trubici záleží najviac? Tolerancia vonkajšieho a vnútorného priemeru, rovnomernosť steny a vyklenutie. Rovnomernosť a rovnosť steny vysvetľujú väčšinu sťažností na zalomenie a orientáciu hrotu, no sú to dve hodnoty, ktoré sú najmenej často zapísané na výkrese alebo potvrdené pri prichádzajúcej kontrole. Q6. Vyrábate hypotrubičky a drieky katétrov na mieru? áno. LINSTANT vytláča a spracováva polymérové hadičky z PEEK, polyimidu, PTFE, FEP, PFA, Pebax a TPU a vyrába zosilnené hriadele, pletené hadičky a viacvrstvové komponenty katétrov podľa systému kvality ISO 13485:2016 ako partner OEM/ODM. Výber hypotrubice odmeňuje skoré rozhodnutia. Pred rezaním nástroja upravte cieľ tuhosti, limit rovnomernosti steny a metódu kontroly a zvyšok hriadeľa vyplýva skôr z čísel ako zo zvyku. Či už konečný dizajn skončí ako laserom profilovaná nehrdzavejúca oceľ, PEEK alebo polyimidový hriadeľ alebo pletený kompozit, tie isté tri rozhodnutia určujú, ako sa bude správať vo vnútri nádoby. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
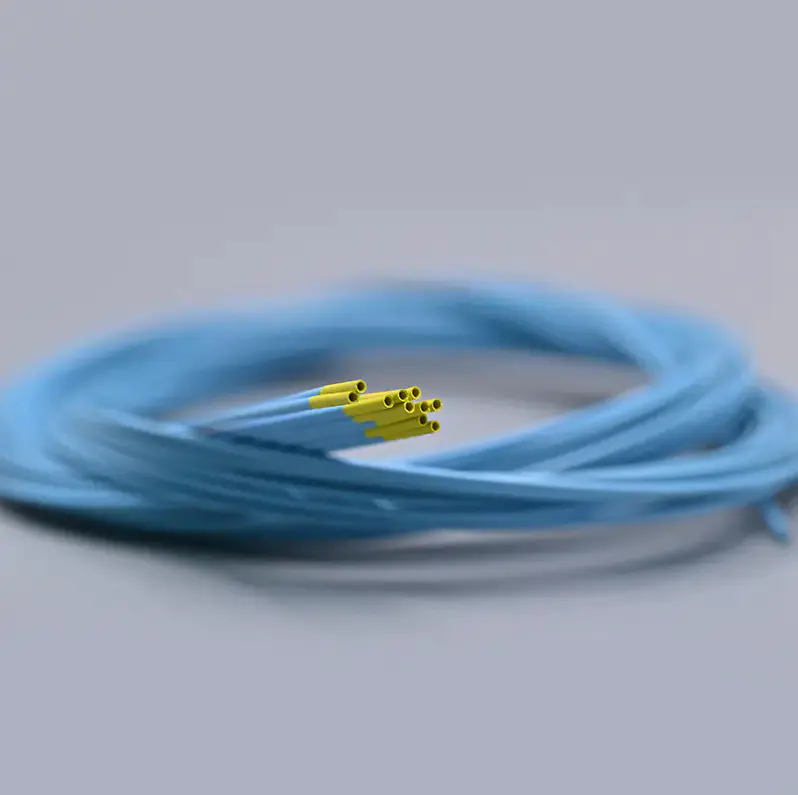
07Oct-2026Vysvetlenie hypotubusov: Materiály, veľkosti a polymérové alternatívy pre katétre

-
15Sep-2026Presné CNC obrábanie PEEK: Kompletný sprievodca komponentmi lekárskej kvalityCNC obrábanie PEEK je jednou z najspoľahlivejších ciest k vysokovýkonným plastovým dielom s vysokou toleranciou. Na rozdiel od základných polymérov si PEEK zachováva svoje mechanické vlastnosti pri vysokých teplotách, odoláva agresívnym chemikáliám a pri použití správnych parametrov stále čisto reže. Pre inžinierov zdravotníckych zariadení je táto kombinácia len ťažko prekonateľná. Čo robí PEEK silným kandidátom na CNC obrábanie? PEEK (polyéteréter ketón) je semikryštalický termoplast s trvalou prevádzkovou teplotou okolo 260 °C a teplotou topenia blízkou 343 °C. Ponúka vysokú pevnosť v ťahu a ohybe, vynikajúcu odolnosť proti tečeniu a nízku absorpciu vlhkosti, čo dáva obrábaným dielom vynikajúcu rozmerovú stabilitu. Tieto vlastnosti vysvetľujú, prečo sa priemyselné odvetvia od letectva až po zdravotníctvo spoliehajú na PEEK pri komponentoch, ktoré musia vydržať opakovanú sterilizáciu, vystavenie chemikáliám a mechanickému namáhaniu. Relatívna výkonnosť nevyplneného PEEK (ilustratívne skóre z typických publikovaných údajov) Pevnosť v ťahu 85 Pevnosť v ohybe 80 Tepelná stabilita 95 Chemická odolnosť 90 Odolnosť proti opotrebovaniu 88 Strojári tiež oceňujú, že PEEK je dostupný v niekoľkých stupňoch – neplnený, plnený sklom, plnený uhlíkovými vláknami a medicínsky. Voľba ovplyvňuje tvorbu triesky, opotrebovanie nástroja a vlastnosti finálneho dielu. Neplnený PEEK sa najľahšie obrába a poskytuje čistý povrch, zatiaľ čo zosilnené druhy dodávajú tuhosť, ale vyžadujú tvrdšie nástroje. Semikryštalická štruktúra tiež znamená, že časti si po sterilizačných cykloch zachovajú svoj mechanický výkon, čo je rozhodujúci faktor pre opakovane použiteľné lekárske nástroje. Najlepšie postupy pri CNC obrábaní PEEK: Čo funguje v skutočnej výrobe PEEK sa správa inak ako kov alebo štandardné plasty. Vytvára skôr dlhé, vláknité triesky ako zlomené triesky, takže kontrola triesok je nevyhnutná. Materiál je tiež citlivý na teplo: príliš veľké trenie môže spôsobiť lokálne roztavenie alebo drsnosť povrchu. Používajte ostré nástroje z karbidu alebo polykryštalického diamantu (PCD). Na väčšinu prác postačuje karbid; PCD znižuje opotrebovanie pri obrábaní plneného PEEK. Na krmive a rýchlosti záleží. Bežným východiskovým bodom je rýchlosť rezania 100-150 m/min s malým zaťažením trieskou, ale vždy si to overte u dodávateľa materiálu. Udržujte zónu rezu chladnú vzduchom alebo, ak je to povolené, zaplavte chladiacou kvapalinou. Tým sa zabráni praskaniu spôsobenému napätím a zachováva sa tolerancia. Pred dokončením zvážte žíhanie polotovaru PEEK. Žíhanie pri 200-220°C uvoľňuje vnútorné pnutie a zlepšuje rozmerovú stálosť. Často odstraňujte vláknité triesky, aby ste zabránili omotaniu náradia. Dia. 4,0 mm ±0,05 mm 6,0 mm V prípade komponentov v tvare rúrky je potrebná dodatočná starostlivosť, aby sa zabránilo zrúteniu steny. Podrobné rady týkajúce sa pílenia a obkladania sú k dispozícii v našom sprievodcovi na ako rezať PEEK hadičky . V praxi konzervatívny prístup – pomalšie otáčky vretena, ostrejší nástroj a nepretržité chladenie – prináša najkonzistentnejšie výsledky. Ak geometria obsahuje tenké steny, pred zmenou geometrie nástroja znížte rýchlosť posuvu. Obrábanie PEEK lekárskej kvality: Aké zmeny? Výrobcovia zdravotníckych pomôcok nemôžu s PEEK zaobchádzať rovnako ako s priemyselnými komponentmi. Surovina musí spĺňať požiadavky na biokompatibilitu, ako je USP trieda VI alebo ISO 10993, a proces obrábania musí chrániť diel pred kontamináciou. To znamená špeciálne vybavenie, filtrovaný vzduch a disciplinované prevádzkové postupy v čistých priestoroch. Úvahy o obrábaní PEEK v priemyselnej a lekárskej kvalite Faktor Priemyselný PEEK Medical PEEK Certifikácia materiálu Štandardný údajový list USP trieda VI / ISO 10993 Životné prostredie Štandardný obchod Čistá miestnosť (ISO 7 alebo lepšia) Obmedzenia náradia Štandardné chladiace kvapaliny povolené Minimalizujte kontamináciu maziva Dokumentácia Základná kontrola Úplná sledovateľnosť šarže a DHR Typické použitie Letectvo, automobilový priemysel Katétre, chirurgické nástroje, implantáty Podľa našich skúseností je prechod z priemyselného na medicínske obrábanie viac ako len materiálový certifikát. Vyžaduje si to operátorov, ktorí rozumejú tomu, ako môže jediný otrep ohroziť zariadenie. To je dôvod, prečo LINSTANT prevádzkuje overené procesy s dokumentovanou sledovateľnosťou pre každú šaržu. Kde sa CNC obrábané diely PEEK používajú v zdravotníckych zariadeniach CNC obrábaný PEEK sa objavuje vo všetkých moderných medicínskych zariadeniach. Nájdete ho v armatúrach katétrov, rukovätiach endoskopov, izolátoroch chirurgických nástrojov a komponentoch pre pumpy na podporu srdca. Jeho schopnosť opakovanej sterilizácie bez straty mechanického výkonu z neho robí ideálnu kovovú náhradu. PEEK funguje dobre aj pri tlakovom zaťažení, takže sa objavuje vo ventilových sedlách, krytoch čerpadiel a upínacích mechanizmoch, kde je rozmerová stabilita kritická. Pre prototypy je CNC obrábanie často najrýchlejším spôsobom, ako overiť dizajn pred prechodom na vstrekovanie. Ak vytvárate prototyp nového zariadenia alebo sa presúvate do výroby, LINSTANT vás môže podporiť niekoľkými produktovými formami PEEK navrhnutými na integráciu priamo do pracovného toku CNC: CNC-obrábané PEEK komponenty pre výrobu zdravotníckych pomôcok Tento zoznam produktov zahŕňa opracované diely PEEK vhodné pre CNC pracovné postupy, ktoré ponúkajú vysokú presnosť, biologickú kompatibilitu a tepelnú odolnosť. Je tu relevantná ako priama možnosť pre prototypovanie alebo výrobné série. Zobraziť produkt → Hadičky PEEK s presnými rozmerovými toleranciami a možnosťami viacerých lúmenov Preskúmajte hadičky PEEK s vnútorným priemerom od 0,10 mm a teplotnou odolnosťou nad 250 °C, plus viaclumenové a balónové varianty hadičiek. Ideálne pre kardiovaskulárne, spinálne a iné intervenčné aplikácie. Zobraziť produkt → Služby vstrekovania PEEK pre vysokoteplotné, sterilizovateľné komponenty implantátov Vstrekovanie PEEK umožňuje výrobu v čistých priestoroch, modul blízky kosti a rádiolucenciu. Táto služba je zvýraznená pre projekty vyžadujúce zložité geometrie, kontrolu nákladov a súlad s predpismi o implantátoch. Zobraziť produkt → O spoločnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Okrem CNC-obrábaných dielov PEEK ponúka LINSTANT pod jednou strechou vytláčanie, lisovanie, sekundárne operácie a povrchovú úpravu. Navštívte našu Stránka OEM/ODM aby ste videli, ako riešime vlastné projekty od návrhu až po overenie. Často kladené otázky o CNC obrábaní PEEK Je PEEK náročný na CNC stroj? Nie. S ostrými nástrojmi a kontrolovaným teplom obrába PEEK predvídateľne a vyrába čisté diely s vysokou toleranciou. Aká je najlepšia trieda PEEK pre CNC obrábanie? Neplnený prírodný PEEK sa najľahšie opracúva; karbónom plnený PEEK dodáva tuhosť, ale urýchľuje opotrebovanie nástroja. Aké tolerancie môžete dosiahnuť obrábaním PEEK? Malé opracované časti PEEK bežne držia ±0,05 mm. Väčšie alebo tenkostenné časti môžu potrebovať ±0,1 mm. Ako sa PEEK porovnáva s PTFE alebo PI? PEEK je pevnejší a tuhší ako PTFE a ľahšie sa opracúva ako PI, pričom stále ponúka vynikajúcu tepelnú odolnosť. Je opracovaný PEEK bezpečný pre zdravotnícke pomôcky? Áno, keď používate PEEK lekárskej kvality a vyrábate v podmienkach čistých priestorov so správnymi kontrolami procesu. Prečo je PEEK taký populárny v medicínskej výrobe? Prežije opakovanú sterilizáciu, odoláva chemikáliám a zachováva si mechanickú integritu pri dlhodobom zaťažení. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
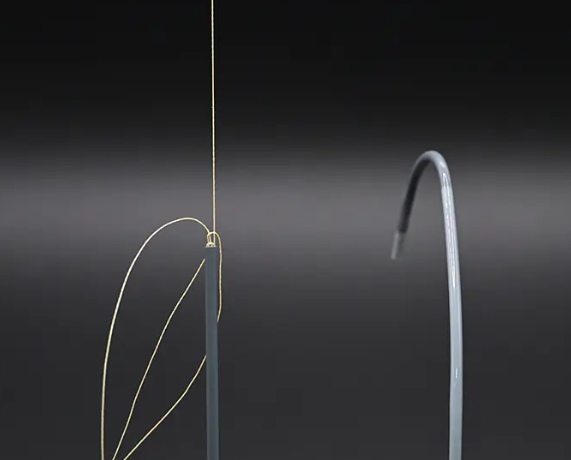
30Sep-2026Pochopenie hydrofilného povlaku: Ako znižuje trenie v zdravotníckych pomôckachNeurointervencionalista má za sebou deväťdesiat minút mechanickej trombektómie. Zakaždým, keď mikrokatéter obíde ohyb v strednej cerebrálnej artérii, povrchový odpor proti stene cievy spôsobí, že hrot zaostáva za driekom. Lekár to kompenzuje väčšou silou vpred, čo zvyšuje napätie steny. Presne tento problém - trenie medzi zariadením a živým tkanivom - je to, čo boli vyvinuté hydrofilné povlaky na vyriešenie. Redukované na to podstatné: hydrofilný povlak premieňa suchý polymérny povrch s vysokým trením na mokrú dráhu takmer bez trenia. Je to rozdiel medzi pretlačením katétra pieskom a jeho kĺzaním cez vodný film. Čo je hydrofilný náter? Krátka odpoveď: hydrofilný povlak je tenká vrstva zosieťovaného polyméru, zvyčajne s hrúbkou 1–10 µm, chemicky viazaná na povrch zdravotníckeho zariadenia. Keď je vystavený vode alebo krvi, absorbuje vlhkosť a napučiava do hraničnej vrstvy gélu s nízkym strihom. Táto vrstva znižuje koeficient trenia (CoF) na rozhraní medzi zariadením a tkanivom. Mechanizmom je fyzikálna chémia. Použité polyméry – bežne polyvinylpyrolidón (PVP), polyakrylamid alebo polyetylénoxidové kopolyméry – nesú funkčné skupiny, ktoré tvoria vodíkové väzby s vodou. V priebehu niekoľkých sekúnd po navlhčení sa na potiahnutom povrchu vytvorí hydratovaný plášť. Pri zaťažení dochádza k šmykovému posunu vo vnútri tejto vrstvy viazanej vody namiesto na rozhraní pevnej látky. Trenie preto klesá z rozsahu 0,3 – 0,5 typického pre nepotiahnuté polymérové rúrky pod 0,05, čo je zníženie presahujúce 90 percent vo väčšine publikovaných porovnaní. Prierez steny katétra — Izometrický pohľad Vrstvy sú kvôli prehľadnosti zobrazené oddelene Hydrofilné vrchný náter (1–10 µm) Vrstva viazania / primer Substrát (extrudovaná stena rúrky) Prečo na mazivosti záleží Mazavosť nie je problém vnímania povrchu; je to parameter bezpečnosti pacienta. Zariadenia, ktoré prechádzajú krvnými cievami, močovodom a žlčovými cestami, interagujú s krehkým tkanivom. Vysoké trenie sa premieta do kŕčov ciev, poranenia intimy a potreby agresívnejšej manipulácie s katétrom. Publikované hodnotenia výkonu intervenčnej pomôcky konzistentne ukazujú, že potiahnuté pomôcky vyžadujú výrazne nižšiu silu na zavedenie ako ekvivalentné nepotiahnuté verzie a že sila stúpa pomalšie, keď sa pomôcka opakovane premiestňuje. Reprezentatívne hodnoty koeficientu trenia za mokra ilustrujú rozdiel: Mokrý koeficient trenia podľa typu povrchu 0.48 0.18 0.15 0.03 Nepotiahnuté Silikón PTFE Hydrofilné Reprezentatívne hodnoty z publikovanej literatúry o náteroch zdravotníckych pomôcok; nižšie je lepšie. Rozdiel je klinicky dôležitý. Zariadenie, ktoré sa hladko pohybuje, znižuje riziko kŕčov ciev, disekcie intimy a potreby opakovaného premiestňovania – parametre, ktoré priamo ovplyvňujú čas zákroku a výsledky pacienta. Hydrofilné vs. hydrofóbne povlaky Hydrofóbne povlaky – ako je PTFE, silikón alebo vrstvy na báze parafínu – odpudzujú vodu a znižujú trenie minimalizovaním priľnavosti povrchu. Sú účinné v suchých podmienkach, ale ich CoF vo vlhkom krvnom prostredí zvyčajne zostáva nad 0,1. Hydrofilné povlaky fungujú opačne: priťahujú a zadržiavajú vodu, čím vytvárajú hraničnú vrstvu, ktorá po hydratácii prekoná akýkoľvek hydrofóbny povrch. Výber závisí od kontextu použitia. Pre vodiace drôty zostávajú PTFE-over-wire dizajny štandardom, pretože je žiaduci suchý, nekĺzavý povrch. Pre katétre a puzdrá, ktoré vyžadujú mokrú navigáciu, poskytujú hydrofilné systémy nižší a konzistentnejší CoF. Kľúčové rozdiely medzi prístupmi k hydrofilným a hydrofóbnym povlakom pre zdravotnícke pomôcky. Nehnuteľnosť Hydrofilné coating Hydrofóbny povlak Kontaktný uhol vody >90° Trenie za mokra CoF 0,02–0,05 CoF 0,1–0,25 Mazací mechanizmus Hydratovaná gélová hraničná vrstva Nízka povrchová energia odpudzuje kvapalinu Typické použitie Katétre, puzdrá, mikrokatétre Vodiace drôty, ventilové komponenty Chémia hydrofilných povlakov Tri rodiny polymérov dominujú na trhu s nátermi pre zdravotnícke pomôcky. Pre katétre sú najbežnejšie systémy založené na PVP. Kombinujú vysokú absorpciu vody s vynikajúcou tvorbou filmu a môžu byť zosieťované tepelne alebo UV žiarením. Polyakrylamidové povlaky ponúkajú vysokú odolnosť pri opakovanom testovaní utieraním, vďaka čomu sú častou voľbou pre zavádzacie puzdrá a väčšie zariadenia. Systémy na báze PEO sa používajú, keď sa vyžaduje predĺžené cyklovanie mokro-suché; ich pomalšia kinetika hydratácie poskytuje trvalú lubricitu počas dlhších procedúr. Povrchová energia substrátu určuje, ako je náter ukotvený. Vysokoenergetické termoplasty ako nylon, Pebax a TPU sa po aktivácii plazmou dobre spájajú. Fluórpolyméry ako PTFE a FEP vyžadujú leptanie alebo základnú spojovaciu vrstvu. Preskakovanie prípravy povrchu je najčastejšou príčinou delaminácie povlaku vo výrobe. Ako sa nanášajú hydrofilné nátery Tri procesy pokrývajú takmer všetky katétre a hadičky. Ponáranie – najbežnejší – vytvára rovnomerné pokrytie na zložitých vonkajších profiloch. Zariadenie sa ponorí do poťahovacieho roztoku a vytiahne sa kontrolovanou rýchlosťou; hrúbka mokrého filmu závisí od rýchlosti odberu a viskozity roztoku, pričom typická hrúbka suchého filmu je 2–8 µm. Striekanie sa špecifikuje vtedy, keď je potrebné selektívne pokrytie, napríklad na potiahnutie iba distálneho segmentu drieku. Uprednostňovanou metódou vnútornej povrchovej úpravy je poťah typu Fill-and-drain, ktorý naplní lúmen katétra poťahovacím roztokom a potom ho vypustí. Kontrola procesu je dôležitejšia ako výber chémie. Posun viskozity, unášané bubliny, vlhkosť a rovnomernosť vytvrdzovacej teploty, to všetko posúva konečný CoF a priľnavosť. LINSTANT prevádzkuje špecializované linky na povrchovú úpravu vo svojom zariadení kontrolovanom GMP, čo umožňuje projektom katétrov prejsť z extrudovaného substrátu na potiahnutý hotový produkt pod jednou strechou. Kontaktný uhol vody podľa stavu povrchu 20° 40° 60° 80° 72° Nepotiahnuté 35° Ošetrené plazmou 12° Hydrofilné Typické hodnoty pre PET (polyetyléntereftalátové) substráty; nižší uhol znamená lepšie zmáčanie. Kľúčové výkonnostné výhody Hydrofilné povlaky poskytujú merateľné zlepšenie výkonu, ktoré pretrváva počas celého životného cyklu zariadenia. Pri porovnávaní na stolici potiahnuté katétre bežne dosahujú 90-percentné alebo väčšie zníženie mokrého CoF a proporcionálne zníženie zavádzacej sily. Okrem toho: Trauma ciev je znížená: nižší povrchový odpor znamená menšiu denudáciu endotelu a menší vazospazmus. Zlepšuje sa ovládanie zariadenia: lekári môžu cítiť odozvu hrotu, pretože tlak na stĺpik nie je absorbovaný trením pozdĺž hriadeľa. Zmena polohy sa stáva menej traumatizujúcou: pri opakovanom distálnom posune a zatiahnutí dochádza k pomalšiemu nahromadeniu trenia v potiahnutých zariadeniach ako pri nepotiahnutých kontrolách. Vlastnosti výkonu — Hydrofilný vs. nepotiahnutý katéter Mazavosť Trvanlivosť Biocompat. Priľnavosť Trauma tkaniva zníženie Hydrofilné coated Nepotiahnuté Aplikácie naprieč intervenčnými zariadeniami Hydrofilné povlaky sú špecifikované všade tam, kde sa zariadenie musí pohybovať v lúmene za mokra. Medzi hlavné aplikácie patria: Angiografické katétre na diagnostické zobrazovanie Vodiace katétre používané na podávanie balónikov a stentov Mikrokatétre na neurovaskulárnu a periférnu embolizáciu Ureterálne prístupové puzdrá a balónikové dilatačné katétre Endoskopické príslušenstvo, ktoré prechádza cez pracovné kanály Mikrokatéter s prispôsobiteľnou tuhosťou a zaoblenou špičkou Tento malý vystužený katéter je určený na navigáciu kľukatých ciev pri minimálne invazívnych zákrokoch. Jeho prispôsobiteľná tvrdosť a zaoblená hlava sú vhodné pre aplikácie, kde je potrebné nízke trenie po celej dĺžke. Zobraziť produkt → Požiadavky na výkon sa líšia podľa aplikácie. Napríklad vodiaci katéter potrebuje vysokú tlačnosť na proximálnom konci, ale nízke trenie na distálnom drieku, kde vedie po drôte. Mikrokatéter naopak potrebuje rovnomerne nízke trenie po celej svojej dĺžke, pretože konečný prístup k lézii je takmer vždy najkľukatejší. Podrobné vysvetlenie konštrukcie vodiaceho katétra nájdete v našom technickom článku o vodiace katétre . Angiografický katéter na dodávanie kontrastu a tlakovú odolnosť Tento katéter poskytuje kanál pre RTG nepriepustné látky počas röntgenovej diagnostiky. Vyznačuje sa opletenou konštrukciou z nehrdzavejúcej ocele, mäkkým hrotom a odolnosťou voči tlaku až 1200 PSI, čím spĺňa rôzne požiadavky na výkon. Zobraziť produkt → Trecia sila počas opakovaných cyklov vkladania Relatívna trecia sila 5 10 15 20 50 100 150 Nepotiahnuté Hydrofilné Ilustratívne údaje z testovania simulovaného použitia s opakovaným distálnym posunom. Výber partnera pre hydrofilné nátery Pri hodnotení outsourcingového partnera pre hydrofilné nátery sú dôležité štyri body: Substrát capability — vytláča partner svoje vlastné hadičky, alebo musí byť substrát získavaný inde? Procesná zrelosť — Požiadajte o údaje o CoF a priľnavosti na skutočnom podklade, nielen v údajovom liste. Kompatibilita vytvrdzovania — potvrdiť vytvrdenie povlaku v rámci tepelného rozpočtu zariadenia. Validácia sterilizácie — overiť, či cykly EtO alebo gama nezhoršujú vlastnosti náteru. Partner s internou extrúziou, povrchovou úpravou a sekundárnym spracovaním môže výrazne skrátiť vývojové harmonogramy. LINSTANT's OEM/ODM program poskytuje vertikálnu integráciu, od výberu polyméru až po konečnú montáž. Prediskutujte požiadavky včas, najmä ak má zariadenie nezvyčajnú geometriu alebo fluórpolymérový substrát. O spoločnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Časté otázky o hydrofilnom nátere Q1. Ako dlho vydrží hydrofilný povlak na katétri? Dobre vytvrdený hydrofilný povlak si zvyčajne zachováva klzkosť počas trvania postupu – zvyčajne 20 minút až 4 hodiny nepretržitého mokrého kontaktu. Trvanlivosť závisí od kvality vytvrdzovania, priľnavosti podkladu a sterilizácie; po opakovanom cyklovaní sa trenie postupne zvyšuje, ale bežne zostáva pod 0,1 pre mnohé konfigurácie. Q2. Aký je koeficient trenia hydrofilného povlaku? Mokrý CoF je zvyčajne 0,02–0,05 v porovnaní s 0,3–0,5 pre nepotiahnuté polymérové hadičky. Presná hodnota závisí od podkladu, hrúbky náteru, podmienok vytvrdzovania a použitej skúšobnej metódy. Q3. Môže sa na PTFE alebo PEEK hadičky aplikovať hydrofilný povlak? Áno, so správnou prípravou povrchu. PTFE vyžaduje chemické leptanie alebo plazmové ošetrenie pred potiahnutím; PEEK môže byť potiahnutý po aktivácii plazmou alebo kompatibilným primerom. Potvrdením rozhrania substrát-náter na začiatku projektu sa vyhnete neskorším chybám pri lepení. Q4. Ako sa testuje priľnavosť povlaku pri výrobe zdravotníckych pomôcok? Medzi štandardné metódy patrí test zovretia (opakované zovretie potiahnutého povrchu a kontrola delaminácie), testovanie priľnavosti páskou a rezy rastrovacím elektrónovým mikroskopom po testovaní namáčaním. Q5. Ovplyvňuje hydrofilný povlak biokompatibilitu? Poťahové zložky sú testované na cytokompatibilitu podľa ISO 10993-5; väčšina komerčných systémov je necytotoxická. Každá konfigurácia zariadenia by sa však mala testovať pri konečnom sterilizačnom cykle, pretože EtO alebo gama žiarenie môže zmeniť hustotu zosieťovania. Q6. Ako hydrofilný povlak znižuje trenie v katétri? Keď je mokrý, polymérna matrica povlaku absorbuje vodu a vytvára klzkú hydratovanú gélovú vrstvu. Šmyk nastáva medzi zariadením a tkanivom v tejto vrstve bohatej na vodu, a nie na rozhraní tuhá látka – tuhá látka, a preto trenie klesá o viac ako 90 percent. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Praktický sprievodca tvarovaním hrotov: Použitie, výber a kľúčové úvahySte v záverečnej fáze navrhovania nového vodiaceho katétra. Hriadeľ dobre tlačí, zakrivený tvar drží svoju stopu, no špička sa pri prvom ohybe drží na simulovanej anatómii. Vo väčšine prípadov nie je problémom dizajn hriadeľa alebo zmes polymérov, ale krok tvarovania hrotu. Tvarovanie hrotov nie je kozmetická dokončovacia operácia. Je to proces, ktorý určuje, či zariadenie môže bezpečne navigovať kľukaté cievy, prejsť cez úzku léziu alebo vstúpiť do distálnej vetvy bez toho, aby spôsobilo traumu. Pre konštruktérov zdravotníckych pomôcok je posolstvo jednoduché: najskôr získajte správny tip a zvyšok zariadenia bude mať šancu fungovať. Čo je tvarovanie špičky katétra? Tvarovanie špičky katétra je sekundárna operácia založená na teple. Vopred vytlačená rúrka sa vloží do tvarovacieho nástroja, zahrieva sa, kým polymér nezmäkne, vytvaruje sa na cieľovú geometriu a potom sa ochladí, aby sa tvar uzamkol. Proces je riadený štyrmi nezávislými premennými: Teplota vykurovania a profil rampy Medzera formy a doba zotrvania Axiálna sila, vákuum alebo vnútorný tlak vzduchu Rýchlosť ochladzovania a odchýlka dochladzovania Na praktickej úrovni, tvarovanie hrotu zaberá distálny koniec katétra a mení ho na kužeľovitý, kupolovitý, nálevkový alebo zakrivený tvar. Výber geometrie sleduje zamýšľanú klinickú funkciu. Mäkké zúženie pomáha sledovať vodiaci drôt, klenutý hrot chráni stenu cievy a zakrivený hrot pomáha presmerovať zariadenie. Kde je tvarovanie hrotov vo výrobnom toku Tvarovanie hrotu zvyčajne prichádza po vytláčaní a opletení a pred montážou náboja alebo finálne spájaných komponentov. To znamená, že akákoľvek chyba zistená počas tvarovania hrotu ovplyvňuje aj výnosy pred prúdom. Disciplinovaný procesný dizajn zabraňuje slučkám prepracovania. katéter Tip Horná forma Spodná forma Ohrievač Izometrické znázornenie formy na tvarovanie hrotu katétra, zobrazujúce trubicu, geometriu hrotu, ohrievaciu zónu a hornú/spodnú polovicu formy. Prečo nemožno zanedbávať kvalitu tvarovania hrotov Tvarovanie hrotu katétra ovplyvňuje viac ako len vzhľad zariadenia. Má priame dôsledky pre: Cievna bezpečnosť. Ostrý okraj alebo ostrapka na hrote môže rozrezať stenu cievy alebo spôsobiť embolizáciu. Sledovateľnosť a priechodnosť. Dobre tvarovaný kužeľ prenáša krútiaci moment a tlačnú silu efektívnejšie cez kľukatú dráhu. Vodiaci drôt a kompatibilita zariadení. Geometria hrotu riadi, ako ľahko drôt alebo iné zariadenie prechádza cez lúmen. Zobrazovací výkon. Blikajúci alebo nepravidelný hrot môže vytvárať artefakty pri skiaskopickom alebo OCT hodnotení. Robustnosť zostavy. Odchýlky v rozmeroch hrotu sťažujú nalepenie rádiokontrastného markera alebo spojenie distálnej časti. Stručne povedané, tvarovanie hrotu je poslednou líniou obrany medzi dobrým zariadením a dobrým dizajnom. Toto zistenie vedie k tomu, prečo poprední výrobcovia investujú do charakterizácie procesu pre tento krok. Výber materiálov na tvarovanie hrotov Výber materiálu riadi procesné okno viac ako ktorákoľvek iná premenná. Každá skupina polymérov má svoje vlastné tepelné správanie, pevnosť taveniny a profil zmršťovania. Polyméry Workhorse: Pebax, TPU a Nylon Pebax (polyéterový blok amid) je najbežnejším materiálom pre mäkké hroty katétrov. Rozsah tvrdosti Shore od 25D do 72D umožňuje inžinierom vyvážiť flexibilitu a prenos krútiaceho momentu. Typické tvarovacie okno sa pohybuje medzi 150 °C a 210 °C, čo je dostatočne nízka teplota na zníženie tepelného poškodenia, ale dostatočne vysoká na rýchle tvarovanie špičky. TPU (termoplastický polyuretán) ponúka vynikajúcu odolnosť proti oderu a môže byť formulovaný s plnivami nepriepustnými pre žiarenie. Hroty TPU sa bežne vytvárajú v rozsahu 160–220 °C. Jeho nižšia pevnosť taveniny vyžaduje užšiu štrbinu formy, aby sa zabránilo prehýbaniu. Nylon (polyamid) poskytuje vyššiu pevnosť stĺpika a často sa používa v štrukturálne náročných hrotoch. Citlivosť na vlhkosť však môže spôsobiť povrchové chyby, preto je pred tvarovaním nevyhnutná suchá klimatizácia. Vysokovýkonné možnosti: PEEK a Polyimid PEEK je vynikajúcou voľbou pre zariadenia, ktoré vyžadujú vysokú únavovú pevnosť a teplotnú odolnosť. Tvarovanie hrotov PEEK vyžaduje teploty formy v rozsahu 340–400 °C. Pretože PEEK expanduje viac ako štandardné technické plasty, medzera formy musí byť voľnejšia, aby sa zabránilo prilepeniu alebo zadretiu. Polyimid nie je tvarovateľný v tavenine. Jeho hodnota spočíva v tenkostenných, tepelne stabilných hriadeľoch. Pri tvarovaní hrotov sa výrobcovia zvyčajne spoliehajú na techniky na báze lepidla alebo rozpúšťadiel. Fluórpolyméry: nízke trenie, obmedzená tvarovateľnosť PTFE a FEP ponúkajú najlepšiu mazaciu a chemickú odolnosť, ale netečú v štandardnej forme na tvarovanie hrotov. PTFE sa vôbec nedá spracovať taveninou. V praxi sa fluoropolymérový hrot dosiahne pripojením samostatnej distálnej časti s nízkym trením alebo použitím technológie zmršťovania teplom. Tabuľka 1. Porovnanie bežných materiálov na tvarovanie hrotu katétra. Materiál Tvrdosť Shore Teplota tvarovania Kľúčové riziko Pebax 25D – 72D 150 až 210 °C Tepelná degradácia TPU 80A – 95A 160 až 220 °C Previsnutie taveniny Nylon 30D – 65D 170 až 230 °C Citlivosť na vlhkosť PEEK 80D – 90D 340 až 400 °C Prehrievanie / lepenie Polyimid Pevné Nie je tvarovateľný Problémy s adhéziou PTFE / FEP 50D – 55D Nie je tvarovateľný z taveniny Žiadne spracovanie taveniny Presné balónové hadičky pre lekárske katétre Balónikové hadičky s tesnými toleranciami až do ±0,01 mm a viacvrstvové možnosti až do tlaku pri roztrhnutí 55 atm. Vhodné pre balónikové dilatačné katétre pri kardiovaskulárnych a minimálne invazívnych zákrokoch, ponúkajúce konzistentné mechanické vlastnosti. Zobraziť produkt → Typická počiatočná teplota pre tvarovanie špičky katétra Pebax 150 °C TPU 160 °C Nylon 170 °C PEEK 340 °C PTFE N/A PI N/A Teplotné rozsahy sú typické hodnoty pre polyméry lekárskej kvality, zhrnuté z bežných technických referencií a údajov procesného inžinierstva LINSTANT. Keď musí špička pracovať s balónikom, výber triedy balónovej hadičky ovplyvňuje celkovú zostavu. Mnoho inžinierov hľadá partnera, ktorý dokáže dodať balónikové hadičky s konzistentnou odozvou pri tvarovaní špičiek. Portfólio lekárskych balónových hadičiek LINSTANT zahŕňa jednovrstvové, dvojvrstvové a trojvrstvové možnosti práve preto, že hrot je miestom, kde sa stretávajú rôzne štruktúry stien. Bežné chyby pri tvorbe hrotov a ako im predchádzať Vo výrobnom prostredí spadajú chyby pri vytváraní hrotov do niekoľkých opakujúcich sa rodín. Ich včasné rozpoznanie zabraňuje systematickému šrotu. Tabuľka 2. Typické chyby pri vytváraní hrotov, hlavné príčiny a protiopatrenia. Defekt Hlavná príčina Protiopatrenie Burr / záblesk Formovacia medzera je príliš veľká alebo teplota príliš vysoká Znížte medzeru, znížte teplotu, upravte rýchlosť chladenia Rozmerová nekonzistentnosť Nerovnomerné zahrievanie alebo zmena šarže materiálu Rekvalifikujte tepelný profil, skontrolujte šaržu materiálu Variácia hrúbky steny Nesprávne vyrovnaná forma alebo excentrická trubica Zarovnajte nástroje, skontrolujte sústrednosť trubice Matný alebo zvlnený povrch Nesprávna rýchlosť chladenia alebo príliš dlhý čas zotrvania Skráťte dobu zotrvania, optimalizujte krivku chladenia Uzavretý / zbalený hrot Nadmerné vákuum alebo pretlak Vyvážte vnútorný tlak a vetranie Zváracia linka Flow predná kolízia vo viacvrstvovej špičke Upravte geometriu formy alebo kombináciu materiálov V prípade mikrokatétrov je kontrola tvarovania hrotu ešte náročnejšia, pretože hrúbka steny je často pod 0,2 mm. Zmena teploty o 5 °C môže zmeniť čistý kužeľ na mäkký, nefunkčný hrot. Správne vytvorenie hrotu mikrokatétra zvyčajne zahŕňa infračervené alebo RF zahrievanie s uzavretým kruhovým monitorovaním teploty. Vystužený mikrokatéter pre miniinvazívnu chirurgiu Mikrokatéter s vonkajším priemerom pod 1 mm, prispôsobiteľná tvrdosť a zmena priemeru pre navigáciu kľukatých ciev. Zaoblená špička znižuje traumu, vďaka čomu je ideálna na neurointervenciu, kardiovaskulárnu a nádorovú liečbu. Zobraziť produkt → Keď pracujete s hadičkami PEEK, riziko prehriatia je reálne. Na vytvorenie PEEK bez zuhoľnatenia alebo straty mechanických vlastností sú potrebné pokročilé nástroje. Podrobnosti o tomto konkrétnom materiáli nájdete v našom článku o Lekárska hadička PEEK tvoriaca špičku . O spoločnosti LINSTANT: Partner systému katétrov na mieru Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. LINSTANT prevádzkuje čistú miestnosť s rozlohou takmer 20 000 m² v súlade s GMP s 15 dovezenými extrúznymi linkami, 8 vyhradenými extrúznymi linkami PEEK, 2 vstrekovacími linkami a takmer 100 súpravami opletacích, pružinových, nanášacích a zváracích zariadení. Táto kapacita podporuje pilotnú výrobu v malom meradle aj dodávky s trvalým objemom. Vodiaci katéter s vysokým krútiacim momentom s pletenou štruktúrou Vodiaci katéter s viacstupňovou tvrdosťou, mäkkým distálnym hrotom a opleteným driekom pre vynikajúci krútiaci moment a stabilitu. Ultratenká stena a vnútorná vrstva z PTFE zaisťujú hladké dodávanie zariadenia, podporované výrobou v čistých priestoroch v súlade s GMP. Zobraziť produkt → Od výkresu po výrobu: Ako zmenšiť dizajn tvarovania hrotu Uvedenie špecifikácie tvarovania hrotu do výroby si vyžaduje viac ako len formu. Vyžaduje charakterizáciu procesu, kontrolu prvého výrobku a kontrolované výrobné parametre. Dobrý partner zadefinuje procesné okno, zdokumentuje kritické parametre procesu a podporí validačné aktivity. LINSTANT's OEM/ODM služby pokrývajú celú cestu od výberu materiálu a nástrojov až po pilotné testy a sériovú výrobu. Pre európske a severoamerické tímy zariadení je výhodou jeden dodávateľ s internou extrúziou a sekundárnym spracovaním, čo znižuje riziká prenosu a skracuje dodacie lehoty. Často kladené otázky o tvarovaní špičky katétra Q1. Čo je tvarovanie špičky katétra? katéter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Ktoré materiály sú najvhodnejšie na tvarovanie hrotov? Bežne sa používajú Pebax, TPU, nylon a PEEK. Polyimid a PTFE zvyčajne vyžadujú lepenie alebo mechanické metódy namiesto tvarovania za tepla. Q3. Čo spôsobuje chyby pri formovaní hrotu? Nerovnomerné zahrievanie, zlé zarovnanie formy, nadmerný tlak a nekompatibilné druhy materiálov sú najčastejšími hlavnými príčinami otrepov, otrepov alebo rozmerových problémov. Q4. Ako sa kontroluje kvalita tvarovania hrotu? Na overenie vytvoreného hrotu sa zvyčajne kombinuje optická kontrola, meranie rozmerov, testovanie tesnosti a testovanie tlaku roztrhnutia. Q5. Ponúka LINSTANT vlastné tvarovanie hrotov? áno. Program OEM/ODM LINSTANT podporuje vlastné tvarovanie hrotov od fázy návrhu cez vývoj nástrojov a hromadnú výrobu. Q6. Aký je rozdiel medzi sklápaním a tvarovaním špičky? Tipovanie sa vo všeobecnosti vzťahuje na počiatočné tvarovanie konca rúrky, zatiaľ čo tvarovanie hrotu zahŕňa úplnú definíciu distálneho profilu vrátane zahrievania, tvarovania, chladenia a konečnej úpravy. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
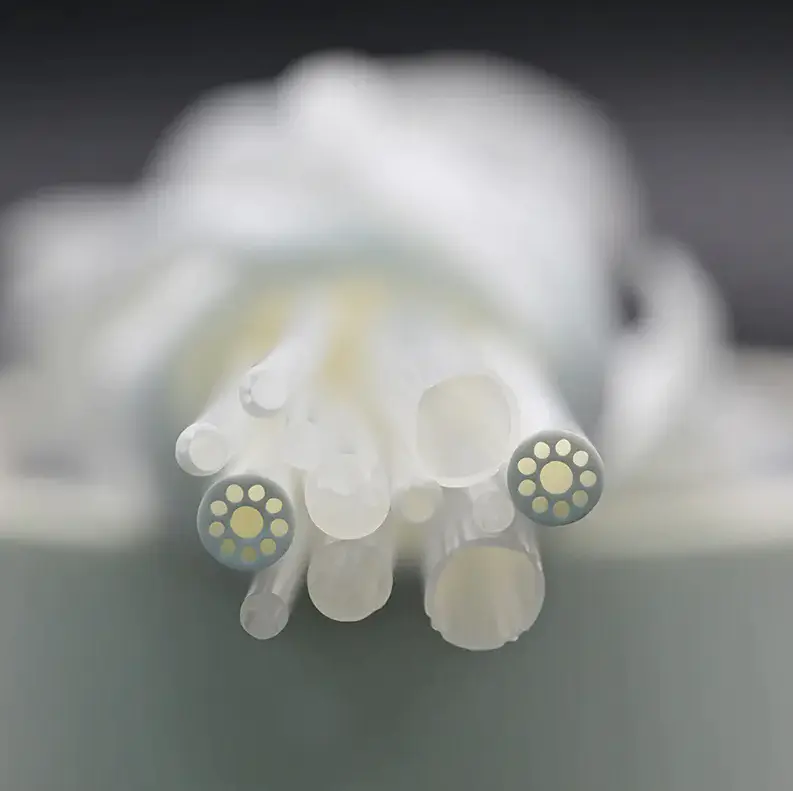
16Sep-2026Polyamid vs Polyimid: Kľúčové rozdiely, výhody a nevýhody v lekárskych hadičkách a katétrochVýber medzi polyamidom a polyimidom pre komponent lekárskeho katétra je rozhodnutie, ktoré ovplyvňuje výkon zariadenia, výrobné náklady a regulačné riziko. Praktická odpoveď je jednoduchá: polyamid je tou správnou voľbou, keď sú prioritou flexibilita, odolnosť voči zlomeniu a rozpočet; polyimid je tou správnou voľbou, keď je rozhodujúca pevnosť tenkej steny, tepelná stabilita a rozmerová presnosť. Molekulárny rozdiel vysvetľuje výkonnostnú medzeru. Polyamid pozostáva z pružných amidových reťazcov, ktoré robia materiál húževnatým a tvárnym, ale obmedzujú jeho tepelnú odolnosť. Polyimid obsahuje tuhé imidové krúžky, ktoré odolávajú oveľa vyšším teplotám, ale znižujú predĺženie pri pretrhnutí. V tomto článku porovnávame oba polyméry naprieč vlastnosťami, ktoré sú najdôležitejšie pri výrobe lekárskych hadičiek a katétrov. Čo je polyamid (PA)? Polyamid, bežne známy ako nylon, je semikryštalický termoplast s opakujúcimi sa amidovými väzbami. Najbežnejšie lekárske triedy sú PA11 a PA12, ktoré ponúkajú rovnováhu medzi húževnatosťou, flexibilitou a spracovateľnosťou. PA6 a PA66 sa používajú aj v neimplantovateľných komponentoch zariadenia, kde sa vyžaduje vyššia tuhosť. Medzi hlavné vlastnosti polyamidov patria: Pevnosť v ťahu medzi 50 a 90 MPa, meniaca sa podľa obsahu vlhkosti a kvality. Vysoké predĺženie pri pretrhnutí, často presahujúce 200 % pre PA12, čo poskytuje vynikajúcu odolnosť proti zlomeniu v tenkostenných hadičkách. Trvalá prevádzková teplota 100 až 120 °C, s krátkodobými špičkami okolo 150 °C. Nasiakavosť 1 až 3 %, čo môže spôsobiť zmenu rozmerov a mierne zníženie tuhosti. Nízke náklady na materiál a vynikajúca extrudovateľnosť, vďaka čomu je predvolenou voľbou pre komponenty citlivé na náklady. Viaclúmenové hadičky pre simultánny prístup v lekárskych katétroch Viaclumenové hadičky obsahujú viacero kanálov v jednej hadičke, čo umožňuje súčasný prechod vodiacich drôtov, liekov a plynov. Ponúka prispôsobiteľné konfigurácie lúmenu až do 10, dobré mechanické vlastnosti a biokompatibilitu, vďaka čomu je vhodný pre zložité intervenčné postupy. Zobraziť produkt → Pri výrobe zdravotníckych pomôcok sa polyamid široko používa na flexibilné drieky katétrov, balónikové hadičky a viaclúmenovú extrúziu. PA trubice sú často koextrudované s inými polymérmi, aby sa vytvorilo zariadenie s mäkkým telom odolným voči zlomeniu a pevnou proximálnou časťou. Polyamid tiež dobre funguje pri tepelne zmršťovacích aplikáciách, kde jeho nízky bod topenia a dobrá lepivosť vytvárajú spoľahlivé spoje. Čo je polyimid (PI)? Polyimid je vysokovýkonný polymér s imidovými krúžkami vo svojej kostre. Je dostupný v termosetovej aj termoplastickej forme a používa sa v lekárskych zariadeniach predovšetkým ako tenkostenný hadicový materiál pre drieky katétrov, vodiace katétre a mikrokatétre. Medzi hlavné vlastnosti polyimidov patria: Pevnosť v ťahu 120 až 200 MPa v ťahaných alebo vystužených druhoch. Trvalá prevádzková teplota 250 až 300 °C, s krátkodobými špičkami nad 400 °C. Nízke predĺženie pri pretrhnutí (5 až 15 %), poskytuje vysokú tlačnú silu a prenos krútiaceho momentu. Absorpcia vlhkosti pod 0,3%, udržiavanie stabilných rozmerov vo vlhkom prostredí. Výnimočná odolnosť voči hydrolýze, rozpúšťadlám, gama žiareniu a sterilizácii EtO. Lekárske polyimidové hadičky s tenkými stenami a vysokým modulom Lekárske polyimidové hadičky kombinujú pevnosť, odolnosť proti opotrebovaniu a odolnosť voči ultra vysokým teplotám. Jeho tenké steny maximalizujú vnútorný lúmen pri zachovaní vysokého modulu, čím bránia vybočeniu v kľukatej anatómii, ideálne pre neurovaskulárne a koronárne katétre. Zobraziť produkt → Kombinácia vysokého modulu a tenkej steny je to, čo robí polyimid tak atraktívnym pre neurovaskulárne katétre, koronárne mikrokatétre a vodiace katétre. Tenšia stena pri rovnakom vonkajšom priemere poskytuje väčší vnútorný lúmen na prekríženie drôtu, zatiaľ čo vysoký modul zabraňuje vybočeniu počas navigácie cez kľukatú anatómiu. Polyamid vs Polyimid: Porovnanie medzi sebou Keď sú tieto dva materiály umiestnené vedľa seba, rozdiely vo výkone a nákladoch sú okamžite viditeľné. V tabuľke nižšie sú zhrnuté kľúčové technické vlastnosti, ktoré musia výrobcovia zariadení vyhodnotiť pri výbere materiálu. Tabuľka 1: Porovnanie vlastností polyamidu (PA) a polyimidu (PI) Nehnuteľnosť Polyamid (PA) Polyimid (PI) Chemická štruktúra Amidové väzby Imidové krúžky Trvalá prevádzková teplota 100 až 120 °C 250-300 °C Pevnosť v ťahu 50-90 MPa 120-200 MPa Predĺženie pri pretrhnutí 100 – 300 % 5-15% Absorpcia vody 1-3% Odolnosť voči žiareniu Mierne Výborne Chemická odolnosť Dobré pre bežné rozpúšťadlá Výborne to most chemicals Relatívne náklady na materiál 1x 5-10x Spôsob spracovania Extrúzia, vstrekovanie Odlievanie roztoku, špecializovaná extrúzia Najzrejmejším rozlišovacím znakom je tepelná medzera. Na základe zverejnených údajových listov materiálov má polyamid maximálny výkon pri nepretržitej prevádzke okolo 120 °C, zatiaľ čo polyimid môže pracovať až do 300 °C. Pre medicínske prístroje, ktoré prechádzajú tepelným zvarením, laserovým zváraním alebo vysokoteplotným tvarovaním hrotu, je tento rozdiel rozhodujúci. 0 °C 100 °C 200 °C 300 °C 400 °C PA (nylon): 120 °C PI: 300 °C Mechanické a tepelné vlastnosti v praxi V dizajne katétra v reálnom svete je mechanické správanie polymérovej trubice definované pevnosťou v ťahu, predĺžením pri pretrhnutí a modulom v ohybe. Vysoká prieťažnosť polyamidu spôsobuje, že 0,15 mm stenová rúrka je extrémne odolná proti zalomeniu pri ohýbaní okolo 8 až 10 mm polomeru. Vysoká pevnosť v ťahu a nízke predĺženie polyimidu umožňujú 0,05 mm stenovej trubici niesť krútiaci moment a tlačnú silu potrebnú na dosiahnutie distálnej anatómie, ale pri prudkom ohnutí sa môže zalomiť. Termálne Mech Flex Chem Elec náklady polyamid Polyimid To je dôvod, prečo mnohí dizajnéri zariadení používajú zložený prístup. Polyimidový hriadeľ poskytuje tlačnú silu a odozvu krútiaceho momentu, zatiaľ čo mäkší polymér - často polyamid alebo Pebax - je pripojený k distálnej časti, aby sa zlepšila flexibilita a sledovateľnosť. Rúrka vystužená PI s polyamidovou vonkajšou vrstvou spája výhody oboch materiálov: tenkostenná tuhosť pre pohyb v kľukatej anatómii a flexibilná špička odolná proti zalomeniu pre bezpečný prechod. Pre hlbší pohľad na to, kde PI vyhráva v dizajne katétra, si prečítajte náš článok o kľúčové výkonnostné charakteristiky lekárskych polyimidových hadičiek . PI vrstva Stena 0,03-0,10 mm Lumen Dráha vodiaceho drôtu Úvahy o nákladoch a obstarávaní Cena je často rozhodujúcim faktorom pre nekritické aplikácie. Polyamidová živica zvyčajne stojí asi jednu pätinu až jednu desatinu toľko ako polyimidový materiál rovnakého objemu. Celkové náklady na komponenty sa však neškálujú lineárne. Polyimidové rúrky môžu byť extrudované na veľmi tenké steny, čo znižuje spotrebu materiálu na jednotku dĺžky. V prípade zariadenia, kde profil katétra musí byť menší ako jedna francúzska veľkosť, výhoda výkonu polyimidu ďaleko prevyšuje cenovú prémiu. Z pohľadu nákupu je dôležité pýtať sa na sledovateľnosť a toleranciu. Lekárske polyimidové hadičky sú dostupné s toleranciami ID/OD do ±0,01 mm, zatiaľ čo polyamidové hadičky majú typicky toleranciu ±0,02 až ±0,05 mm. Tieto tolerancie priamo ovplyvňujú konečný výkon zariadenia a mali by byť súčasťou kontroly špecifikácie počas kvalifikácie dodávateľa. Ďalším obstarávacím faktorom je výnos. Polyimid je tuhší a krehkejší v tenkostennej forme, takže sa s ním zvyčajne manipuluje v dávkach a môže mať vyššiu mieru odpadu počas navíjania alebo spracovania laserom. Polyamid sa naopak spracováva zhovievavejšie a často sa dodáva v kontinuálnych zvitkoch, čo môže skrátiť pracovný čas pri veľkoobjemovej výrobe. Výber správneho materiálu pre hadičky katétra Pri výbere medzi polyamidom a polyimidom použite tento rýchly sprievodca rozhodovaním: Vyberte polyamid (PA), keď: Zariadenie potrebuje mäkkú, ohybnú a odolnú distálnu časť. Výrobný proces nevystavuje rúrku teplotám nad 120°C. Materiálové náklady sú dominantným obmedzením obstarávania. Komponent je súčasťou viacvrstvovej koextrúzie, kde je potrebná pevnosť spoja a schopnosť lepenia. Vyberte si polyimid (PI), keď: Katéter musí dosiahnuť hlbokú vaskulárnu anatómiu s vysokým krútiacim momentom a tlačením. Stena trubice musí byť čo najtenšia, aby sa maximalizoval vnútorný lúmen. Zariadenie prechádza tepelným spracovaním, ako je tvarovanie hrotov, zváranie alebo tepelné tesnenie. Sterilizácia zahŕňa gama ožarovanie, kde PI vykazuje výnimočnú stabilitu. Ďalšie súvislosti nájdete v našej diskusii na či má polyimidová hadička dostatočnú flexibilitu pre katétrové aplikácie . PI vystužená hadica s opletenou vrstvou pre lepšiu tlačnosť PI vystužená hadica integruje spletenú alebo stočenú vrstvu do polyimidovej steny, čím zlepšuje torznú kontrolu, flexibilitu a tlačnosť. Táto kompozitná štruktúra ponúka vyváženú tuhosť a mäkkosť, vhodná pre katétre vyžadujúce presnú navigáciu a odolnosť voči tlaku. Zobraziť produkt → LINSTANT dodáva lekárske polyimidové hadičky aj hadičky vystužené PI, čo umožňuje výrobcom zariadení kombinovať tuhosť PI s flexibilitou iných polymérov v jedinom prispôsobenom katétrovom systéme. O spoločnosti Ningbo LINSTANT Polymer Materials Co., Ltd. Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Často kladené otázky o polyamide vs polyimid v zdravotníckych pomôckach 1. Je polyamid rovnaký ako polyimid? Nie. Polyamid (nylon) používa amidové väzby, zatiaľ čo polyimid používa imidové kruhy. Výrazne sa líšia tepelnou stabilitou, mechanickou pevnosťou a cenou. 2. Ktorý materiál je lepší pre drieky katétrov? Polyimid is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Aká je hlavná nevýhoda polyimidu? náklady and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Vydrží polyamid sterilizáciu v autokláve? Štandardné druhy PA degradujú pri vysokej vlhkosti a teplotách nad 150 °C. Tepelne stabilizovaný PA12 zvládne opakované cykly okolo 120-130°C. 5. Ako sú na tom v porovnaní s elektrickou izoláciou? Polyimid is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Sú polyimidové skúmavky dostupné v lekárskej kvalite? áno. Polyimid lekárskej kvality sa široko používa v katétroch a vodiacich drôtoch s preukázanou odolnosťou voči gama a EtO sterilizácii. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Sprievodca dizajnom katétra: Materiály, vrstvy, tolerancie a výrobaDizajn katétra je kompromisná hra. Stláčateľnosť, kontrola krútiaceho momentu, odolnosť proti zalomeniu, mazivosť, sledovateľnosť a viditeľnosť röntgenových lúčov súperia o rovnakú hrúbku steny a lúmenový priestor. Najrýchlejšou cestou k efektívnemu dizajnu nie je naháňať sa za jedným číslom výkonu, ale najprv opraviť klinickú úlohu a anatomickú dráhu, potom zvoliť zostavu vrstiev, materiály a výstuž, ktoré slúžia tejto úlohe. To je dôvod, prečo skúsené tímy zariadení považujú dizajn katétra za systémové cvičenie a nie za výber hadičiek. Vezmite dva príklady. Koronárny vodiaci katéter potrebuje silný prenos krútiaceho momentu a mäkký, atraumatický hrot. Naproti tomu neurovaskulárny mikrokatéter potrebuje extrémnu flexibilitu a nízky profil, aj keď to obetuje určitú tlačivosť. Rovnaké suroviny môžu byť usporiadané úplne odlišnými spôsobmi, aby sa uspokojili tieto protichodné priority. Kľúčové výkonnostné ciele v dizajne katétrov Návrhové vstupy pochádzajú zo zamýšľanej anatómie, pracovnej dĺžky zariadenia, techniky podávania a profilu tuhosti potrebného na dosiahnutie cieľa. Špecifikáciu by mali riadiť tieto vstupy, nie katalóg dostupných materiálov. Nižšie uvedená tabuľka mapuje bežné klinické oblasti s primárnymi návrhmi a typickými výbermi materiálov. Tabuľka 1: Klinické zameranie a zodpovedajúce priority dizajnu katétra Klinické zameranie Primárne požiadavky na výkon Typický výber materiálu/štruktúry Koronárny / periférny prístup Prenos krútiaceho momentu, odolnosť proti zalomeniu, kompatibilita vodiaceho drôtu, nízky profil Vystužená hadica s PTFE vložkou a vonkajškom Pebax Neurovaskulárny mikrokatéter Flexibilita, sledovateľnosť, mäkká špička, nízke trenie Polyimidový alebo Pebaxový hriadeľ s vystužením cievky a lubrikačným povlakom Balónová dilatácia Tlak pri roztrhnutí, poddajnosť, pevnosť spojenia hrotu Viacvrstvová balónová hadička z PET alebo Pebax Diagnostická angiografia Rádiopacita, prietok, hladký lúmen FEP alebo PTFE vložka s výstužou opletu a žiaruvzdornými výplňami Architektúra vrstvy po vrstve: chrbtica výkonu Moderné intervenčné katétre sú postavené na trojvrstvovom princípe. Vnútorná vložka vytvára hladký lúmen s nízkym trením pre vodiace drôty a tekutiny. Centrálna výstuž riadi krútiaci moment, odolnosť proti rozdrveniu a odolnosť proti zalomeniu. Vonkajší plášť určuje flexibilitu, povrchovú klzkosť a biokompatibilitu. Správne poradie je dôležitejšie ako výber najdrahšieho polyméru. Vložka Posilnenie Bunda Voľba výstuže je často bodom obratu v dizajne katétra. Pletené štruktúry poskytujú vynikajúci prenos krútiaceho momentu, zatiaľ čo špirálové štruktúry poskytujú flexibilitu v kľukatej anatómii. Mnoho hybridných dizajnov kombinuje oboje, aby sa hriadeľ naladil na cieľové plavidlo. Vystužená hadica opletením pre zvýšený krútiaci moment a odolnosť proti roztrhnutiu Táto hadica vkladá kovové alebo vláknité povrazce medzi vrstvy, čím zvyšuje tlak pri roztrhnutí, pevnosť stĺpika a prenos krútiaceho momentu. Ideálne pre katétre vyžadujúce presné torzné ovládanie, ako sú mikrokatétre a ovládateľné puzdrá. Zobraziť produkt → Výber materiálu: kompromisy, na ktorých záleží Neexistuje jediný najlepší materiál katétra. PTFE poskytuje bezkonkurenčnú mazivosť a chemickú odolnosť, ale je ťažké ho spájať a ponúka obmedzenú odolnosť voči zlomeniu. PEEK má vynikajúcu tuhosť a biokompatibilitu a môže byť tenkostenný, ale je menej klzný. Polyimid vyniká vo vysoko pevných a ultratenkých aplikáciách. Pebax je mäkký a flexibilný a ľahko spracovateľný, zatiaľ čo TPU ponúka odolnosť a široký rozsah tvrdosti. Mazavosť Tuhosť Tenká stena tepl. Odpor Kink Resistance PTFE PEEK Polyimid sa často používa v mikrokatétroch kvôli jeho tenkej stene a vysokej pevnosti. Vyššie uvedená radarová tabuľka je kvalitatívnou referenciou pre dva bežné materiály; použite ho ako východiskový bod pre štruktúrované porovnanie, nie ako náhradu za testovanie na lavičke. Mikrokatéter pre minimálne invazívnu navigáciu v malých cievach S vonkajším priemerom pod 1 mm ponúka tento katéter flexibilitu a biokompatibilitu pre presný prístup k malým cievam. Prispôsobiteľné zmeny tuhosti a priemeru umožňujú bezpečný prechod v kľukatej anatómii. Zobraziť produkt → Výrobná tolerancia a sekundárne procesy Dizajnový zámer je len taký dobrý, aká dobrá je výrobná kapacita, ktorá ho dokáže udržať. Driek katétra, ktorý je nadrozmerný o 0,02 mm, môže spôsobiť trenie vodiaceho drôtu, zatiaľ čo 0,02 mm poddimenzovaná výstužná vrstva môže ovplyvniť prenos krútiaceho momentu. Riadenie tolerancie závisí od procesu vytláčania, konzistencie materiálu a nástrojov. Viacvrstvová koextrúzia sa používa na dosiahnutie presnej kontroly steny okolo celého prierezu, najmä tam, kde sa rôzne materiály musia spájať bez slabých miest. Táto technika je jedným z dôvodov viacvrstvová koextrúzna technológia sa stala stredobodom záujmu v priemysle lekárskeho spotrebného materiálu. Sekundárne procesy pridávajú funkčnosť: rozširovanie na tvarovanie špičky, zváranie balónov, povlak na mazanie a tepelné zmršťovanie na ochranu kĺbov. Keď sa tieto kroky vykonávajú v rovnakej čistej miestnosti ako extrúzia, znižuje sa riziko kontaminácie a rozmerového posunu a konečný katéter sa správa bližšie k svojmu konštrukčnému modelu. Vodiaci katéter s viacstupňovým dizajnom a vložkou s nízkym trením Obsahuje pletenú štruktúru pre vysoký krútiaci moment a stabilitu, plus mäkkú špičku na zníženie poškodenia cievy. Ultratenká stena s veľkou vnútornou dutinou a PTFE vložkou zaisťuje hladké podávanie nástrojov. Zobraziť produkt → Partnerstvo s výrobcom komponentov katétrov Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekročiť úlohu tradičného dodávateľa komponentov a stať sa neoddeliteľnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov. Čistá miestnosť s rozlohou 20 000 m² v súlade s GMP na extrúziu, poťahovanie a sekundárne spracovanie 15 importovaných extrúznych liniek pre viacvrstvové a multilumenové hadičky plus 8 vyhradených extrúznych liniek PEEK Takmer 100 opletacích, navíjacích a nanášacích strojov a 40 zváracích a tvarovacích staníc ISO 13485:2016 certifikovaný systém manažérstva kvality Pre tímy, ktoré potrebujú výrobného partnera na preloženie konceptu katétra do reprodukovateľného zariadenia, Spolupráca OEM/ODM je prirodzený ďalší krok. LINSTANT môže podporovať preskúmanie návrhu pre výrobu, výber materiálu a validáciu procesu pred sériovou výrobou. Často kladené otázky o dizajne katétra Čo je dizajn katétra? Dizajn katétra je proces vyrovnávania veľkosti lúmenu, hrúbky steny, flexibility, prenosu krútiaceho momentu a výkonu hrotu pre špecifickú klinickú aplikáciu. Zvyčajne zahŕňa výber správnej vložky, výstuže a materiálov vonkajšieho plášťa. Aké materiály sa používajú na lekárske katétre? Bežné materiály lekárskeho katétra zahŕňajú PTFE, FEP, PEEK, polyimid, Pebax, TPU a polykarbonát. Každý z nich ponúka inú kombináciu klzkosti, tuhosti, nepriepustnosti pre žiarenie a správania pri spracovaní. Aký je rozdiel medzi pletenými a cievkami vystuženými katétrami? Opletenie zlepšuje odozvu krútiaceho momentu a odolnosť proti zalomeniu, zatiaľ čo navíjanie poskytuje lepšiu flexibilitu a odolnosť proti rozdrveniu. Opletenie vyhovuje zariadeniam s vysokým krútiacim momentom; navíjanie vyhovuje vysoko flexibilným hriadeľom. Aká je bežná tolerancia pre hadičky lekárskeho katétra? Typické tolerancie OD a ID pre medicínske hadičky sú v rozsahu ±0,02 mm až ±0,05 mm, v závislosti od materiálu, hrúbky steny a rozmerov. Tesné tolerancie sú rozhodujúce pre kompatibilitu vodiaceho drôtu a tlak pri roztrhnutí. Aký je rozdiel medzi vodiacim katétrom a mikrokatétrom? Vodiaci katéter poskytuje stabilný kanál s vysokým krútiacim momentom na podávanie zariadení. Mikrokatéter je navrhnutý pre hlboký distálny prístup v kľukatej anatómii, s menším profilom a vyššou flexibilitou. Ponúka LINSTANT vlastný dizajn a výrobu katétrov? áno. LINSTANT poskytuje OEM/ODM služby pre spoločnosti zaoberajúce sa zdravotníckymi pomôckami, ktoré zahŕňajú extrudované hadičky, vystužené hadičky, balónové hadičky, teplom zmrštiteľné produkty a sekundárne operácie, ako je poťahovanie a zváranie. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
 KONTAKTUJTE NÁS
Ak máte záujem o naše produkty, kontaktujte nás
- KONTAKTNÉ ÚDAJE
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- PRODUKTY
- Lekárske extrudované hadičky
- Lekárske vystužené hadičky
- Polyimid
- PEEK
- Balónové hadičky
- Mikro katéter
- Sekundárne procesy
- Teplom zmršťovacia trubica
- Fluórpolymérové lekárske hadičky
- Endoskop
- Negatívny tlakový prístupový plášť
- Vodiaci katéter
- Angiografický katéter
- Vysokotlakové pletené hadičky
- Proces povrchovej úpravy lekárskych hadíc
- CENTRUM SPRÁV
- Správy z priemyslu
- Novinky spoločnosti
- MOBILNÝ TERMINÁL

