

Ste v záverečnej fáze navrhovania nového vodiaceho katétra. Hriadeľ dobre tlačí, zakrivený tvar drží svoju stopu, no špička sa pri prvom ohybe drží na simulovanej anatómii. Vo väčšine prípadov nie je problémom dizajn hriadeľa alebo zmes polymérov, ale krok tvarovania hrotu.
Tvarovanie hrotov nie je kozmetická dokončovacia operácia. Je to proces, ktorý určuje, či zariadenie môže bezpečne navigovať kľukaté cievy, prejsť cez úzku léziu alebo vstúpiť do distálnej vetvy bez toho, aby spôsobilo traumu. Pre konštruktérov zdravotníckych pomôcok je posolstvo jednoduché: najskôr získajte správny tip a zvyšok zariadenia bude mať šancu fungovať.
Čo je tvarovanie špičky katétra?
Tvarovanie špičky katétra je sekundárna operácia založená na teple. Vopred vytlačená rúrka sa vloží do tvarovacieho nástroja, zahrieva sa, kým polymér nezmäkne, vytvaruje sa na cieľovú geometriu a potom sa ochladí, aby sa tvar uzamkol. Proces je riadený štyrmi nezávislými premennými:
- Teplota vykurovania a profil rampy
- Medzera formy a doba zotrvania
- Axiálna sila, vákuum alebo vnútorný tlak vzduchu
- Rýchlosť ochladzovania a odchýlka dochladzovania
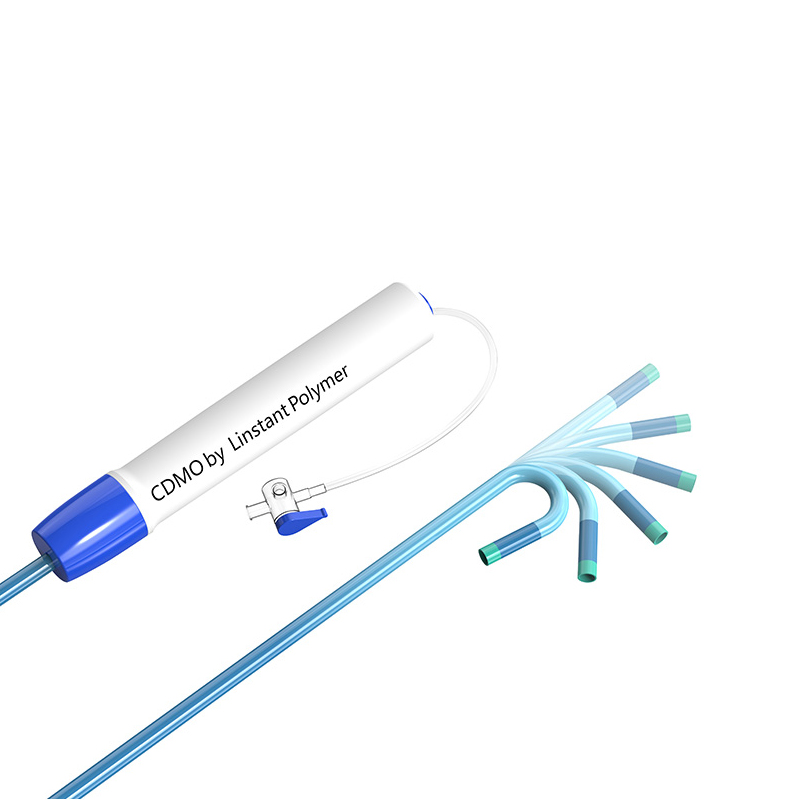
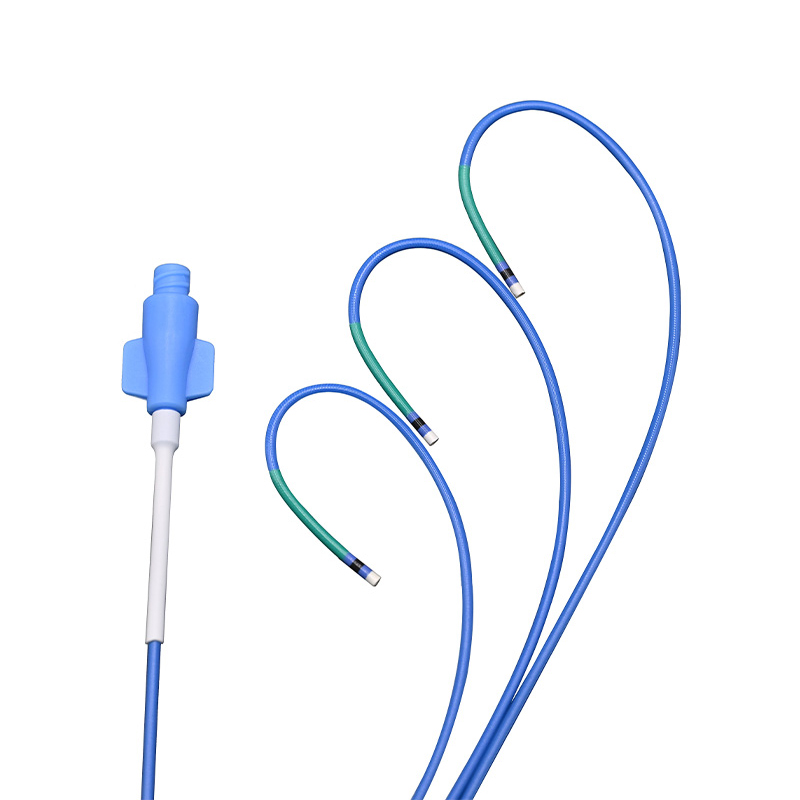
Na praktickej úrovni, tvarovanie hrotu zaberá distálny koniec katétra a mení ho na kužeľovitý, kupolovitý, nálevkový alebo zakrivený tvar. Výber geometrie sleduje zamýšľanú klinickú funkciu. Mäkké zúženie pomáha sledovať vodiaci drôt, klenutý hrot chráni stenu cievy a zakrivený hrot pomáha presmerovať zariadenie.
Kde je tvarovanie hrotov vo výrobnom toku
Tvarovanie hrotu zvyčajne prichádza po vytláčaní a opletení a pred montážou náboja alebo finálne spájaných komponentov. To znamená, že akákoľvek chyba zistená počas tvarovania hrotu ovplyvňuje aj výnosy pred prúdom. Disciplinovaný procesný dizajn zabraňuje slučkám prepracovania.
Izometrické znázornenie formy na tvarovanie hrotu katétra, zobrazujúce trubicu, geometriu hrotu, ohrievaciu zónu a hornú/spodnú polovicu formy.
Prečo nemožno zanedbávať kvalitu tvarovania hrotov
Tvarovanie hrotu katétra ovplyvňuje viac ako len vzhľad zariadenia. Má priame dôsledky pre:
- Cievna bezpečnosť. Ostrý okraj alebo ostrapka na hrote môže rozrezať stenu cievy alebo spôsobiť embolizáciu.
- Sledovateľnosť a priechodnosť. Dobre tvarovaný kužeľ prenáša krútiaci moment a tlačnú silu efektívnejšie cez kľukatú dráhu.
- Vodiaci drôt a kompatibilita zariadení. Geometria hrotu riadi, ako ľahko drôt alebo iné zariadenie prechádza cez lúmen.
- Zobrazovací výkon. Blikajúci alebo nepravidelný hrot môže vytvárať artefakty pri skiaskopickom alebo OCT hodnotení.
- Robustnosť zostavy. Odchýlky v rozmeroch hrotu sťažujú nalepenie rádiokontrastného markera alebo spojenie distálnej časti.
Stručne povedané, tvarovanie hrotu je poslednou líniou obrany medzi dobrým zariadením a dobrým dizajnom. Toto zistenie vedie k tomu, prečo poprední výrobcovia investujú do charakterizácie procesu pre tento krok.
Výber materiálov na tvarovanie hrotov
Výber materiálu riadi procesné okno viac ako ktorákoľvek iná premenná. Každá skupina polymérov má svoje vlastné tepelné správanie, pevnosť taveniny a profil zmršťovania.
Polyméry Workhorse: Pebax, TPU a Nylon
Pebax (polyéterový blok amid) je najbežnejším materiálom pre mäkké hroty katétrov. Rozsah tvrdosti Shore od 25D do 72D umožňuje inžinierom vyvážiť flexibilitu a prenos krútiaceho momentu. Typické tvarovacie okno sa pohybuje medzi 150 °C a 210 °C, čo je dostatočne nízka teplota na zníženie tepelného poškodenia, ale dostatočne vysoká na rýchle tvarovanie špičky.
TPU (termoplastický polyuretán) ponúka vynikajúcu odolnosť proti oderu a môže byť formulovaný s plnivami nepriepustnými pre žiarenie. Hroty TPU sa bežne vytvárajú v rozsahu 160–220 °C. Jeho nižšia pevnosť taveniny vyžaduje užšiu štrbinu formy, aby sa zabránilo prehýbaniu.
Nylon (polyamid) poskytuje vyššiu pevnosť stĺpika a často sa používa v štrukturálne náročných hrotoch. Citlivosť na vlhkosť však môže spôsobiť povrchové chyby, preto je pred tvarovaním nevyhnutná suchá klimatizácia.
Vysokovýkonné možnosti: PEEK a Polyimid
PEEK je vynikajúcou voľbou pre zariadenia, ktoré vyžadujú vysokú únavovú pevnosť a teplotnú odolnosť. Tvarovanie hrotov PEEK vyžaduje teploty formy v rozsahu 340–400 °C. Pretože PEEK expanduje viac ako štandardné technické plasty, medzera formy musí byť voľnejšia, aby sa zabránilo prilepeniu alebo zadretiu.
Polyimid nie je tvarovateľný v tavenine. Jeho hodnota spočíva v tenkostenných, tepelne stabilných hriadeľoch. Pri tvarovaní hrotov sa výrobcovia zvyčajne spoliehajú na techniky na báze lepidla alebo rozpúšťadiel.
Fluórpolyméry: nízke trenie, obmedzená tvarovateľnosť
PTFE a FEP ponúkajú najlepšiu mazaciu a chemickú odolnosť, ale netečú v štandardnej forme na tvarovanie hrotov. PTFE sa vôbec nedá spracovať taveninou. V praxi sa fluoropolymérový hrot dosiahne pripojením samostatnej distálnej časti s nízkym trením alebo použitím technológie zmršťovania teplom.
| Materiál | Tvrdosť Shore | Teplota tvarovania | Kľúčové riziko |
|---|---|---|---|
| Pebax | 25D – 72D | 150 až 210 °C | Tepelná degradácia |
| TPU | 80A – 95A | 160 až 220 °C | Previsnutie taveniny |
| Nylon | 30D – 65D | 170 až 230 °C | Citlivosť na vlhkosť |
| PEEK | 80D – 90D | 340 až 400 °C | Prehrievanie / lepenie |
| Polyimid | Pevné | Nie je tvarovateľný | Problémy s adhéziou |
| PTFE / FEP | 50D – 55D | Nie je tvarovateľný z taveniny | Žiadne spracovanie taveniny |
 Presné balónové hadičky pre lekárske katétre Balónikové hadičky s tesnými toleranciami až do ±0,01 mm a viacvrstvové možnosti až do tlaku pri roztrhnutí 55 atm. Vhodné pre balónikové dilatačné katétre pri kardiovaskulárnych a minimálne invazívnych zákrokoch, ponúkajúce konzistentné mechanické vlastnosti. Zobraziť produkt →
Teplotné rozsahy sú typické hodnoty pre polyméry lekárskej kvality, zhrnuté z bežných technických referencií a údajov procesného inžinierstva LINSTANT.
Keď musí špička pracovať s balónikom, výber triedy balónovej hadičky ovplyvňuje celkovú zostavu. Mnoho inžinierov hľadá partnera, ktorý dokáže dodať balónikové hadičky s konzistentnou odozvou pri tvarovaní špičiek. Portfólio lekárskych balónových hadičiek LINSTANT zahŕňa jednovrstvové, dvojvrstvové a trojvrstvové možnosti práve preto, že hrot je miestom, kde sa stretávajú rôzne štruktúry stien.
Bežné chyby pri tvorbe hrotov a ako im predchádzať
Vo výrobnom prostredí spadajú chyby pri vytváraní hrotov do niekoľkých opakujúcich sa rodín. Ich včasné rozpoznanie zabraňuje systematickému šrotu.
| Defekt | Hlavná príčina | Protiopatrenie |
|---|---|---|
| Burr / záblesk | Formovacia medzera je príliš veľká alebo teplota príliš vysoká | Znížte medzeru, znížte teplotu, upravte rýchlosť chladenia |
| Rozmerová nekonzistentnosť | Nerovnomerné zahrievanie alebo zmena šarže materiálu | Rekvalifikujte tepelný profil, skontrolujte šaržu materiálu |
| Variácia hrúbky steny | Nesprávne vyrovnaná forma alebo excentrická trubica | Zarovnajte nástroje, skontrolujte sústrednosť trubice |
| Matný alebo zvlnený povrch | Nesprávna rýchlosť chladenia alebo príliš dlhý čas zotrvania | Skráťte dobu zotrvania, optimalizujte krivku chladenia |
| Uzavretý / zbalený hrot | Nadmerné vákuum alebo pretlak | Vyvážte vnútorný tlak a vetranie |
| Zváracia linka | Flow predná kolízia vo viacvrstvovej špičke | Upravte geometriu formy alebo kombináciu materiálov |
V prípade mikrokatétrov je kontrola tvarovania hrotu ešte náročnejšia, pretože hrúbka steny je často pod 0,2 mm. Zmena teploty o 5 °C môže zmeniť čistý kužeľ na mäkký, nefunkčný hrot. Správne vytvorenie hrotu mikrokatétra zvyčajne zahŕňa infračervené alebo RF zahrievanie s uzavretým kruhovým monitorovaním teploty.
 Vystužený mikrokatéter pre miniinvazívnu chirurgiu Mikrokatéter s vonkajším priemerom pod 1 mm, prispôsobiteľná tvrdosť a zmena priemeru pre navigáciu kľukatých ciev. Zaoblená špička znižuje traumu, vďaka čomu je ideálna na neurointervenciu, kardiovaskulárnu a nádorovú liečbu. Zobraziť produkt →
Keď pracujete s hadičkami PEEK, riziko prehriatia je reálne. Na vytvorenie PEEK bez zuhoľnatenia alebo straty mechanických vlastností sú potrebné pokročilé nástroje. Podrobnosti o tomto konkrétnom materiáli nájdete v našom článku o Lekárska hadička PEEK tvoriaca špičku .
O spoločnosti LINSTANT: Partner systému katétrov na mieru
Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov.
Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov.
LINSTANT prevádzkuje čistú miestnosť s rozlohou takmer 20 000 m² v súlade s GMP s 15 dovezenými extrúznymi linkami, 8 vyhradenými extrúznymi linkami PEEK, 2 vstrekovacími linkami a takmer 100 súpravami opletacích, pružinových, nanášacích a zváracích zariadení. Táto kapacita podporuje pilotnú výrobu v malom meradle aj dodávky s trvalým objemom.
 Vodiaci katéter s vysokým krútiacim momentom s pletenou štruktúrou Vodiaci katéter s viacstupňovou tvrdosťou, mäkkým distálnym hrotom a opleteným driekom pre vynikajúci krútiaci moment a stabilitu. Ultratenká stena a vnútorná vrstva z PTFE zaisťujú hladké dodávanie zariadenia, podporované výrobou v čistých priestoroch v súlade s GMP. Zobraziť produkt →
Od výkresu po výrobu: Ako zmenšiť dizajn tvarovania hrotu
Uvedenie špecifikácie tvarovania hrotu do výroby si vyžaduje viac ako len formu. Vyžaduje charakterizáciu procesu, kontrolu prvého výrobku a kontrolované výrobné parametre. Dobrý partner zadefinuje procesné okno, zdokumentuje kritické parametre procesu a podporí validačné aktivity.
LINSTANT's OEM/ODM služby pokrývajú celú cestu od výberu materiálu a nástrojov až po pilotné testy a sériovú výrobu. Pre európske a severoamerické tímy zariadení je výhodou jeden dodávateľ s internou extrúziou a sekundárnym spracovaním, čo znižuje riziká prenosu a skracuje dodacie lehoty.
Často kladené otázky o tvarovaní špičky katétra
Q1. Čo je tvarovanie špičky katétra?
katéter tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Ktoré materiály sú najvhodnejšie na tvarovanie hrotov?
Bežne sa používajú Pebax, TPU, nylon a PEEK. Polyimid a PTFE zvyčajne vyžadujú lepenie alebo mechanické metódy namiesto tvarovania za tepla.
Q3. Čo spôsobuje chyby pri formovaní hrotu?
Nerovnomerné zahrievanie, zlé zarovnanie formy, nadmerný tlak a nekompatibilné druhy materiálov sú najčastejšími hlavnými príčinami otrepov, otrepov alebo rozmerových problémov.
Q4. Ako sa kontroluje kvalita tvarovania hrotu?
Na overenie vytvoreného hrotu sa zvyčajne kombinuje optická kontrola, meranie rozmerov, testovanie tesnosti a testovanie tlaku roztrhnutia.
Q5. Ponúka LINSTANT vlastné tvarovanie hrotov?
áno. Program OEM/ODM LINSTANT podporuje vlastné tvarovanie hrotov od fázy návrhu cez vývoj nástrojov a hromadnú výrobu.
Q6. Aký je rozdiel medzi sklápaním a tvarovaním špičky?
Tipovanie sa vo všeobecnosti vzťahuje na počiatočné tvarovanie konca rúrky, zatiaľ čo tvarovanie hrotu zahŕňa úplnú definíciu distálneho profilu vrátane zahrievania, tvarovania, chladenia a konečnej úpravy.