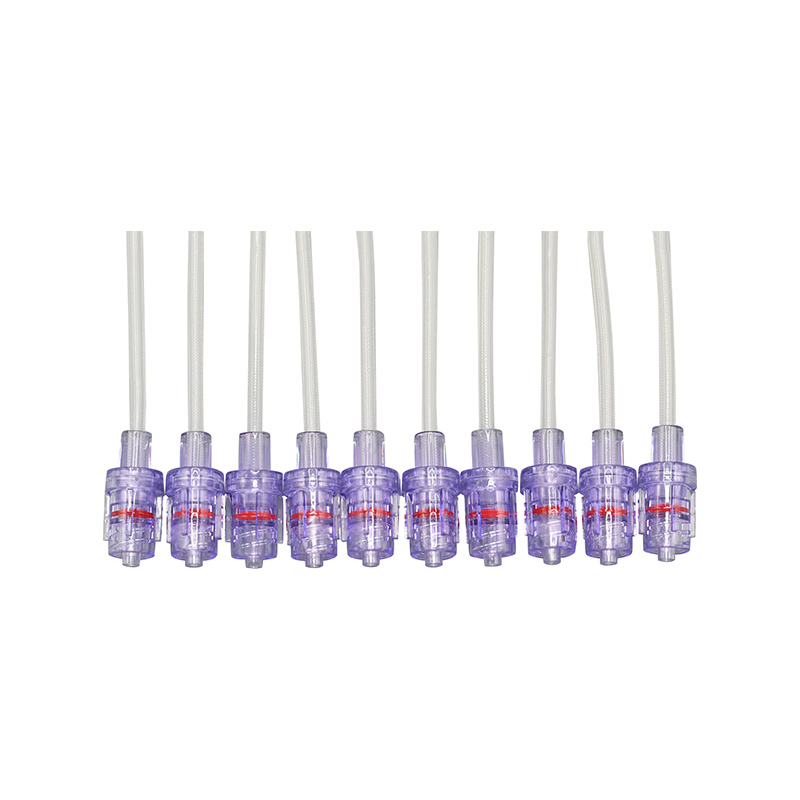


Vstrekovanie PEEK nie je výmena za PC, ABS alebo nylon. Proces vyžaduje formu udržiavanú pri teplote 150 – 200 °C, živicu vysušenú na úroveň vlhkosti meranú v nízkych stovkách ppm a taveninu, ktorá zostáva nad 360 °C od dýzy po poslednú dutinu. Dosiahnite tieto tri podmienky a diely si udržia svoje rozmery počas opakovaných cyklov autoklávu; vynechá jeden a diel často vyzerá perfektne na tlači a zlyhá po týždňoch.
Známy príklad: lisovaný PEEK luer náboj prejde rozmerovou kontrolou, potom praskne na koreni závitu po troch cykloch parnej sterilizácie pri 134 °C. V cele sa nič nezmenilo okrem chladiča, ktorý v teplejších dňoch stiahol nástroj až na 90 °C. Koža zamrzla ako amorfná, jadro sa stále zmenšovalo a zvyškové napätie našlo najostrejší roh dielu. Tento jediný príbeh obsahuje väčšinu toho, čím sa lisovanie PEEK líši od každodenných technických plastov – materiál odmeňuje kontrolu a trestá skratky.
Prečo PEEK porušuje štandardné formovacie predpoklady
PEEK sa topí približne pri 343 °C a jeho sklený prechod je blízko 143 °C, takže medzera medzi tečúcou a zmrazenou hmotou je úzka. Obyčajné živice sa formujú do nástrojov udržiavaných medzi 30 °C a 80 °C. Nástroje PEEK zvyčajne bežia pri 150 – 200 °C a triedy s vysokou kryštalinitou sa niekedy posúvajú vyššie.
Z toho vyplývajú dva praktické dôsledky. Po prvé, nástroj sa stáva vyhrievanou zostavou a nie oceľovým blokom: kazetový alebo olejový ohrev, izolačné platne a teplotné rozťažnosti uzáverov musia byť navrhnuté už od začiatku. Po druhé, časy cyklov sa predlžujú – 30 až 60 sekúnd je normálne pre skromnú časť steny a hrubé časti trvajú dlhšie, pretože časť nemožno vysunúť, kým jadro dostatočne nevychladne, aby si udržalo svoj tvar.
Okno procesu, číslo po čísle
Procesné okno je užitočné len vtedy, keď sú čísla zapísané a potom spochybnené skutočným pokusom. Nižšie uvedené hodnoty sú typickými východiskovými bodmi pre neplnené triedy PEEK; zlúčeniny plnené vláknami menia správanie sa tlaku a zmršťovania a každý nástroj by mal byť overený samostatne.
| Parameter | Typický východiskový bod | Prečo na tom záleží |
|---|---|---|
| Sušenie živice | 150 °C 3–6 h, sušička sušidla, rosný bod pod -40 °C | Vlhkosť spôsobuje strieborné pruhy, dutiny a povrchové chyby |
| Teplota topenia | 360 až 400 °C | Pod približne 350 °C je tavenina príliš tuhá, aby vyplnila tenké steny |
| Teplota formy | 150 až 200 °C | Jediná najväčšia páka na kryštalinitu, dotvarovanie a rozmerovú stabilitu |
| Rýchlosť vstrekovania | Stredné až vysoké, profilované | Pomalé plnenie riskuje krátke zábery; nekontrolované plnenie spôsobuje tryskanie a horenie |
| Udržiavanie tlaku | Závisí od dutiny, zvyčajne 60–100 MPa | Kompenzuje vysoké zmrštenie; nadmerný tlak blokuje stres |
| Spätný tlak | 5-15 barov | Udržuje šmykové zahrievanie v skrutke pod kontrolou |
| Rýchlosť skrutky | Nízke, okolo 50-80 ot./min | Vysoký strih degraduje taveninu a vytvára čierne škvrny |
| Žíhanie | Postupný nárast na približne 200 °C, držanie 2–4 hodiny, pomalé ochladzovanie | Uvoľňuje zvyškové napätie pred sterilizáciou a montážou |
Rozhodnutia o nástrojoch, ktoré sa neskôr nedajú opraviť
Viskozita taveniny PEEK zostáva vysoká aj pri 400 °C, takže nástroj musí byť veľkorysý všade tam, kde je tavenina najtenšia. Toto sú body, ktoré najčastejšie rozhodujú o tom, či projekt beží alebo sa zastaví.
- Brány: zamerajte sa na priemer aspoň 1 mm na malých lekárskych častiach. Dole zapichnite vráta, ktoré strihajú taveninu a zanechávajú slabé zvarové línie.
- Bežci: celookrúhle, krátke a dobre izolované. Horúci kanálik s vyhrievanou tryskou chráni vtok pred zamrznutím medzi výstrelmi.
- Oceľ: druhy plnené sklom a uhlíkom sú abrazívne. Kalená nástrojová oceľ a leštené prietokové cesty znižujú opotrebovanie a čierne škvrny.
- Zmrštenie: nevyplnený PEEK sa bežne pohybuje v blízkosti 1,2–1,5 % lineárneho. Materiály naplnené vláknami sa zmršťujú menej v smere toku a viac naprieč ním, takže usporiadanie dutín musí sledovať orientáciu vlákna.
- Ponor a polomery: Ponor 1–2°, veľké polomery a žiadne ostré vnútorné rohy. PEEK je citlivý na zárez a zvyškové napätie sa koncentruje presne tam.
Kryštalickosť, žíhanie a vlastnosti, ktoré skutočne dodávate
Teplota formy nie je len číselník času cyklu. Rozhoduje o kryštálovej štruktúre vo vnútri dielu, ktorý posielate. Horúci nástroj umožňuje usporiadať polymérne reťazce, keď sa diel ochladzuje, čím sa získa kryštalická koža s vyššou tuhosťou, lepšou odolnosťou proti opotrebovaniu a silnejšou odolnosťou voči chemickému napadnutiu. Studený nástroj zmrazuje kožu v amorfnom stave: tvrdší a ťažnejší v krátkodobom horizonte, ale náchylný na zmenu rozmerov, keď diel prvýkrát uvidí sterilizačné teplo, pretože zmrazená koža sa pokúša kryštalizovať neskôr - v prevádzke, nie vo forme.
Žíhanie uzatvára túto medzeru. Postupný nárast na približne 200 °C, zdržanie na dve až štyri hodiny a pomalé chladenie uvoľňuje napätie, ktoré vzniká počas plnenia a balenia. V prípade častí smerujúcich k implantátu alebo vysoko presných častí nie je tento krok voliteľný; je súčasťou špecifikácie.
Chyby, hlavné príčiny a opravy
Väčšina odmietnutí PEEK spadá do šiestich skupín a každá z nich poukazuje skôr na konkrétne prostredie než na samotný materiál.
| Defekt | Pravdepodobná príčina | Prvé nápravné opatrenie |
|---|---|---|
| Krátky záber | Tavenie príliš studené, plnenie príliš pomalé, brána príliš malá | Zvýšte teploty suda, profilujte rýchlejšie plnenie, zväčšite bránu |
| Strieborné pruhy alebo prázdne miesta | Vlhkosť v živici | Vysušte pri teplote 150 °C počas 3–6 hodín a overte rosný bod sušiča |
| Čierne škvrny alebo spáleniny | Prehrievanie, zavesenie skrutky, vysoký protitlak | Vyčistite, znížte protitlak a rýchlosť skrutky, skontrolujte skrutku |
| Deformácia po sterilizácii | Studená forma, žiadne žíhanie, nevyvážené chladenie | Zvýšte teplotu formy, pridajte postupné žíhanie, vyvážte chladenie |
| Slabé zvarové línie | Nízka teplota na zvare alebo kontaminácia | Zvýšte teplotu taveniny a formy, premiestnite bránu |
| Praskliny na rebrách a rohoch | Prebalenie, ostré rohy, studený nástroj | Znížte prídržný tlak, pridajte polomery, zvýšte teplotu formy |
Od lisovaných častí PEEK až po hotové katétrové systémy
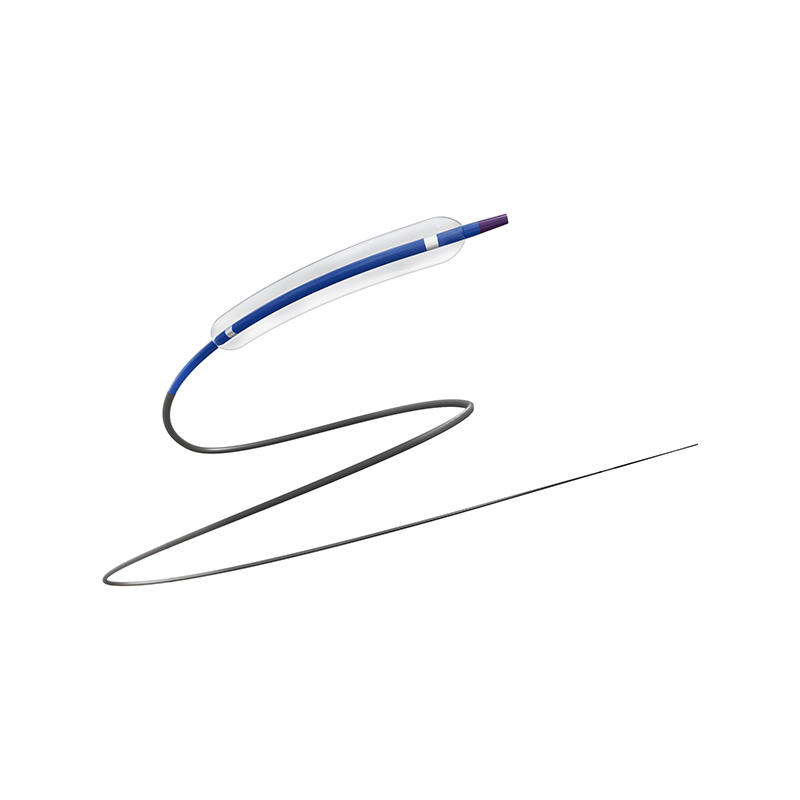
V minimálne invazívnych zariadeniach sa PEEK zvyčajne objavuje tam, kde sa stretáva teplo, trenie a presnosť: náboje typu luer, komponenty rukoväte a ventilov, telá konektorov, prelisované spoje a výstužné prvky, ktoré musia prežiť opakovanú sterilizáciu parou pri 134 °C bez toho, aby stratili tvar. Lisovanie zvláda tieto diskrétne tvary; extrúzia pokrýva rúrkovú geometriu, ktorá prechádza rovnakým zariadením. Obidve cesty musia byť kvalifikované podľa rovnakých cieľov kryštalinity a čistoty, a preto ich medicínske programy čoraz častejšie nakupujú od jedného dodávateľa.
Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov. Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov.
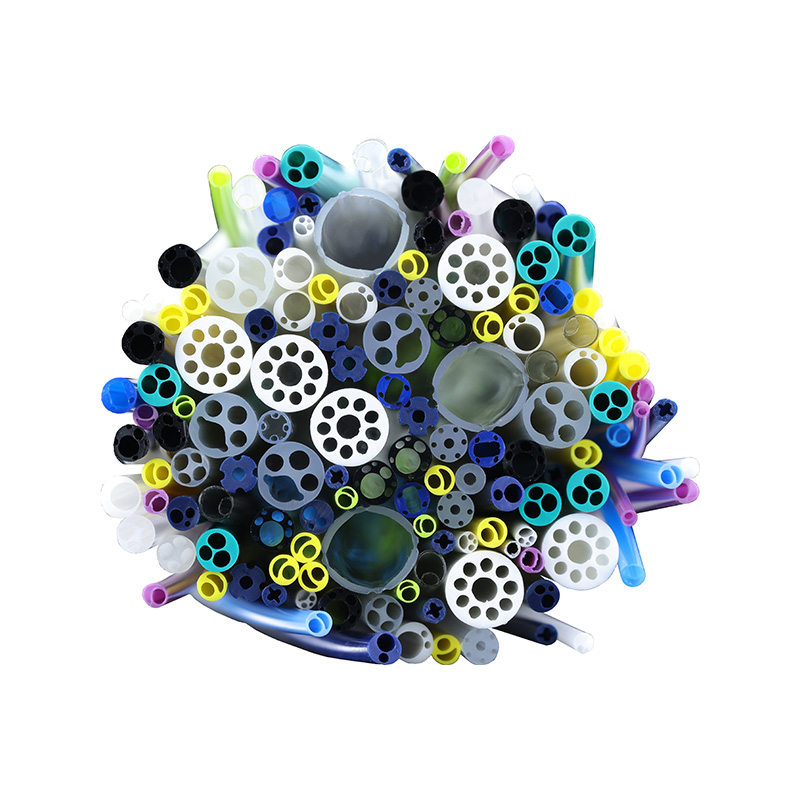
Na strane výroby prevádzkuje LINSTANT čistú dielňu s rozlohou takmer 20 000 m² v súlade s GMP podľa systému kvality ISO 13485:2016, s 15 dovezenými extrúznymi linkami, 8 špecializovanými extrúznymi linkami PEEK, 2 vstrekovacími linkami a približne 40 zváracími a formovacími súpravami. Táto zmes umožňuje, aby sa lisovaný konektor PEEK a jeho extrudovaný hriadeľ vyvinuli proti sebe namiesto toho, aby sa následne spájali – dôvod, prečo sa hadičky PEEK stali takým ústredným bodom v minimálne invazívnom dizajne zariadenia, ako je uvedené v našej diskusii o prečo sú hadičky PEEK v medicínskej technike horúce .
Tam, kde súčiastka potrebuje lisované prvky aj prísne obrobené tolerancie, alebo je potrebný prototyp pred rezaním nástroja, sekundárne procesy preklenú medzeru. Pre tímy, ktoré radšej odovzdajú celú špecifikáciu, než by ju rozdelili medzi dodávateľov, Vývoj OEM/ODM pokrýva zosúladenie dizajnu, nástroje, lisovanie, vytláčanie a konečnú úpravu v rámci jedného systému kvality.
Vstrekovanie PEEK: Často kladené otázky
Q1. Na čo sa vstrekovanie PEEK používa v zdravotníckych pomôckach?
Lisovaný PEEK sa používa na náboje luer, telá konektorov, rukoväte, časti ventilov a výstužné komponenty – všade tam, kde si zariadenie musí udržať rozmery počas autoklávových cyklov pri 134 °C a odolávať opakovanému vystaveniu chemikáliám.
Q2. Akú teplotu formy vyžaduje PEEK?
Väčšina neplnených tried má povrch formy medzi 150 °C a 200 °C. Pod týmto rozsahom koža zamrzne amorfne, kryštalinita klesne a diel je náchylný na tečenie a deformáciu po sterilizácii.
Q3. Môže byť PEEK lisovaný na štandardnom vstrekovacom stroji?
Často áno, za predpokladu, že valec dosiahne 400 °C, skrutka a spätný ventil sú odolné proti opotrebeniu, sušič dokáže udržať nízky rosný bod a nástroj sa dá vyhrievať a izolovať. Dodatočné úpravy sú bežné; studený nástroj nie je.
Q4. Prečo potrebuje PEEK sušenie a žíhanie?
Absorbovaná vlhkosť spôsobuje strieborné pruhy, dutiny a povrchové defekty, preto sa živica suší pri 150 °C 3–6 hodín. Žíhanie pri teplote okolo 200 °C s pomalým chladením uvoľňuje vnútorné napätie predtým, ako sa diel dostane do sterilizačného alebo montážneho zaťaženia.
Q5. Vstrekovanie PEEK alebo CNC obrábanie – čo je lepšie?
Obrábanie vyhovuje prototypom a malým objemom, pretože neexistujú žiadne náklady na nástroje. Lisovanie zvíťazí, keď ročný dopyt dosiahne niekoľko tisíc dielov alebo geometria nesie prvky, ktoré sú nepraktické pre obrábanie, ako sú vnútorné podrezania a jemné rebrá.
Q6. Je vstrekovaný PEEK biokompatibilný a sterilizovateľný?
PEEK má dlhú históriu v aplikáciách implantátov a nástrojov, ale na kvalite záleží. S podpornou dokumentáciou a testovaním podľa normy ISO 10993 špecifikujte živicu na lekárske účely alebo implantáty a podľa potreby overte sterilizáciu parou, etylénoxidom, gama alebo elektronickým lúčom.