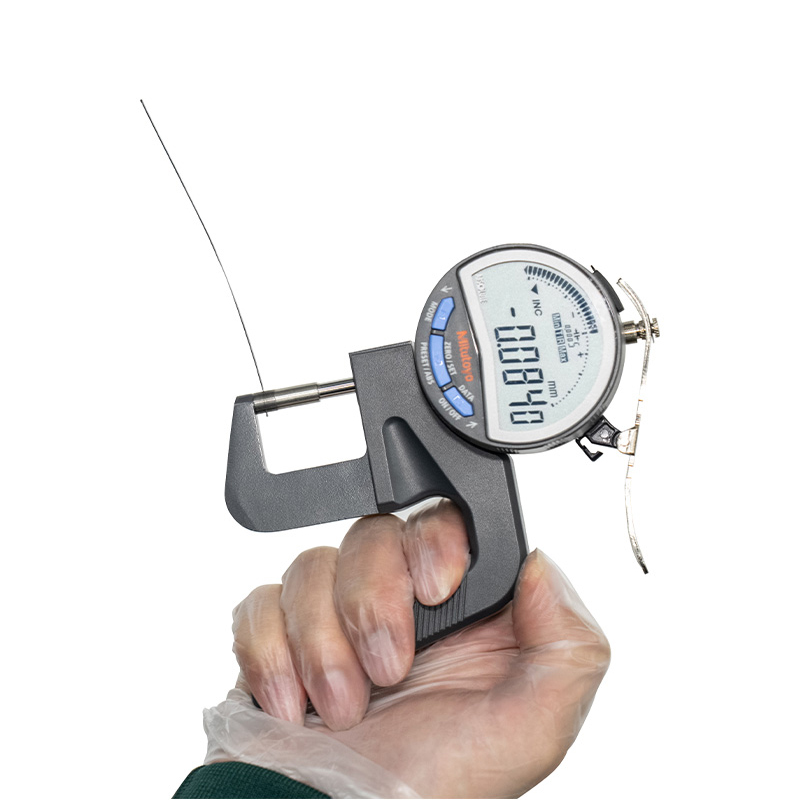


Výkyv s hrúbkou steny 0,03 mm vyzerá na výkrese neškodne. Na lavičke sa zmení na zlom v oblúku aorty, balónik, ktorý nebude sledovať, alebo hemostatický ventil, ktorý kvapká. Podľa našich skúseností väčšina sťažností na funkčnosť katétra súvisí skôr s vytláčacou líniou než s dizajnom katétra.
Krátka odpoveď: extrúzia katétra definuje tolerančné pásmo, ktoré môžete držať, dostupnú silu väzby a ako opakovateľné bude hotové zariadenie v mierke. Urobte správne okno vytláčania a každý ďalší krok bude jednoduchší. Pomýlite sa a žiadne vyklápanie, lepenie alebo montáže zariadenie nezachránia.
Táto príručka obsahuje informácie o tom, čo vlastne vytláčanie riadi, premenné procesu, na ktorých záleží, polyméry, ktoré sa správajú odlišne na tej istej skrutke, chyby, ktoré sa prejavia ako prvé, a kontroly kvality, ktoré bránia tomu, aby sa overený proces unášal.
Čo kontroluje extrúzia katétra pred čímkoľvek iným
Extrúzia je krok, ktorý fixuje geometriu, ktorú predpokladá každý ďalší proces. Ak hriadeľ vyjde z linky s 12-percentnou variáciou steny, fázy opletenia, pretavenia a tvarovania hrotu prevezmú túto variáciu a zosilnia ju. To je dôvod, prečo skúsené tímy uzamknú vytláčacie okienko pred dokončením návrhu katétra, nie až potom.
Na typickom intervenčnom hriadeli najviac záleží na piatich výstupoch: vonkajší priemer, hrúbka steny a sústrednosť, oválnosť, povrchová úprava vnútorného lúmenu a rozmerová stabilita naprieč celou cievkou.
| Parameter | Typický cieľ | Prečo je to dôležité po prúde |
|---|---|---|
| Vonkajší priemer | /-0,02 až /-0,05 mm na 1-3 mm hadičke | Francúzska veľkosť, strih puzdra, výmena katétra |
| Hrúbka steny / sústrednosť | Do 10 % nominálnej steny | Odolnosť proti zalomeniu, roztrhnutiu, konzistencia pretavenia |
| Oválnosť | Nízke jednociferné percento | Tesnenie ventilu, tvarovanie hrotu, tesné spoje |
| Drsnosť vnútorného povrchu | Submikrónové Ra na lúmene | Sledovateľnosť, splachovací objem, priľnavosť povlaku |
| Stabilita medzi cievkami | Rovnaký pás po celej dĺžke | Výťažok zostavy a automatické podávanie |
Tenkostenné šachty sú miesta, kde sú tieto čísla ťažké. Keď stena klesne o 0,05 mm, tavenina má menej priestoru na uvoľnenie a odťahové okienko sa prudko zužuje.
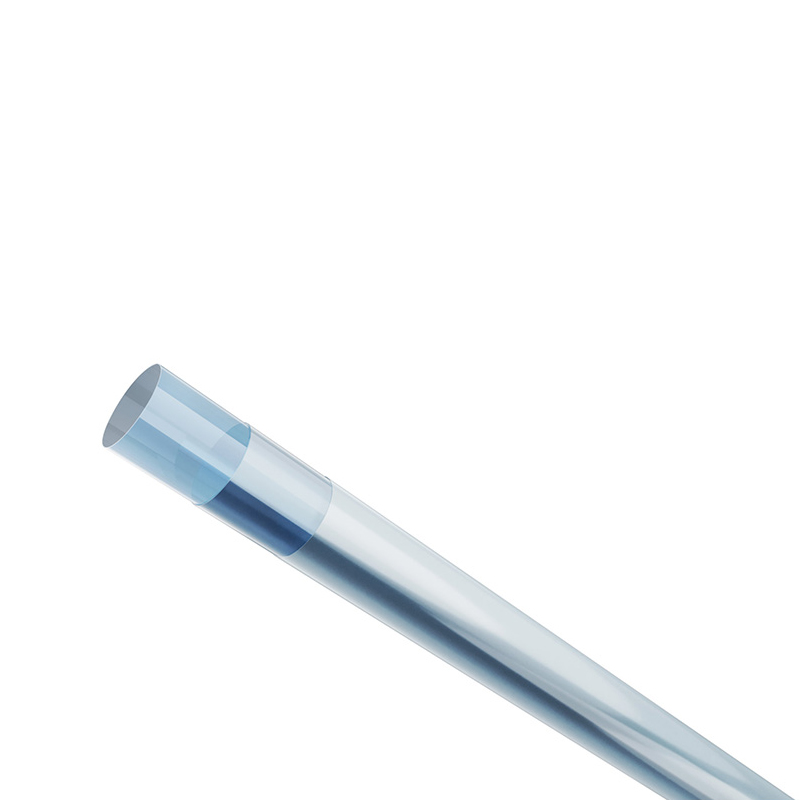
 Ultratenkostenné lekárske hadičky na presnú prepravu tekutín Ultratenká extrudovaná lekárska hadička podporuje presné vnútorné priemery a materiálové možnosti, ako sú TPU, Pebax a PEEK pre minimálne invazívne použitie a použitie s kvapalinovými kanálmi. Zobraziť produkt →
Vytláčacia linka, krok za krokom
Väčšina hadičiek katétra sa vyrába na jednoskrutkových alebo dvojskrutkových vedeniach s krížovou hlavou a vákuovým dimenzovaním. Nižšie uvedená sekvencia je štandardná, ale každý krok nesie kontrolný bod, ktorý rozhoduje o konečnej tolerancii.
- Sušenie a manipulácia s materiálom. Hygroskopické živice, ako sú blokové kopolyméry na báze polyamidu a TPU absorbujú vlhkosť. Nevysušené pelety vytvárajú bubliny, gél a povrchové pruhy, ktoré sa objavujú len niekoľko hodín po výrobnom cykle.
- Kŕmenie a topenie. Geometria skrutky a kompresný pomer určujú, ako jemne sa polymér topí. Živice citlivé na strih potrebujú zónu postupného stláčania, aby sa zabránilo degradácii.
- Stabilita dávkovania a tlaku. Zmena tlaku taveniny sa premieta takmer priamo do zmeny priemeru. Zubové čerpadlo alebo dobre nastavená dávkovacia zóna túto krivku splošťuje.
- Krížová hlava a sťahovanie. Forma určuje tvar; pomer ťahu medzi výstupom z formy a konečnou veľkosťou rúrky nastavuje stenu. Malé zmeny tu rýchlo posúvajú hrúbku steny.
- Chladenie a dimenzovanie. Vákuové dimenzovanie nádrží a kontrola teploty vody určujú kruhovitosť a kvalitu povrchu. Príliš rýchle ochladzovanie zamrazí napätie do steny.
- Vzlet, meranie a navíjanie. Konštantné napätie zabraňuje vzniku strií a ovalít; in-line meracie záchytky sa unášajú skôr, ako sa celá cievka premrhá.
Izometrický pohľad na hadičku: polymér vstupuje do extrudéra, tavenina sa tvaruje v matrici s krížovou hlavou, dimenzuje sa vo vákuu, meria sa laserovým meradlom a odťahuje sa pri konštantnom napätí. Každý blok je kontrolný bod, nie len stroj.
Výber materiálu Prepíše okno teploty
Rovnaká skrutka a matrica sa s novou živicou správajú úplne inak. Polyamidové blokové kopolyméry, ako je proces Pebax a TPU v miernom rozsahu valcov, zatiaľ čo PEEK a fluórpolyméry vyžadujú špeciálne línie, nástroje odolné voči korózii a dlhšie cykly čistenia. Prechod linky z PEEK späť na nízkoteplotný elastomér je zriedkakedy ekonomický, a preto špecialisti uchovávajú oddelenú extrúznu kapacitu pre vysokoteplotné polyméry.
O tom, ktorá architektúra hriadeľa má zmysel, rozhoduje okrem teploty profil vlastností každého polyméru. Pevný, tepelne odolný materiál nie je automaticky najlepšou voľbou pre dráhový hriadeľ.
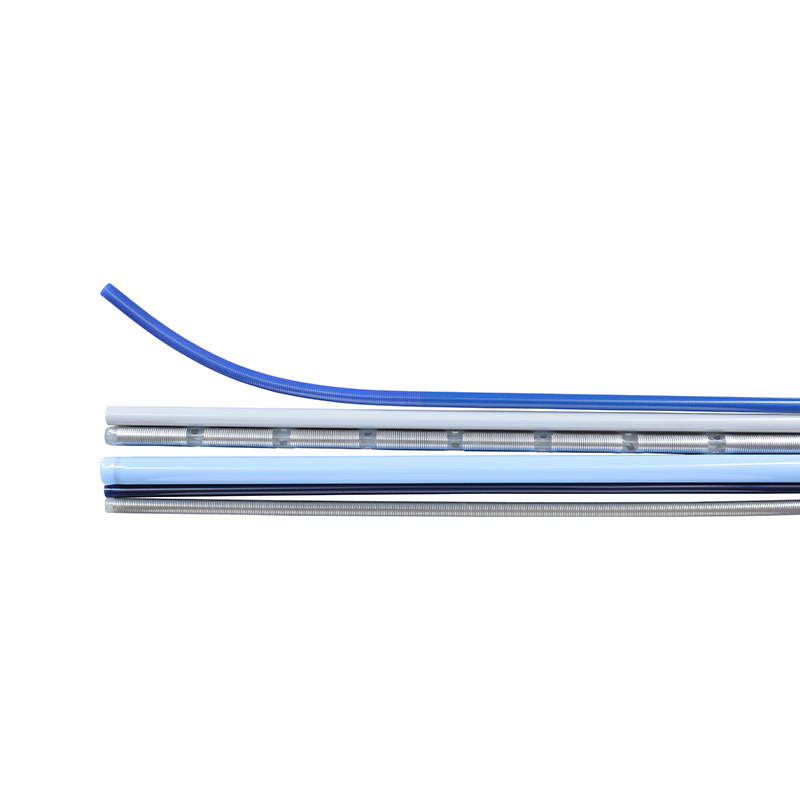
PEEK a polyimid dosahujú vysokú tuhosť a tepelnú odolnosť; Pebax a TPU majú vysokú flexibilitu. Väčšina moderných hriadeľov spája oba svety prostredníctvom viacvrstvovej koextrúzie, kde mäkká vonkajšia vrstva nesie hydrofilný povlak a tuhá vnútorná vrstva nesie lúmen. Ak sa chcete bližšie pozrieť na to, ako sa táto technológia používa v praxi, pozrite si tento prehľad viacvrstvová koextrúzia katétra .
 Lekárske viacvrstvové hadičky pre katétre a podávanie liekov Viacvrstvová extrudovaná hadička kombinuje vnútornú biokompatibilitu s vonkajšou silou alebo ochranou, podporné katétre, infúzne, drenážne a liekové systémy s prísnymi toleranciami. Zobraziť produkt →
Odkiaľ chyby vytláčania v skutočnosti pochádzajú
Poruchy sa zriedka objavujú náhodne. Pri odstraňovaní problémov vo výrobe zodpovedá za väčšinu odmietnutých spoolov rovnakých päť hlavných príčin.
Ilustratívna distribúcia založená na typických vzorcoch riešenia problémov pri výrobe lekárskych hadičiek, nie na nameranej priemyselnej štatistike.
- Posun priemeru zvyčajne poukazuje na nestabilitu tlaku taveniny alebo nesúlad rýchlosti vzletu.
- Gély a čierne škvrny indikujú neúplné čistenie, degradovanú živicu v mŕtvych zónach alebo vlhkosť.
- Excentricita steny často pochádza z centrovania matrice alebo nevyváženého podtlaku v objímke veľkosti.
- Lom taveniny a drsnosť sa objaví, keď výstupná rýchlosť prekročí to, čo geometria matrice dokáže zvládnuť pri danej teplote.
- Ovalita na cievke je skôr problémom napätia a vinutia než problémom vytláčania.
Tolerancie, In-line meranie a kontrola kvality
Overený proces nie je stabilný proces navždy. Nastavenia vákua sa posúvajú, opotrebovávajú sa matrice a nová dávka živice môže zmeniť viskozitu taveniny. Nepretržité meranie je jedinou praktickou obranou.
Praktické kontrolné opatrenia na extrúznej linke katétra zahŕňajú:
- Laserové alebo ultrazvukové meranie v pevných intervaloch, zaznamenávané podľa polohy cievky.
- Štatistická kontrola procesu na OD, stene a ovalite, s pravidlami reakcie namiesto kontroly po fakte.
- Inštalácia, prevádzková a výkonnostná kvalifikácia na každej novej kombinácii matrice a živice.
- Úplná sledovateľnosť šarže od šarže peliet po hotovú cievku podľa systému kvality, ako je ISO 13485.
- Zdokumentované ovládanie zmien pre akúkoľvek úpravu, ktorá sa dotkne overeného okna.
Od vytláčanej trubice po hotový katéter
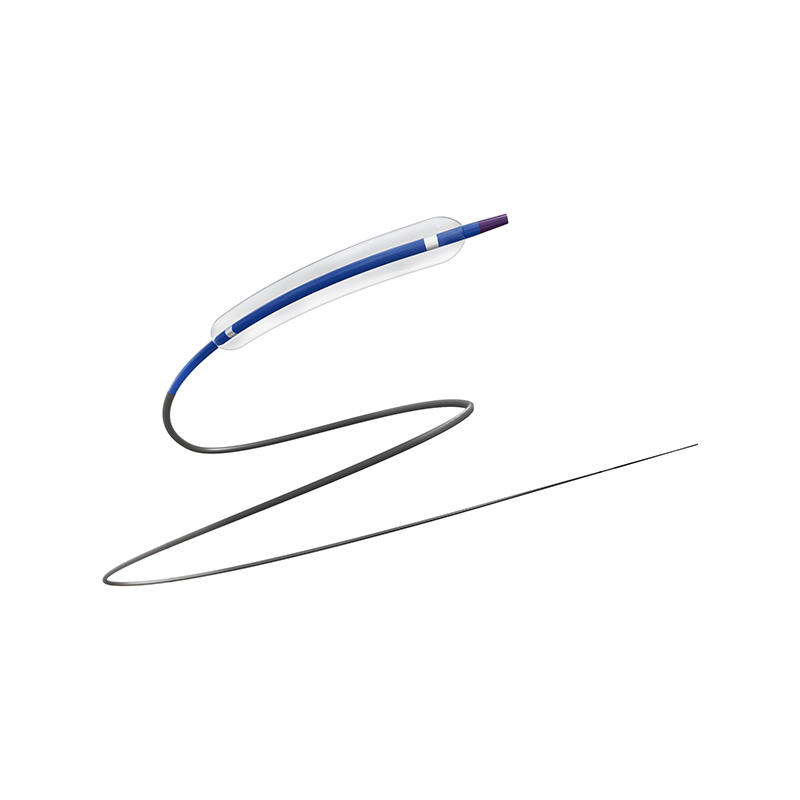
Extrúzia je zvyčajne prvou z niekoľkých operácií. Sekundárne procesy, ako je naklápanie, rozširovanie, dierovanie, spájanie pretavením, opletenie a tepelne zmrštiteľná laminácia sú to, čo premení cievku s hadicou na pracovný hriadeľ. Tieto kroky do značnej miery závisia od toho, čo sa stalo proti prúdu: lúmen, ktorý je mierne vychýlený, nebude spoľahlivo tesniť proti hemostatickému ventilu a stena so zamrznutým napätím sa počas pretečenia deformuje.
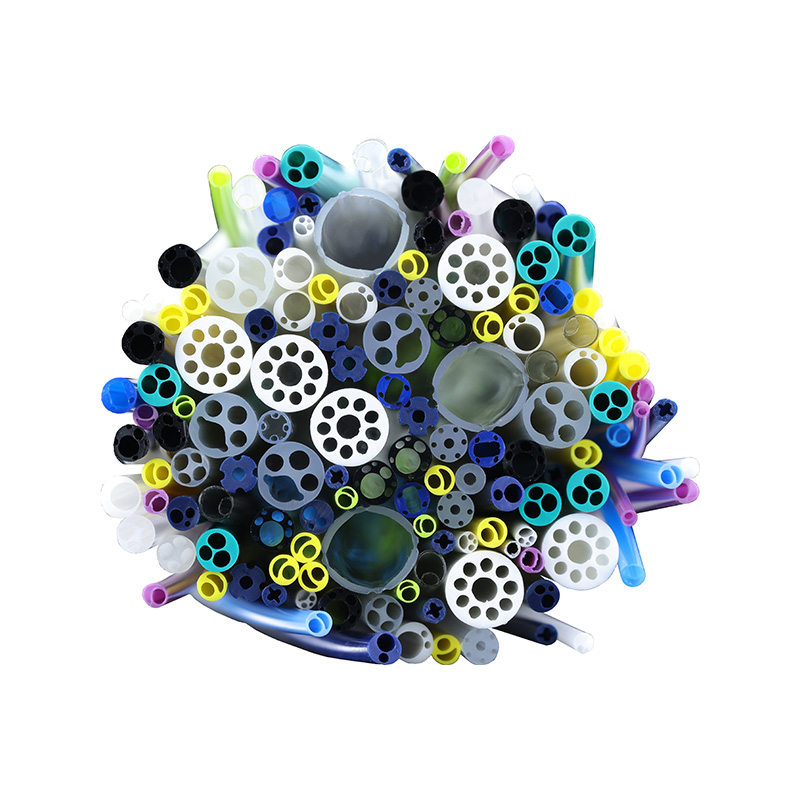
Komplexné usporiadanie lúmenu kladie najvyššie nároky na krok vytláčania. Viaclúmenové profily s dvomi, tromi alebo viacerými kanálmi vyžadujú vyvážený prietok cez hubicu, aby si každý lúmen zachoval svoj tvar a prierez po celej dĺžke.
 Viaclúmenové lekárske hadičky pre zložité konštrukcie katétrov Extrudované hadičky s prispôsobiteľnými viacerými kanálmi umožňujú simultánny prístup pre vodiace drôty, lieky a plyny pri koronárnej, dialyzačnej, endoskopickej a neurovaskulárnej aplikácii katétra. Zobraziť produkt →
Výber partnera na extrudovanie
Pre výrobcov zariadení je dodávateľ extrúzie efektívne súčasťou konštrukčného tímu. Rozdiel medzi dodávateľom komponentu a vývojovým partnerom sa prejavuje v tom, ako skoro sú zapojení a akú časť procesného okna pre vás môžu zdokumentovať.
Spoločnosť Ningbo LINSTANT Polymer Materials Co., Ltd. bola založená v roku 2014 a odvtedy sa rozrástla na národný high-tech podnik s viac ako 500 profesionálnymi zamestnancami. Spoločnosť sa zaviazala prekračovať úlohu tradičného dodávateľa komponentov a snažiť sa stať integrálnou súčasťou produktov svojich zákazníkov. Od presného párovania vo fáze spoločného návrhu až po zabezpečenie spoľahlivosti počas výroby, LINSTANT sa hlboko integruje do kľúčového hodnotového reťazca produktov svojich zákazníkov, čím premieňa technológiu katétrov na hlavnú konkurenčnú výhodu ich produktov.
Vďaka neustálym technologickým inováciám a prísnej kontrole kvality sme schopní poskytnúť spoločnostiam zdravotníckych zariadení bezpečnejšie, presnejšie a technologicky vyspelejšie prispôsobené riešenia katétrových systémov.
Výrobná základňa pokrýva takmer 20 000 štvorcových metrov čistých priestorov v súlade s GMP, s 15 dovezenými extrúznymi linkami podporujúcimi jedno, dvoj a trojvrstvové koextrúzia, ôsmimi špecializovanými linkami PEEK, dvomi vstrekovacími linkami a približne 100 opletacími, navíjacími a nanášacími jednotkami. Materiálové pokrytie zahŕňa PEEK, polyimid, PTFE, ePTFE, FEP, PFA, ETFE, TPU, Pebax, PET a PVDF a sortiment produktov siaha od základnej hadičky cez vystužené drieky a balónikové hadičky až po mikrokatétre a vodiace katétre. Manažérstvo kvality je certifikované podľa ISO 13485:2016.
Pre tímy, ktoré potrebujú skôr dizajnovú podporu ako bežné hadičky, Služba OEM a ODM pokrýva spoločný vývoj, nástroje, validáciu procesov a sériovú výrobu.
Často kladené otázky
Q1. Čo je extrúzia katétra?
Je to proces tavenia, ktorý tvaruje polymérne pelety do kontinuálnej hadičky katétra s definovaným vnútorným priemerom, vonkajším priemerom a stenou. Nastavuje geometriu, na ktorej sa spoliehajú všetky neskoršie montážne kroky.
Q2. Akú toleranciu môže udržať extrúzia katétra?
Dobre riadené vedenia typicky držia vonkajší priemer v rozmedzí od /-0,02 do /-0,05 mm a steny v rozmedzí asi 10 percent nominálnej hodnoty, v závislosti od živice, hrúbky steny a veľkosti potrubia.
Q3. Ktoré polyméry sa používajú na vytláčanie hadičiek katétra?
Pebax, TPU, PVDF, PET, polyimid, PEEK, PTFE, FEP, PFA a ETFE sú bežné. Výber materiálu ovplyvňuje teplotné okno, tuhosť hriadeľa a stratégiu poťahovania.
Q4. Aký je rozdiel medzi jednolúmenovou a viaclúmenovou extrúziou?
Hadička s jedným lúmenom má jeden kanál. Viaclúmenové hadičky obsahujú dva alebo viac kanálov do jedného profilu, čo si vyžaduje vyvážený prietok trysky, takže každý lúmen si zachováva svoj prierez pozdĺž dĺžky.
Q5. Ako predídete zauzleniu vo vytlačených hadičkách katétra?
Sústredné steny, konzistentná hrúbka steny, správna tvrdosť alebo pletená výstužná vrstva a kontrolovaný proces pretavenia zvyšujú odolnosť proti zalomeniu.
Q6. Je možné dodať extrudovanú hadičku ako súčasť kompletnej zostavy OEM katétra?
áno. Dodávatelia extrúzie so schopnosťou sekundárneho spracovania môžu dodať násady s hrotmi, spájané, opletené alebo potiahnuté, alebo podporovať úplný vývoj vlastného katétra od fázy návrhu až po sériovú výrobu.